





 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский


Ms.Lizzy
안녕하세요 Dinosaw의 Lizzy입니다(로봇 아님). 어떤 머신(모델)이 필요하십니까?지금 WhatsApp으로 문의하십시오

 Nov 5, 20266분 소요
 Nov 5, 20266분 소요
적합한 화강암 천공기 선정, 코어비트와 홀쏘 비교, 건식 및 습식 천공 방식 선택, RPM 등 주요 요소 점검, 깨끗하게 천공하는 방법을 안내합니다.
화강암은 매우 강하고 마모성이 커서 적합하지 않은 천공 조건에서는 손상 위험이 큽니다. 적합한 화강암 천공기는 단순히 소재만으로 결정되지 않으며, 구경, 슬래브 두께, 천공기계, 습식/건식 여부, 요구 표면 품질 등 여러 요소를 고려해야 합니다.
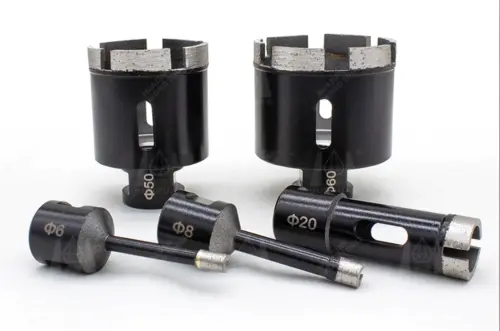
대부분의 가공 완료 화강암 작업에는 다이아몬드 공구가 선호됩니다. 다이아몬드 코어 드릴비트는 수도꼭지, 설비, 관통구 등의 대형 원형 천공에 사용되며, 다이아몬드 홀쏘 및 소구경 비트는 기타 설치 및 앵커 작업에 적합합니다.
모든 화강암 천공기는 하나의 일정한 RPM을 적용할 수 없습니다. 권장 속도는 비트 구경, 구조, 장비, 사용 환경(습식/건식)에 따라 달라집니다.
석재 생산 가공에는 Dinosaw Machine의 석재용 다이아몬드 코어 드릴비트를 참고하십시오.

대부분의 화강암 천공에는 화강암 전용 다이아몬드 드릴비트를 사용하십시오. 대형 원형 구멍은 다이아몬드 코어비트를, 작은 구멍 및 설치·고정 작업에는 다이아몬드 홀쏘 또는 소구경 드릴비트를 사용합니다.
최적의 선택은 단순히 '가장 강한' 비트가 아니라 구멍 특성, 기계, 작업 조건 등 전체 환경에 따라 결정됩니다.
화강암용 다이아몬드 코어 드릴비트는 전체 구멍을 분말로 제거하지 않고 환상 절삭 경로만 남깁니다. 카운터탑, 슬래브, 세면대, 기타 석재 작업에서 대구경 천공에 효과적입니다.
적용 예시는 다음과 같습니다.
코어비트는 구경, 작업 길이, 본드, 림 설계, 나사산, 습식/건식 구조 등 다양한 사양이 있습니다.
생산 현장에서는 구경이 아닌 소재, 천공 직경, 두께, 기계 사양에 따라 비트를 지정해야 합니다.
다이아몬드 홀쏘는 특히 수동 설치 작업에서 원형 구멍에 적합한 대안입니다.
제품 설계에 따라 연삭기, 기타 포터블 장비와 함께 활용하기도 하며, 대량 생산 보다는 휴대성이 중요할 때 적합합니다.
핵심은 반드시 해당 공정과 화강암에 적합하게 설계·인증된 공구를 선정해야 한다는 점입니다.
더 작은 다이아몬드 비트는 다음에 적합합니다.
항상 가장 큰 코어나 공격적인 비트가 최적은 아닙니다. 구멍 크기, 마감 요구에 따라 비트 종류를 먼저 선정해야 합니다.

| 드릴비트 종류 | 용도 | 습식/건식 | 주요 선택 항목 |
|---|---|---|---|
| 다이아몬드 코어비트 | 대형 원형 구멍, 설비/수전, 생산 천공 | 설계에 따라 습식 또는 건식 | 구경, 본드, 림, 아버, 기계 |
| 다이아몬드 홀쏘 | 설치·수동 작업 천공 | 모델에 따라 다름 | 홀 크기, 안정성, 속도 구간 |
| 소구경 다이아몬드 비트 | 앵커 및 소형 관통 | 모델에 따라 다름 | 구경, 샹크, 장비 셋업 |
| 일반 벽돌용 비트 | 가공 완료 화강암에는 적합하지 않음 | — | 절삭 불량/출구 손상 우려 |
전문 석재 가공에는 다이아몬드 공구가 절삭력과 가공 품질을 가장 효과적으로 양립시킵니다.
비트 선택은 구멍 크기·용도를 우선 확인한 뒤, 소재 두께, 습식/건식 여부, 기계 인터페이스, 허용 속도 순으로 검토하십시오.
수전 홀이냐, 앵커 홀이냐에 따라 필요한 공구가 다릅니다.
선택 전 다음을 점검하십시오.
대형 구멍엔 코어비트가, 소구멍은 소형 전용 드릴이 효율적입니다.
화강암의 광물 구성·마모 성은 크게 다를 수 있습니다.
비트 본드는 지속적으로 다이아몬드가 노출되도록 적정 수준으로 마모되어야 하며, 마모가 지나치면 수명이 급감합니다.
실제 가공 두께가 비트 작업 깊이보다 작아야 합니다.
카운터탑 등은 슬래브 두께뿐 아니라 하부 구조를 반드시 확인하십시오.
습식/건식 비트는 단순히 같은 공구의 물 유무만 다르지 않습니다.
작업 온도 대응을 위한 본드·림 설계도 다릅니다.
습식 천공은 물공급·슬러리 처리가 가능한 환경에서 효과적이며, 냉각·칩 배출에 기여합니다.
건식 천공은 설치/내부 작업 등 물 사용이 제한될 때 유용합니다.
습식 전용 비트는 반드시 물을 사용하여 가공하십시오.
상세 비교는 Dinosaw Machine의 석재 습식/건식 다이아몬드 코어 천공 가이드를 참조하십시오.

드릴비트 주문 전 장비와의 적합성을 반드시 확인하십시오.
주요 확인 항목:
소재에는 맞지만 스핀들, 나사, 속도 범위와 맞지 않으면 정상 가공이 어렵습니다.
범용 RPM을 임의로 적용하지 마십시오.
제조사는 구경, 구조, 림, 습식/건식, 기계에 따라 다른 범위를 명확히 지정합니다.
구경에 따라 권장 회전수는 달라집니다.
반드시 해당 드릴비트 사양서를 최우선 기준으로 삼으십시오.
모든 화강암 천공기에 맞는 단일 RPM은 존재하지 않습니다. 적정 속도는 비트 구경, 구조, 장비특성, 습식/건식 여부에 따라 달라집니다.
화강암/엔지니어드 스톤 전용 CNC 습식 코어비트는 휴대용 건식 코어비트 대비 권장 속도가 크게 다를 수 있습니다.
예를 들어, '모든 습식 화강암 천공은 1500~2000RPM'은 신뢰할 근거가 부족합니다.
더 적합한 비트 운용 방식은 다음과 같습니다.
예시: Alpha Professional Tools는 자사 화강암/CNC 습식 코어비트에 대해 2000–2500RPM의 사용 범위를 지정합니다. 해당 수치는 비트별 전용 사양에만 적용되며, 전체 코어비트에 일반화할 수 없습니다.
외부 참고: Alpha Professional Tools — Wet Core Bit for CNC Technical Note
중요 원칙: 특정 RPM은 비트 사양에 귀속되며, 화강암 또는 특정 소재군의 고유 값이 아닙니다.
RPM은 소재가 아니라 비트 사양별로 관리해야 합니다.

치핑을 줄이려면 화강암 인증 다이아몬드 비트 사용, 시작 위치 안정화, 적정 냉각·분진 관리, 피드 제어, 관통 직전 피드 감소 등 조치를 병행하십시오.
화강암 전용 다이아몬드 공구를 사용하며 다음을 점검하십시오.
사용 전 파손 세그먼트, 과마모, 윤곽 흔들림 등을 점검하십시오.
수동 비트는 연마면에서 미끄러질 수 있으니, 가이드, 템플릿 등으로 절삭 홈을 먼저 만들면 위치 제어가 쉬워집니다.
CNC·기계부착식 천공은 가공 전 툴 위치를 점검하십시오.
습식 코어비트를 사용할 때는 권장 유량으로 물을 공급하십시오.
냉각수는 다음 기능을 수행합니다.
OSHA는 석재 카운터탑 천공·설치 시 비산성 실리카 제어에 습식 방법, 지역 집진이 필수적임을 강조합니다.
건식 천공시에는 건식 인증 비트/적합한 분진 제거를 사용하고, 단순히 물만 빼는 식의 작업전환은 지양하십시오.

다이아몬드 절삭면이 실제로 가동된 후에만 이송 속도를 높이십시오.
절삭경로가 미수립된 채 강행하면 위치 미끄러짐, 진동, 치핑, 열 상승 등 부작용이 증가합니다.
목표는 최고 압력이 아니라, 안정적 소재 제거입니다.
지나친 이송은 절삭날 과부하 위험이 있습니다.
너무 적은 이송 역시 연마면이 갈리며 마모 및 유리질화 위험을 높입니다.
적정 이송은 다이아몬드가 절삭하면서 기계가 안정적으로 소재를 배출하는 상황입니다.
구멍 최종 관통 구간이 매우 중요합니다.
잔여 화강암 두께가 얇을수록 지지가 약해져 전면 압력 적용 시 불량 파손이 발생합니다.
관통 직전에는 이송을 줄이십시오.
가능하다면 다음도 병행하십시오.
다음 검사사항 확인:
동일 문제 반복 시 공구, 장비, 운용환경 개선이 필요합니다.

화강암 카운터탑 천공 작업은 보통 수도꼭지, 디스펜서, 설비, 서비스용 구멍이 중심입니다. 가공 전 최종 구경, 카운터탑 두께, 하부 여유, 슬래브 설치 여부를 반드시 확인하십시오.
대표 카운터탑 구멍 예시:
실제 천공 전 점검 목록:
가공 현장에서는 다음 지원이 가능하므로 습식 천공 관리가 상대적으로 쉽습니다.
반복 생산에는 습식 코어 천공이 실용적입니다.
설치 완료 후에는 무제한 물 사용이 어렵습니다.
이러한 경우 건식 다이아몬드 코어비트와 분진 제거 조합이 더 실용적입니다.
OSHA는 현장 설치시 집진, HEPA필터 등 대체 분진 제어장비의 필요성을 강조합니다.
외부 참고: OSHA — Respirable Crystalline Silica Guidance for Stone Fabrication and Installation
제어된 가공에는 습식이, 설치·현장에서는 건식이 실용적입니다.
어느 방법도 보편적으로 우위에 있지 않습니다.
| 환경 | 습식 천공 | 건식 천공 |
|---|---|---|
| 생산 공장 | 선호 | 가능 |
| 설치 현장 | 관리 어려움 | 실용적 |
| 냉각 | 수냉 | 공구 및 운용에 따라 조절 |
| 분진 | 물로 분진 억제 | 집진 필수 |
| 슬러리 | 관리가 필요 | 슬러리 무관 |
| 공구 요구 | 습식 인증 비트 | 건식 인증 비트 |
선택 기준은 현장 환경과 공구 사양입니다.
자세한 비교는 Dinosaw Machine의 석재 습식/건식 다이아몬드 코어 천공 가이드를 참고하십시오.

주요 문제는 유리질화, 출구 치핑, 시작 위치 편차, 과열, 느린 천공 등입니다. 대부분 공구 선택, 장비 안정성, 속도, 냉각, 이송, 비트 상태 등에서 기인합니다.
'유리질화'는 절삭면이 마모 없이 연마되어 천공 진행이 늦어지는 현상입니다.
원인:
힘만 더하지 말고, 본드/운용법/속도/냉각을 점검하십시오.
출구 치핑은 남은 화강암 두께의 지지력 부족에서 발생합니다.
개선 방안:
원인:
템플릿/가이드를 활용하여 위치 정밀도를 확보하십시오.
원인:
세그먼트나 석재가 손상되기 전 원인 파악 후 조치하십시오.
압력을 무작정 증가시키지 마십시오.
점검 사항:
적합 비트로 정상 작업 시 벽면을 연마하지 않고 절삭해야 합니다.

가공 완료 화강암에는 다이아몬드 공구가 일반적으로 기본입니다. 정확한 공구 선정은 구멍 사이즈, 두께, 장비, 습식/건식 환경 등에 따라 달라집니다.
대구경은 다이아몬드 코어비트를, 소구경은 최적화된 다이아몬드 드릴을 사용하십시오.
장비가 회전만 지원해도 비트 자체가 화강암 전용이어야 하며, 장비와의 호환성도 확인이 필요합니다.
점검 항목:
일반 벽돌용 드릴비트와 다이아몬드 화강암 비트는 동등하지 않습니다.
공구가 해당 환경용으로 설계된 경우 둘 다 가능하며, 습식은 직접 냉각/슬러리 이송에 고효율, 건식은 물 사용이 제한될 때 유용합니다.
습식 전용은 물을, 건식 전용은 건식 조건을 반드시 준수하십시오.
각 공구 별로 지정된 RPM 범위를 준수하십시오.
구경, 구조, 장비, 습식/건식 등 모두 권장 속도에 영향을 미치며, 통일된 RPM 적용은 피하십시오.
적합한 다이아몬드 공구 사용, 비트 및 스핀들 흔들림 제어, 냉각 확보, 시작점 안정화, 관통 직전 이송 저감 등을 병행하십시오.
출구면 지지 역시 손상 방지에 도움이 됩니다.
주요 원인 중 하나는 유리질화(절삭면에 신선한 다이아몬드 노출 저하)입니다.
속도 부적합, 이송 부족, 냉각 불량, 공구 마모, 소재 미매칭 등도 추가 원인일 수 있습니다.

카운터탑, 슬래브 등 화강암 석재 가공 생산에는 구경이 아닌 전체 작업 환경에 맞는 코어비트 지정이 필요합니다.
Dinosaw Machine은 다음 항목에 따라 석재 가공용 다이아몬드 코어 드릴비트를 맞춤 구성합니다.
Dinosaw Machine 석재용 다이아몬드 코어 드릴비트 제품 보기를 참고하십시오.
추천 요청에는 소재, 구경, 두께, 장비 모형, 습식/건식 여부를 함께 송부하십시오. 이는 단순 구경만으로 선택하는 것보다 훨씬 정확한 안내를 제공합니다.
 한국어
안녕하세요 👋 무엇을 도와드릴까요