쿼츠 다이아몬드 쏘 블레이드 — 씬 컷 절삭폭, 칩 제어

300-500mm
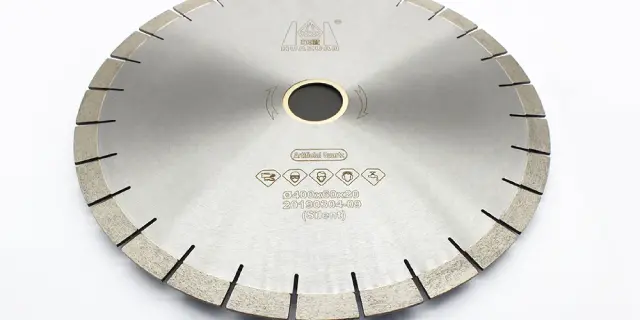
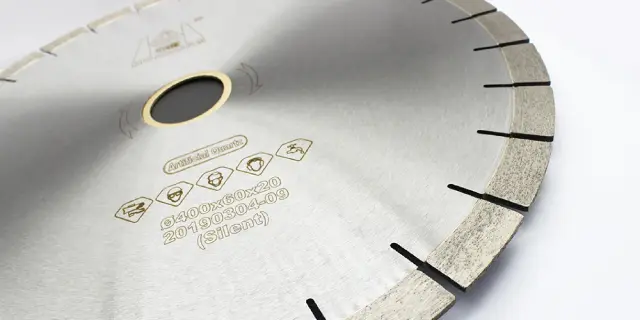
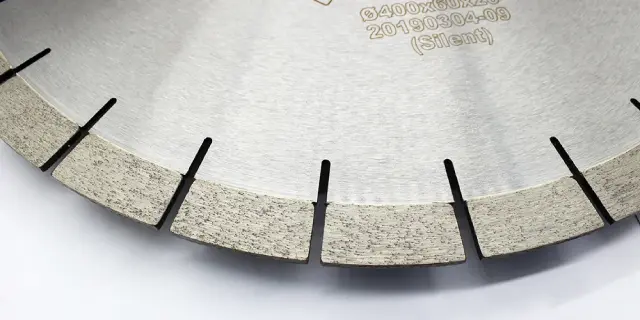
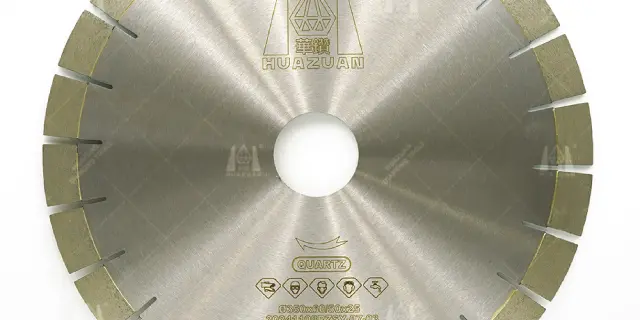
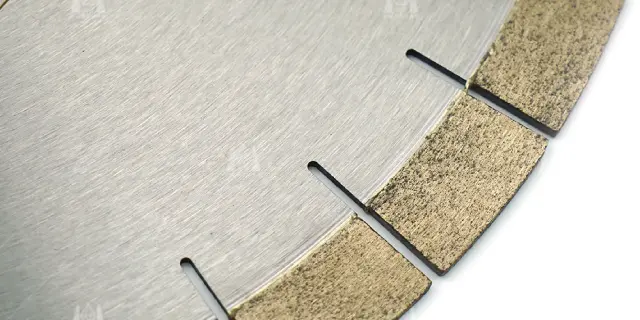
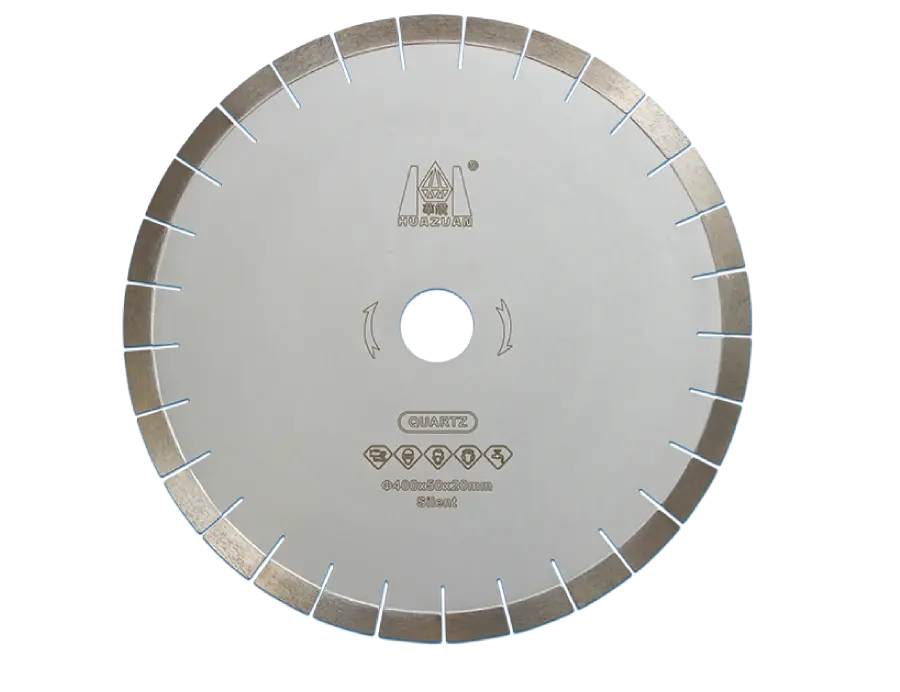
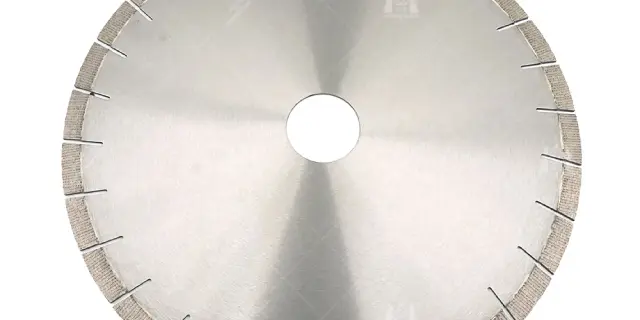
쿼츠 및 엔지니어드 스톤 슬래브 절단에 최적화되어 여러 종류의 절단 장비에서 사용합니다. 얇은 절삭폭 슬롯과 높은 다이아몬드 농도로 화강암, 대리석 등 고밀도 및 취성 소재(쿼츠 슬래브, 포셀린, 신터드 스톤)에서 균일하고 직진성 우수한 절단면을 구현합니다. 칩 감소, 매끄러운 모서리, 안정적인 이송, 긴 공구 수명 등으로 완성 품질과 프로젝트 일정을 향상시킵니다.
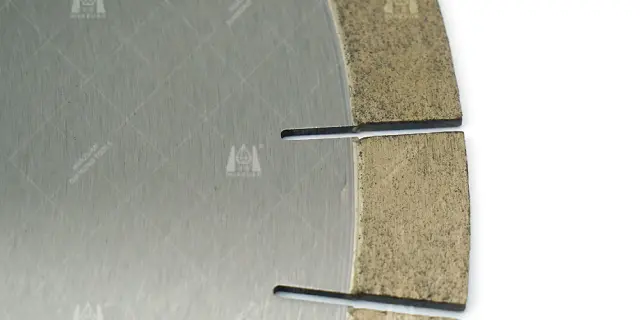
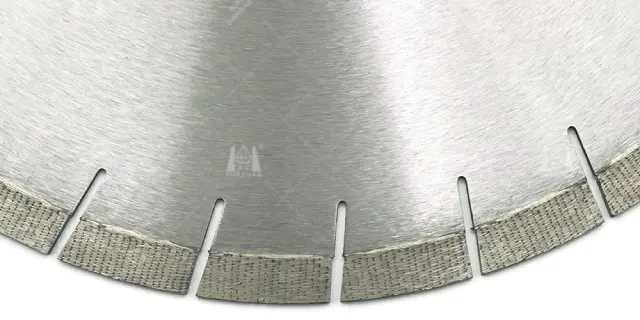
슬림 절삭 폭3.2~4.2 mm 절삭 슬롯 적용, 슬래브 판매면적 최대 확보
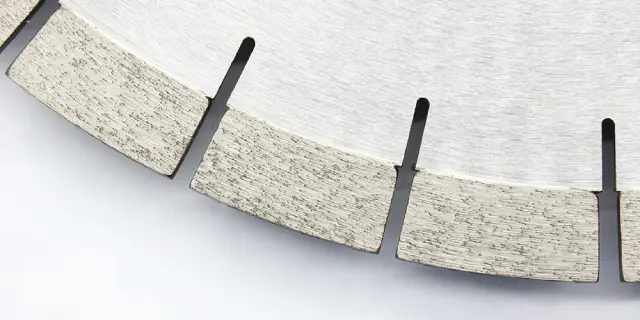
저치핑 엣지다이아몬드 농도 최적화, 카운터탑 및 마이터 절단부 클린 품질
300~500 mm카운터탑 및 엔지니어드 슬래브 생산용 브릿지쏘 직경 범위

적용 가능 소재

쿼츠 및 엔지니어드 스톤, 일부 포셀린 및 소결 슬래브 호환

인증 및 실적

CE 인증 · ISO 9001:2015 · 업계 표준 제정 참여 · 120여개국 공급

적용 소재 및 제품

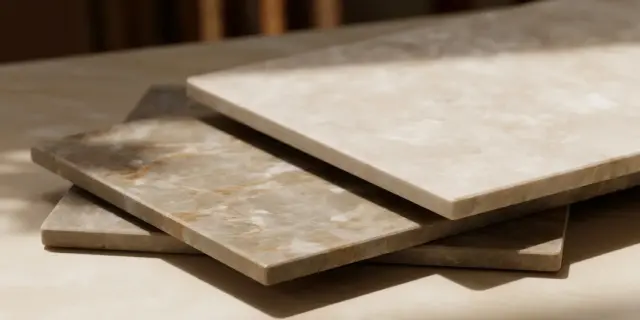
쿼츠 및 울트라 콤팩트 표면 최적화

실제 절단 성능 및 주요 수치

DINOSAW 쿼츠 블레이드는 카운터탑 제작 경제성에 맞춰 설계되었습니다. 3.2–4.2 mm 얇은 절삭폭으로 슬래브 판매면적을 극대화하며, 높은 다이아몬드 농도로 칩 발생을 안정적으로 제어합니다. 300–500 mm 브릿지쏘 호환으로 엔지니어드 스톤 생산라인에 대응합니다.

3.2~4.2 mm

절삭폭 범위

전체 직경별 절삭폭을 설정해 원자재 손실을 제어합니다. 블레이드 슬롯 한 밀리미터마다 실제 비용 차이가 발생합니다.

300~500 mm

브릿지쏘 직경 라인업

다섯 가지 직경으로 쿼츠 카운터탑, 패널, 엔지니어드 슬래브 절단 브릿지쏘 공정에 모두 대응합니다.

10 / 20 mm

세그먼트 높이

표준과 장축 두 가지 세그먼트 높이로 요구하는 절단 깊이·블레이드 수명 목표에 맞춰 선택할 수 있습니다.

50 / 60 mm

직결 아버 타입

표준 50/60 mm 아버 설계로 브릿지쏘 스핀들에 직접 결합되며, 별도의 어댑터 플레이트 또는 임시 장착에 따른 런아웃이 없습니다.

주요 가공 소재: 쿼츠, 엔지니어드 스톤 추가 호환 소재: 일부 포셀린 및 소결 슬래브(소재별 가공 조건 적용)

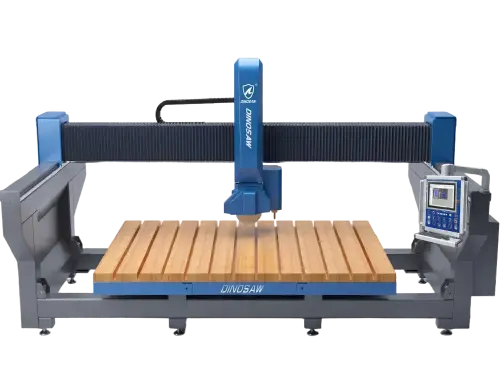
적용 기종: 브릿지쏘 기반, 카운터탑 및 마이터 엣지, 엔지니어드 슬래브 전면 절단 라인

실제 블레이드 수명은 소재 밀도, 절단 매개변수, 냉각수 공급 조건에 따라 달라집니다.

사양 및 선택 옵션

Φ300~Φ500 mm(12"~20") 표준 직경 5종 제공, Φ300 시 3.2 mm ~ Φ500 시 4.2 mm 절삭 폭, 세그먼트 높이 10/20 mm, 아버 50/60 mm. 직경별 절삭 폭이 명확하므로 블레이드 손실을 네스팅 산출에 적용할 수 있습니다.

직경세그먼트 폭세그먼트 높이치 수량아버
인치mmmmmmpcsmm
12"3003.210 / 20 / 252150 / 60
14"3503.410 / 20 / 252450 / 60
16"4003.610 / 20 / 252850 / 60
18"450410 / 20 / 253250 / 60
20"5004.210 / 20 / 253650 / 60

코어 테크놀로지 및 블레이드 구조

쿼츠 블레이드 설계에 적용된 주요 엔지니어링 결정 4가지. 각 블레이드 다이어그램 번호가 하단 시스템과 연결됩니다.

Dinosaw machine 쿼츠 다이아몬드 블레이드 — 얇은 절삭 폭, 절단 결손 최소화

쿼츠 블레이드 사양 선정 워크플로우

주력 소재 브랜드/속성, 쏘 모델 및 스핀들, 산출 최적화를 위한 절삭 폭, 프로그램별 절단 깊이, 기존 블레이드 수명 데이터를 입력하십시오. Dinosaw Machine이 직경, 절삭 폭 등급, 본드 사양을 회신하며, 실소재에서 시편 가공 후 최종 사양을 확정합니다.

01

얇은 절삭폭 수율 관리

블레이드 절삭으로 제거되는 원자재는 모두 비용이지만 판매가 불가합니다. 3.2–4.2 mm 절삭폭 설계를 통해 반복적인 카운터탑 네스팅 및 패널 가공에서 손실을 최소화합니다. 평방미터당 가격 책정의 쿼츠에서는 절삭폭이 곧 수율 산정 기반이 됩니다.

02

균형 잡힌 다이아몬드 농도

다이아몬드 농도와 결합재 구조를 엔지니어드 슬래브의 밀도 특성에 맞춰 최적화하였습니다. 생산 초기에 블레이드 표면이 닫히지 않고 지속적으로 절삭면이 활성화됩니다. 절삭 소재 행위에 따라 농도를 조정하며 단순 최대값만 추구하지 않습니다.

03

취성 엣지 제어

쿼츠 및 엔지니어드 슬래브는 절단 진입, 종료부 및 45도 마이터 가공 면에서 칩 발생 위험이 높습니다. 세그먼트 형상과 안정적인 트래킹으로 가공 전후 미세 칩 발생을 줄여 설치부 노출 모서리를 보호합니다.

04

직경별 예측 가능 절삭폭

각 직경(Φ300–500 mm)별 설계 절삭폭(3.2~4.2 mm)으로 절단마다 손실량을 정확히 계산해 네스팅 효율 및 가공 허용오차 관리에 최적화했습니다. 장비군 전체 수율 산정에 적용 가능합니다.

05

직결 아버 호환

50/60 mm 아버 규격은 표준 브릿지쏘 스핀들에 직접 장착이 가능하여 어댑터 사용 시 발생하는 러나웃(떨림)과 비정상 마모를 근본적으로 해소합니다.

06

주요 및 호환 소재

본 블레이드는 쿼츠 및 엔지니어드 스톤 전용으로 설계되었습니다. 일부 포셀린·신터드 슬래브도 조건 조절로 가공이 가능하며, 데크톤 등 울트라 콤팩트 라인은 별도의 신터드 스톤 전용 블레이드로 정확히 분리 구성됩니다. 용도별 제품군이 명확히 층화되어 혼용되지 않습니다.

쿼츠 블레이드 | 전용 울트라컴팩트 블레이드 비교

엔지니어드 스톤 및 소결 슬래브 전문 생산자를 위한 선택 가이드 표입니다.

쿼츠 블레이드 | 전용 울트라컴팩트 블레이드 비교
전용 소결 블레이드VS쿼츠 블레이드
초밀도 슬래브 / 소결 슬래브주 사용 소재✓ 엔지니어드 쿼츠
고마모 조건에서 엣지 및 마이터 강성우선 고려 사항✓ 얇은 절삭 폭 + 슬래브 수율
300–500 mm직경✓ 300–500 mm
3.2–4.2 mm절삭 폭✓ 3.2–4.2 mm
41/43 mm 긴 세그먼트 + 전용 결합제세그먼트 구조✓ 고농도 다이아몬드 / 얇은 절삭 폭
Dekton / 소결 슬래브 전문 생산적합 분야✓ 카운터탑 쿼츠 대량 생산

참고 사항: 구성은 브랜드 및 모델별로 상이하며, 실제 성능은 해당 기계, 소재 및 작업 환경에 따라 달라집니다.

블레이드 제품군 제조사 정보

Dinosaw Machine은 CNC 석재 가공 기계 전문 제조업체로, 다이아몬드 와이어쏘 머신 및 CNC 석재 절단 장비에 특화되어 있습니다. 20년 이상의 연구개발 및 제조 경험을 바탕으로, T/CMES 41001-2025 CNC 와이어쏘 등 업계 표준 제정에 참여하고 100건 이상의 기술 특허를 보유하고 있습니다. 자사는 120개국 이상에 장비 및 기술 지원을 제공합니다. 제조 및 경영 시스템은 ISO 9001, ISO 14001, ISO 45001 인증을 받았으며, 장비는 CE 적합성을 충족합니다.

DINOSAW CNC 석재 기계 제조 작업장
DINOSAW 연구개발 및 제조기계 설계 · CNC 제어 개발 · 조립 · 시험 · 시운전 · 글로벌 공급
업계 표준 제정 참여

Dinosaw Machine은 석재 기계 분야 T/CMES 41001-2025 CNC 와이어쏘를 비롯해 멀티 와이어쏘, 복합 와이어쏘, 5축 브릿지쏘 등 주요 표준 제정에 참여합니다. 이를 통해 장기간 기계 설계, 제조, 검사, 품질관리에 기여해왔습니다.

20+석재 기계 연구개발 및 제조 경력 (년)
100+기술 특허 — 기계 구조·CNC 제어·절단 시스템·석재 가공 응용 포함
120+해외 공급국 및 지역 — 장비·설치·기술 지원 실적

CE 인증 및 ISO 경영시스템

CE: 석재 절단기 Machinery Directive 2006/42/EC 및 EN 기준 적합
ISO: ISO 9001, ISO 14001, ISO 45001 인증 경영시스템 운영

주문 조건 및 사후 지원

Dinosaw Machine은 소재 및 기계별 맞춤 블레이드 사양을 제공하며, 샘플 슬래브 시험 절단 및 카운터탑 생산 라인 일괄 공급을 지원합니다.

장비 호환Φ300–500 mm, 50/60 mm 아버

주문 전 쏘 블레이드 규격과 플랜지 사양을 확인하십시오.

수냉 공급절단부 연속 공급

고밀도 엔지니어드 스톤 가공 시 냉각이 핵심입니다.

트라이얼 절단샘플 슬래브 평가

트라이얼 절단으로 귀사 소재 브랜드의 엣지 품질을 검증할 수 있습니다.

01 · 출하 전 준비 및 배송장비 설정, 포장 및 운송 조건을 출하 전에 확인하며, 공장 검사와 관련 서류를 검증합니다.
02 · 설치 및 시운전현장 유틸리티 및 기초 점검, 장비 위치 지정, 시운전 및 인수 과정을 진행합니다.
03 · 오퍼레이터 교육실습 중심 교육으로 CNC 일상 운용과 블레이드, 스핀들, 냉각 및 윤활 점검을 포함합니다.
04 · A/S 지원장비 전체 수명 주기 동안 원격 기술 지원, 유지보수 지원 및 예비 부품 조율을 제공합니다.

쿼츠 절단용 블레이드 선정 및 사용 FAQ

쿼츠 다이아몬드 쏘 블레이드 관련 주요 질문

선택된 소결 및 포셀린 가공 프로그램은 본 블레이드 계열에서 매개변수를 조정해 운전할 수 있으나, 이는 일부 상황에서만 적용 가능합니다. 단, 단순 호환성은 최적화와 다릅니다. Dekton 및 울트라컴팩트 계열 소재는 엔지니어드 스톤 대비 밀도가 높고 연마성이 커서, 본드 소모 속도가 다르고, 마이터면 품질이 주요 사양으로 노출됩니다. 울트라컴팩트 소재를 정기적으로 가공하는 공정(일회성 주문이 아닌 제품군으로 진행할 경우)에는 전용 소결석 블레이드 사용이 필수이며, 롱세그먼트 형상과 마모 제어 본드가 해당 용도에 맞춰 설계되어 수명 기준선 역시 블레이드와 소재의 정합성에 따라 의미 있게 산정할 수 있습니다. 실사용 원칙: 쿼츠 및 엔지니어드 스톤을 일상적으로 가공하면 본 블레이드, Dekton 또는 소결석 소재를 정규 라인업으로 취급하면 전용 블레이드가 필요합니다. 두 계열을 모두 정기 가공하면 각각 재고를 구비하고 소재별로 블레이드 수명을 별도 관리하십시오.

절삭 폭은 실제 구매한 슬래브 면적 중 먼지로 사라지는 손실분입니다. 쿼츠는 평방미터 단위로 거래되며, 매 절단 시마다 판매 가능한 슬래브 스트립이 슬러리로 전환됩니다. 대표적인 카운터탑 배치에서 8~12회 전장 절단 시, 슬림 절삭 폭과 일반 절삭 폭의 차이는 레이아웃에 따라 슬래브당 최소 한 줄 또는 그 이상을 추가 회수할 수 있습니다. 연간 생산 기준, 이 손익계산은 블레이드 가격 차이를 빠르게 상회하며, 절단 품질 이점은 별도입니다. 귀사 슬래브 규격과 배치 패턴으로 직접 산출하십시오: 절삭 폭 × 슬래브당 절단 횟수 × 월간 슬래브 투입량 = 월간 회수 가능 판매 면적입니다. 고급 소재 및 마감 절단 영역에서는, 슬림 절삭 폭은 단순 도구가 아니라 산출 전략입니다.

우선 절단 깊이에 직경을 맞추고, 테이블 크기와는 별개로 판단하십시오. 블레이드는 귀사 가공 공정에서 가장 두꺼운 절단(슬래브 두께 + 테이블 간극 + 드레싱 여유분)을 충분히 통과해야 하므로, 20 mm 쿼츠 기준 표준 테이블 사용 시 일반적으로 Φ350~400 mm를 적용하며, 두껍게 접합된 엣지 또는 심부 절단 공정의 경우 Φ450~500 mm로 승급합니다. 과도한 대형 직경 선택 시 절삭 폭과 림 속도 감소, 소형 선택 시 남은 깊이 미가공 또는 표면 표시 등 부작용이 발생합니다. 다음으로 쏘의 아버(본 사양 범위 내 50/60 mm)와 스핀들 파워를 확인하십시오: 직경이 커질수록 절삭 림 속도에서 더 큰 토크를 요구합니다. 그리고 동일 프로그램 내 Φ400과 Φ500 사용 시 절삭 폭 및 산출량이 다르므로, 작업 조건에 따라 판단해야 합니다. 쏘 모델과 최대 가공 두께 정보를 제공하면, 해당 직경별 절삭 폭 기준 수치를 제시해 추천드립니다.

선택된 소결 및 포셀린 가공 프로그램은 본 블레이드 계열에서 매개변수를 조정해 운전할 수 있으나, 이는 일부 상황에서만 적용 가능합니다. 단, 단순 호환성은 최적화와 다릅니다. Dekton 및 울트라컴팩트 계열 소재는 엔지니어드 스톤 대비 밀도가 높고 연마성이 커서, 본드 소모 속도가 다르고, 마이터면 품질이 주요 사양으로 노출됩니다. 울트라컴팩트 소재를 정기적으로 가공하는 공정(일회성 주문이 아닌 제품군으로 진행할 경우)에는 전용 소결석 블레이드 사용이 필수이며, 롱세그먼트 형상과 마모 제어 본드가 해당 용도에 맞춰 설계되어 수명 기준선 역시 블레이드와 소재의 정합성에 따라 의미 있게 산정할 수 있습니다. 실사용 원칙: 쿼츠 및 엔지니어드 스톤을 일상적으로 가공하면 본 블레이드, Dekton 또는 소결석 소재를 정규 라인업으로 취급하면 전용 블레이드가 필요합니다. 두 계열을 모두 정기 가공하면 각각 재고를 구비하고 소재별로 블레이드 수명을 별도 관리하십시오.

절삭 폭은 실제 구매한 슬래브 면적 중 먼지로 사라지는 손실분입니다. 쿼츠는 평방미터 단위로 거래되며, 매 절단 시마다 판매 가능한 슬래브 스트립이 슬러리로 전환됩니다. 대표적인 카운터탑 배치에서 8~12회 전장 절단 시, 슬림 절삭 폭과 일반 절삭 폭의 차이는 레이아웃에 따라 슬래브당 최소 한 줄 또는 그 이상을 추가 회수할 수 있습니다. 연간 생산 기준, 이 손익계산은 블레이드 가격 차이를 빠르게 상회하며, 절단 품질 이점은 별도입니다. 귀사 슬래브 규격과 배치 패턴으로 직접 산출하십시오: 절삭 폭 × 슬래브당 절단 횟수 × 월간 슬래브 투입량 = 월간 회수 가능 판매 면적입니다. 고급 소재 및 마감 절단 영역에서는, 슬림 절삭 폭은 단순 도구가 아니라 산출 전략입니다.

우선 절단 깊이에 직경을 맞추고, 테이블 크기와는 별개로 판단하십시오. 블레이드는 귀사 가공 공정에서 가장 두꺼운 절단(슬래브 두께 + 테이블 간극 + 드레싱 여유분)을 충분히 통과해야 하므로, 20 mm 쿼츠 기준 표준 테이블 사용 시 일반적으로 Φ350~400 mm를 적용하며, 두껍게 접합된 엣지 또는 심부 절단 공정의 경우 Φ450~500 mm로 승급합니다. 과도한 대형 직경 선택 시 절삭 폭과 림 속도 감소, 소형 선택 시 남은 깊이 미가공 또는 표면 표시 등 부작용이 발생합니다. 다음으로 쏘의 아버(본 사양 범위 내 50/60 mm)와 스핀들 파워를 확인하십시오: 직경이 커질수록 절삭 림 속도에서 더 큰 토크를 요구합니다. 그리고 동일 프로그램 내 Φ400과 Φ500 사용 시 절삭 폭 및 산출량이 다르므로, 작업 조건에 따라 판단해야 합니다. 쏘 모델과 최대 가공 두께 정보를 제공하면, 해당 직경별 절삭 폭 기준 수치를 제시해 추천드립니다.

Dinosaw 문의

귀사 생산 라인에 적합한 쿼츠 블레이드 지정

경·취성 소재 절단기 또는 가공 솔루션을 찾고 계십니까

석재 채석, 카운터탑 절단, 콘크리트/수중 파이프 절단, 스테인리스 연삭·연마, 고급 씬 슬래브 가공, 마노 및 보석/흑연 등 특수 가공, 혹은 건축물 해체까지 현장에서 어려움 겪고 있습니까

문의 남기시면 12시간 내 맞춤 솔루션으로 회신드리겠습니다

이메일 선호하십니까

아래 이메일로도 문의하실 수 있습니다

gma@dinosawmachine.com
쿼츠 다이아몬드 쏘 블레이드 — 씬 컷 절삭폭, 칩 제어

가공하려는 소재는 무엇입니까 *

이름/회사명 *

전화번호/이메일 주소 *

+86

특별한 요구사항이 있으십니까

쿼츠 블레이드 선정 가이드 및 관련 장비

엔지니어드 스톤 절단을 위한 선정 가이드 및 관련 장비 정보입니다.

간편한 솔루션 문의

실시간 상담
Ms.Lizzy

안녕하세요 Dinosaw의 Lizzy입니다(로봇 아님). 어떤 머신(모델)이 필요하십니까?지금 WhatsApp으로 문의하십시오

WhatsApp 상담
문의하기

안녕하세요 👋 무엇을 도와드릴까요