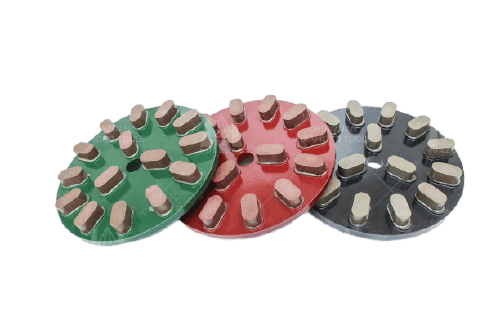
Rueda diamantada de perfilado para formación de cantos en piedra

Sintered 150/200 - Vacuum Brazed 250/300/350/400 - Electroplated Custom

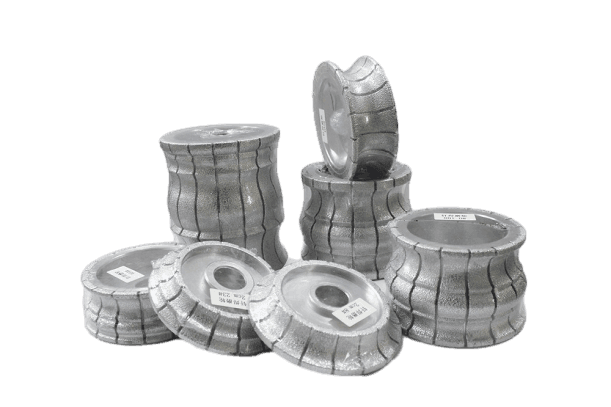
La rueda de perfilado diamantada de Dinosaw Machine se utiliza en línea en máquinas de pulido de cantos: se encarga de formar el perfil en mármol, caliza, granito, arenisca, basalto, azulejos, porcelánico y otros materiales antes de que las ruedas de pulido terminen el canto. El programa cubre todo el vocabulario de perfiles A–PE en tres ejecuciones —sinterizada, soldada al vacío y electrodepositada.

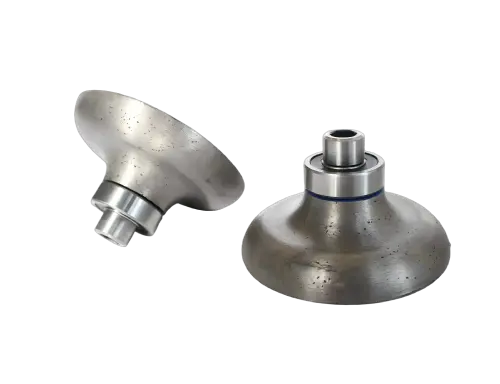
Las ruedas sinterizadas se ofrecen en diámetros de 150/200 mm con orificios interiores de 22,23/25,4 mm y espesores de 30/35/40 mm; las ruedas soldadas al vacío en diámetros de 250/300/350/400 mm y espesores de 50/60 mm; las electrodepositadas se fabrican según diámetro personalizado. Los productos mantienen espesores uniformes y geometrías precisas para una larga vida útil, con alta eficiencia de desbaste y mínimas variaciones dimensionales en el formado.

El servicio a medida se adapta a diferentes materiales, equipos y requisitos de proyecto, de modo que un mismo código de perfil puede suministrarse en distintas ejecuciones y dimensiones según la piedra y la línea.

A–PE · 25 PerfilesEl repertorio completo de perfiles normalizados desde A hasta PE, abarcando cantos redondeados, biselados, curvas y series para huellas de peldaño.
150–400 mmDiámetros de catálogo desde 150/200 mm en sinterizado hasta 250–400 mm en brazado al vacío, además de medidas especiales electrodepositadas.
3 ConstruccionesTecnologías sinterizada, brazada al vacío y electrodepositada adaptadas a granito, mármol, caliza, arenisca, basalto, azulejos y porcelánico.

Materiales compatibles

Mármol, caliza, granito, arenisca, basalto, azulejos, porcelánico y otros materiales pétreos o duros

Certificaciones y acreditaciones

Certificación CE · ISO 9001:2015 · Participante en redacción de normas sectoriales · Más de 120 países y regiones atendidos

Aplicaciones y materiales de la rueda diamantada de perfilado

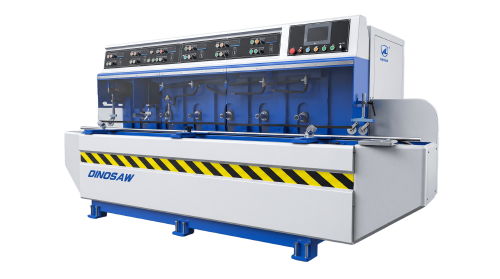
Las ruedas de perfilado se ubican en la cabecera de la línea de pulido de cantos, donde se forma la sección transversal final del canto antes de pulirlo a brillo en placas, losas y piezas a medida.

Rendimiento real en perfilado y métricas clave

La rueda diamantada de perfilado de Dinosaw Machine representa la estación de conformado en la línea de pulido de cantos: una rueda montada en línea que graba el perfil A–PE en la piedra, antes del acabado final con ruedas de pulido. Tres tipos de enlace y un servicio personalizado permiten mantener un mismo perfil en distintas piedras, espesores y volúmenes de producción.

A–PE

Vocabulario completo de perfiles

Veinticinco códigos estandarizados del perfil A al PE permiten cotizar cualquier canto arquitectónico habitual —nariz de toro, bisel, estilo ogee u oblicuo, nariz para peldaño— mediante número de catálogo sin necesidad de planos de herramientas personalizados.

150–400 mm

Rango de diámetros en catálogo

Las ruedas sinterizadas de 150/200 mm cubren líneas compactas y piedra de menor tamaño, mientras que las soldadas al vacío de 250/300/350/400 mm atienden programas de canto de losa de alto volumen en máquinas de mayor capacidad.

3 Ligas

Sinterizada / Soldada al vacío / Electrodepositada

Vinculo metálico sinterizado para largas series en piedra dura, soldada al vacío para conformado agresivo en piedra blanda, electrodepositada para losas, porcelánico y diámetros personalizados —un solo código de perfil, tres características de trabajo.

Servicio personalizado

Personalización según proyecto

DINOSAW personaliza las ruedas en función del objeto procesado, el equipo y las necesidades del proyecto, suministrando diámetros y combinaciones de perfil fuera de norma según el plano del cliente.

Materiales aplicables: Mármol, caliza, granito, arenisca, basalto, azulejos, porcelánico y otros materiales pétreos o duros.

Productos habituales: Cantos perfilados para encimeras y lavabos, programas de canto para azulejos y porcelánico, zócalos, huellas de peldaño y piezas a medida que se procesan en línea de pulido de cantos.

La eficiencia real de desbaste, durabilidad de rueda y precisión dimensional del canto dependen de la dureza y abrasividad de la piedra, la liga seleccionada, la velocidad de husillo, el caudal de agua y el avance de la línea.

Construcciones y especificaciones de ruedas perfiladoras

Seleccione primero la construcción y después la medida. Las ruedas sinterizadas (150/200 mm de diámetro, orificio interior 22,23/25,4 mm, grosor 30/35/40 mm) se destinan a producción en piedra dura. Las ruedas brazadas al vacío (250/300/350/400 mm de diámetro, grosor 50/60 mm) cubren líneas más grandes en piedra blanda. Ruedas electrodepositadas se fabrican a medida para azulejos, porcelánico y especiales. Las tres construcciones abarcan toda la gama de perfiles A–PE.

EspecificaciónSinterizadaSoldada al vacíoElectrodepositada
Diámetro (mm)150 / 200250 / 300 / 350 / 400Personalizado por pedido
Agujero interior (mm)22,23 / 25,4——
Espesor (mm)30 / 35 / 4050 / 60Por profundidad de perfil
Rango de perfilA–PE (todos los códigos)A–PE (todos los códigos)A–PE (todos los códigos)

Tecnología y estructura del útil

Seis decisiones técnicas que sustentan el diseño de la rueda perfiladora de Dinosaw Machine. Los puntos numerados en el esquema de la herramienta corresponden a los sistemas detallados a continuación.

Rueda de perfilado diamantada de Dinosaw Machine

Flujo de perfilado de canto

1 · Selección y confirmación: Elija el código de perfil (A–PE), confirme material, espesor y formato de canto, y adapte la construcción al material. 2 · Montaje y ajuste: Instale la rueda en el husillo de la línea, determine la profundidad de perfilado y confirme el aporte de agua a la zona útil. 3 · Perfilado en pase: El avance en la línea desplaza la pieza por la rueda, que define el perfil previo al pulido final. 4 · Verificación y acabado: Compruebe las primeras piezas según plano y libere la serie a las estaciones de pulido.

01

Borde con enlace metálico sinterizado

La ejecución sinterizada distribuye el diamante a lo largo del aro metálico, de modo que el enlace se desgasta conjuntamente con el abrasivo y el perfil A–PE se mantiene afilado durante series largas sobre granito, basalto y otras piedras duras y abrasivas.

02

Capa diamantada soldada al vacío

La soldadura al vacío fija una sola capa de diamante expuesta directamente sobre el cuerpo de la rueda, generando una superficie de corte abierta y agresiva. En mármol, caliza y arenisca evacúa residuos rápidamente y limita la generación de calor que podría marcar el canto de piedras blandas.

03

Enlace de níquel electrodepositado

Las ruedas electrodepositadas fijan el diamante sobre una capa de níquel en la máxima protrusión entre los tres sistemas, permitiendo un corte frío y libre. Esto resulta ideal para azulejos, porcelánico y materiales sintéticos, además de permitir diámetros personalizados para pequeños lotes.

04

Geometría precisa del perfil en el borde

Cada rueda se fabrica según una geometría maestra fija para cada código de perfil, lo que permite mantener espesores uniformes y geometría precisa en todo el lote de producción, limitando las diferencias dimensionales entre piezas.

05

Control de espesor uniforme

El espesor del aro se mantiene uniforme alrededor de toda la circunferencia de la rueda, garantizando que la profundidad de conformado no varíe durante la rotación. Así, la etapa posterior de pulido trabaja sobre un canto consistente en vez de compensar ondas o irregularidades.

06

Ingeniería de ruedas a medida

El servicio personalizado se adapta a distintos materiales, equipos y requisitos de proyecto: diámetros no estándar, combinaciones especiales de perfil y ajustes de enlace se desarrollan según planos del cliente y datos de la máquina.

Rueda diamantada perfiladora vs. fresas

Seleccione según formato de producción: ruedas de formación montadas en línea para grandes volúmenes y fresas para CNC o trabajos de precisión manual.

Rueda diamantada perfiladora vs. fresas
Fresas para CNC / manualVSRueda perfiladora diamantada
Fresa con vástago para fresadoras CNC y máquinas manualesFormato de herramienta✓ Rueda de formación en línea para máquinas biseladoras de cantos
Limitado a la geometría de cada fresa adquiridaGama de perfiles de canto✓ Vocabulario completo A–PE: 25 códigos estándar de perfil
Formas únicas, trabajos de detalle, reparacionesFunción de producción✓ Formación continua del canto antes del pulido final con ruedas de abrillantado
Diámetros pequeños determinados por el vástago y el cuerpo de corteDiámetro de herramienta✓ Diámetros de catálogo de 150–400 mm según construcción
Cambio de programa y trayectoria por cada formaCambio✓ Cambio de rueda por código de perfil en el mismo husillo
Dependiente del operario y la programación de máquinaConsistencia del canto✓ Espesor uniforme y mínimas desviaciones dimensionales en el formado
Perfilado de detalle en CNC, geometría curva única, reparación in situAplicación ideal✓ Producción en serie de perfiles estándar de canto en losas, baldosas y encimeras

Nota: las configuraciones varían según la marca y el modelo; el rendimiento real depende de la máquina, material y condiciones de trabajo específicas.

El fabricante detrás de la línea de ruedas de perfilado Dinosaw Machine

Dinosaw Machine es fabricante de maquinaria CNC para procesamiento de piedra, especializada en máquinas de sierra de hilo diamantado y equipos CNC para corte de piedra. Con más de 20 años de experiencia en I+D y fabricación, Dinosaw colabora en la redacción de normas sectoriales como la T/CMES 41001-2025 sobre máquinas CNC de sierra de hilo, posee más de 100 patentes técnicas y suministra equipos y soporte técnico a clientes en más de 120 países y regiones. Sus sistemas de fabricación y gestión cuentan con certificaciones ISO 9001, ISO 14001 e ISO 45001, junto con maquinaria conforme a CE para mercados internacionales.

Taller de fabricación de maquinaria CNC para piedra de Dinosaw Machine
I+D y Fabricación de Dinosaw MachineIngeniería mecánica · Desarrollo de control CNC · Montaje · Pruebas · Puesta en marcha · Entrega global
Redacción de normas sectoriales

Dinosaw Machine participa en la elaboración de normas para maquinaria de piedra, incluyendo la T/CMES 41001-2025 para máquinas CNC de sierra de hilo, así como estándares para sierras multihilos, sierras combinadas y equipos de corte puente de cinco ejes. Esta labor refleja la implicación sostenida de la empresa en diseño, fabricación, pruebas y control de calidad de maquinaria.

20+Años de experiencia en I+D y fabricación de maquinaria para piedra
100+Patentes técnicas — Estructuras mecánicas, control CNC, sistemas de corte y tecnologías para procesamiento de piedra
120+Países y regiones atendidos — Equipos, instalación y soporte técnico internacional

Certificación CE y sistemas de gestión ISO

CE: Maquinaria para corte de piedra evaluada conforme a la Directiva de Máquinas 2006/42/CE y normas EN pertinentes.
ISO: Sistemas de gestión certificados bajo ISO 9001, ISO 14001 e ISO 45001.

Requisitos de instalación y soporte posventa

Dinosaw Machine ofrece indicaciones para la instalación, formación de operadores, diagnóstico remoto y gestión de recambios para cada máquina.

Eje y adaptadorAberturas internas de 22,23 / 25,4 mm

Las ruedas sinterizadas se suministran con orificio interior de 22,23 o 25,4 mm; confirme el husillo antes de realizar el pedido.

Montaje y equilibradoEquilibrada para husillos en línea, configurada según destino

Las ruedas se montan y alinean en el husillo de la máquina de pulido de cantos antes de producción; confirme el formato de husillo con el modelo de máquina.

Suministro de aguaFuncionamiento húmedo en línea

Las ruedas de perfilado trabajan con refrigeración por agua en la línea de pulido; confirme suministro y drenaje en la zona de la rueda.

01 · Preparación y envíoConfiguración de máquina, embalaje y transporte confirmados antes del despacho, con inspección de fábrica y documentos validados.
02 · Instalación y puesta en marchaVerificación de servicios y cimentación, ubicación de la máquina, arranque y aceptación.
03 · Capacitación de operariosFormación práctica sobre operación CNC de rutina y verificación diaria de discos, husillos, refrigeración y lubricación.
04 · Soporte posventaAsistencia técnica remota, soporte de mantenimiento y coordinación de recambios durante toda la vida útil de la máquina.

FAQ sobre selección, instalación y operación de ruedas de perfilado diamantadas

Cómo elegir entre ejecuciones sinterizada, soldada al vacío y electrodepositada, mapear un plano al código de perfil A–PE y qué datos enviar para una cotización.

Adecúe la ejecución a la dureza de la piedra, la complejidad del perfil y el volumen de producción. Las ruedas sinterizadas (diámetro 150/200 mm, orificio interior 22,23/25,4 mm, espesor 30/35/40 mm) emplean un enlace metálico con diamante distribuido en el borde: ofrecen desgaste lento, conservan el perfil A–PE en largos ciclos y se orientan al trabajo en línea para granito, basalto y otras piedras abrasivas. Las ruedas soldadas al vacío (diámetro 250/300/350/400 mm, espesor 50/60 mm) presentan una sola capa de diamante expuesta: corte agresivo, estructura abierta que evacua residuos y alta eficiencia sobre piedras blandas como mármol, caliza y arenisca, donde el principal riesgo es la obturación. Las rodas electrodepositadas se producen en diámetros personalizados con diamante fijado en níquel: es la opción más afilada y de corte frío para losas, porcelánico y materiales sintéticos donde la presión debe ser baja, y la más indicada cuando se requiere diámetro no estándar o combinación especial de perfil. En la práctica, las líneas de gran volumen con piedra dura comienzan sinterizado; la piedra más blanda y ruedas de mayor tamaño migran a soldado al vacío; prototipos, cerámicas y geometría especial, a electrodepositado. Dinosaw puede suministrar el mismo código de perfil en las tres ejecuciones, garantizando geometría idéntica del canto al adaptar la construcción para nuevos materiales.

Envíe el plano del canto; Dinosaw Machine lo compara con el código A–PE más cercano y confirma la geometría de rueda previa a producción. El vocabulario de catálogo cubre veinticinco códigos estándar: A, B, D, E, F, G, H, L, M, N, O, P, Q, S, T, U, V, X, Z para perfiles arquitectónicos habituales, más WF, DC, DD, FB, FV, FZ, HB y PE para formas especiales como variantes ogee, narices de peldaño y familias de canto de encimera. En el plano, marque: sección del borde con dimensiones de profundidad y altura, espesor de piedra a emparejar y si el perfil es nariz de toro completo, medio toro, biselado, ogee o combinación. Cada código corresponde a una geometría fija de perfil, y las ruedas se mecanizan a esa forma, lo que asegura que las piezas terminadas mantengan mínimas diferencias entre sí. Si el plano no corresponde a códigos de catálogo, el perfil puede fabricarse igual como rueda electrodepositada o sinterizada a medida; geometría especial es un requerimiento común, no un obstáculo. Para solicitar, envíe un croquis acotado de la sección o fotos claras de una muestra del borde junto con el espesor de la piedra y el volumen de producción objetivo.

La dureza y abrasividad de la piedra determinan la liga; el código del perfil permanece igual. Para granito y basalto, se emplea una rueda sinterizada con liga metálica: la liga se desgasta a la par que el diamante, manteniendo el perfil afilado durante largas jornadas en los materiales más duros del taller. Mármol y caliza se trabajan óptimamente con ruedas brazadas al vacío de 250–400 mm — la superficie abierta de capa única evacua el polvo fino que generan estas piedras, y el corte agresivo limita el calor que puede marcar superficies blandas. La arenisca, por su elevado contenido de cuarzo, está entre las piedras comunes más abrasivas: una rueda sinterizada con liga resistente al desgaste reduce el costo por metro lineal de canto. Azulejos y porcelánico son duros pero frágiles; una rueda electrodepositada, gracias a su corte libre y baja presión de liga, evita dañar el canto y es la recomendación estándar. Cuando una línea procesa varios materiales, Dinosaw Machine ofrece un mismo perfil A–PE en distintas construcciones y ligas, por lo que cambiar de material solo requiere cambiar la rueda, no el programa de canto. Indíquenos su lista de materiales, con grosores típicos y metros de canto diarios, y le proponemos la construcción y especificación idónea para cada material.

Use fresas para detalles en CNC o manual; elija tambor para repaso de vaciados en CNC; emplee la rueda perfiladora cuando una línea de producción debe formar el mismo perfil en numerosas piezas. La rueda perfiladora es una herramienta de conformado para línea: se instala en la línea de pulido de cantos y perfila la piedra antes de que los discos de pulido acaben la superficie. Las fresas cumplen otra función — herramientas de diámetro reducido para centros CNC y máquinas manuales; se emplean para formas únicas, detalles de fregaderos y trabajos de reparación en piezas acabadas. El tambor se monta en CNC para regularizar y suavizar vaciados internos como huecos de fregadero, tarea distinta al biselado del canto exterior. Si el trabajo consiste sobre todo en piezas únicas, geometrías curvas personalizadas o acabado en obra, las fresas ofrecen la opción más flexible y económica. Si se requiere repasar cortes internos tras el desbaste, el tambor es la elección adecuada. Cuando cantos de losas o baldosas pasan en serie por una línea de pulido y se exige mantener un perfil constante a lo largo de miles de metros, la rueda perfiladora es la solución correcta: conforma el canto más rápido y mantiene la geometría de perfil durante más tiempo que cualquier herramienta pequeña.

Envíe cinco datos y DINOSAW le entrega la especificación de rueda adecuada. Primero, el perfil requerido: un plano acotado, un código de perfil de la serie A–PE o fotos nítidas del perfil con sus medidas. Segundo, la lista de piedras o materiales — mármol, caliza, granito, arenisca, basalto, azulejos o porcelánico — indicando espesores típicos, ya que la liga y construcción se eligen a partir de ello. Tercero, datos de la máquina: diámetro del eje husillo (la gama sinterizada ofrece orificios interiores de 22,23 o 25,4 mm), diámetro necesario de rueda, grosor disponible y si la línea es en húmedo, pues el catálogo abarca ruedas sinterizadas de 150/200 mm y brazadas al vacío de 250/300/350/400 mm, además de diámetros especiales electrodepositados. Cuarto, datos de producción: metros de canto por día y el régimen de turnos, lo que orienta el uso de una rueda sinterizada, brazada o electrodepositada. Quinto, país de destino y grado de personalización requerido, ya que la línea se plantea como servicio a medida para distintos objetos, equipos y requisitos de obra. Con estos cinco datos, la cotización detalla la construcción, código de perfil, dimensiones y el comportamiento previsto de la rueda sobre su material.

Contactar con Dinosaw

Consulte precios, configuración y aplicaciones de ruedas de perfilado diamantadas

¿Está buscando máquinas de corte o soluciones específicas para procesar materiales duros y frágiles?

¿Enfrenta desafíos en extracción de piedra, corte de encimeras, corte de hormigón y tuberías submarinas, limpieza de óxido y esmerilado de acero inoxidable, corte de láminas ultrafinas, procesamiento de ágata y gemas, corte de grafito, o incluso en demolición de edificaciones?

Envíe su consulta y recibirá respuesta en menos de 12 horas con opciones totalmente adaptadas.

¿Prefiere correo electrónico?

También puede contactarnos en

gma@dinosawmachine.com
Rueda diamantada de perfilado para formación de cantos en piedra

¿Con qué materiales va a trabajar? *

¿Su nombre / nombre de empresa? *

¿Teléfono / Correo electrónico? *

+86

¿Qué requisitos específicos tiene?

Obtenga una solución sencilla

Chat en línea
Sra. Lizzy

Hola, le atiende Lizzy de Dinosaw (No soy un robot). ¿Qué máquina (modelo) necesita? Escríbanos ahora por WhatsApp

Chatear por WhatsApp
Contactar

Hola 👋 ¿En qué podemos ayudarle?