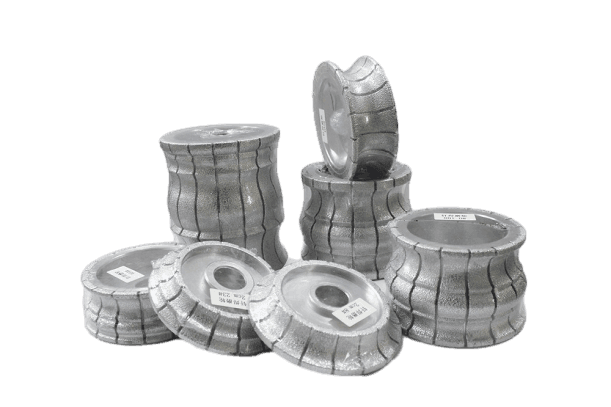
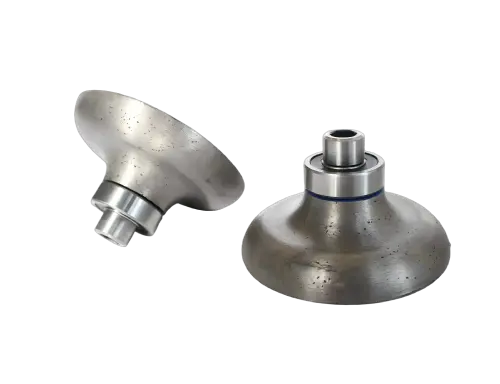
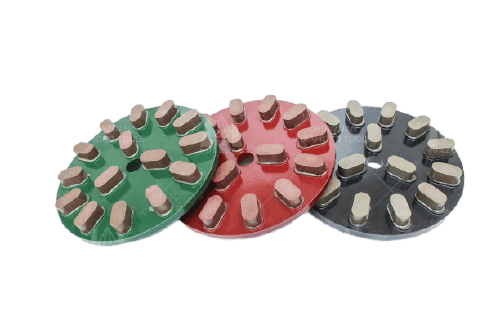
Meule de profilage diamantée pour la formation de profils de chant

Sintered 150/200 - Vacuum Brazed 250/300/350/400 - Electroplated Custom

La meule de profilage diamantée Dinosaw Machine est un outil monté en ligne pour la formation de chants sur machines à polir les chants : elle crée le profil dans le marbre, le calcaire, le granit, le grès, le basalte, les carreaux, la céramique et d’autres matériaux, avant que les meules de polissage ne finissent le chant. La gamme couvre l’ensemble du vocabulaire de profils A–PE en trois constructions : frittée, brasée sous vide et galvanique.

Les meules frittées sont proposées en diamètres 150/200 mm avec alésages 22,23/25,4 mm et épaisseurs 30/35/40 mm ; les meules brasées sous vide en diamètres 250/300/350/400 mm et épaisseurs 50/60 mm ; les meules galvanisées sont produites sur-mesure. Les produits garantissent une épaisseur uniforme et des formes précises pour une longue durée de vie, avec une grande efficacité de meulage et de très faibles écarts dimensionnels en formage.

Le service sur-mesure répond à chaque objet d’usinage, équipement ou cahier des charges : un même code profil peut être fourni en plusieurs versions et dimensions adaptées à la pierre et à la chaîne.

A–PE · 25 profilsLa gamme complète de profils standards de chant du A au PE, couvrant les familles arrondi, biseau, doucine et nez de marche.
150–400 mmDiamètres catalogue : galets frittés en 150/200 mm, galets brasés sous vide de 250 à 400 mm, et diamètres électrodéposés sur mesure.
3 constructionsLiants frittés, brasés sous vide et électrodéposés adaptés au granit, marbre, calcaire, grès, basalte, carrelage et céramique.

Matériaux compatibles

Marbre, calcaire, granit, grès, basalte, carrelage, céramique et autres pierres ou matériaux durs

Certifications et agréments

Certifié CE · ISO 9001:2015 · Rédacteur de normes industrielles · Plus de 120 pays et régions desservis

Applications & matériaux de la meule de profilage diamantée

Les meules de profilage opèrent en tête de ligne de polissage de chants, où le chant est formé à sa section finale avant le polissage des tranches, carreaux et pièces en dimensions finies.

Performance réelle du profilage & indicateurs-clés

La meule de profilage diamantée Dinosaw Machine est le poste de formage de la ligne de polissage de chants : une meule montée sur ligne qui façonne le profil de chant A–PE avant la finition par polissage. Trois constructions de liant et un service personnalisé permettent de maintenir un même profil sur différentes pierres, épaisseurs et volumes de production.

A–PE

Vocabulaire intégral de profils

Vingt-cinq codes profils standards, de A à PE, permettent à l’opérateur de chiffrer tout chant architectural courant — arrondi, chanfrein, doucine, nez de marche — via un numéro de catalogue plutôt que par un plan d’outil spécial.

150–400 mm

Gamme de diamètres catalogue

Les meules frittées en 150/200 mm couvrent les lignes compactes et pierres de petit format, tandis que les modèles brasés sous vide en 250/300/350/400 mm s’imposent sur les programmes intensifs de chants de grandes plaques.

3 liants

Fritté / Brasé sous vide / Galvanique

Liant métallique fritté pour les séries longues sur pierres dures, brasé sous vide pour le formage agressif sur pierres tendres, galvanique pour les carreaux, la céramique et les diamètres spéciaux : un code profil, trois performances.

Service sur mesure

Personnalisation par projet

Dinosaw Machine réalise des galets sur mesure selon l’objet à traiter, l’équipement et les besoins du projet ; ainsi, les diamètres hors standard et profils combinés sont fabriqués selon le plan client.

Matériaux concernés : marbre, calcaire, granit, grès, basalte, carrelage, céramique et autres pierres ou matériaux durs.

Applications typiques : chants profilés pour plans de travail et vasques, programmes de chants pour carrelage et céramique, plinthes, nez de marches et pièces sur mesure entrant en ligne de polissage de chants.

Le rendement réel, la longévité des galets et la précision dimensionnelle des chants dépendent de la dureté/abrasivité de la pierre, du choix du liant, de la vitesse de broche, de l’arrosage et de l’avance.

Constructions & spécifications des galets de profilage

Sélectionnez d’abord la construction, puis le diamètre. Les galets frittés (150/200 mm, alésage 22,23/25,4 mm, épaisseur 30/35/40 mm) conviennent à la production en série sur pierre dure. Les galets brasés sous vide (250/300/350/400 mm, épaisseur 50/60 mm) couvrent les formats de ligne larges sur pierre tendre. Les galets électrodéposés sont adaptés aux diamètres sur mesure pour carrelage, céramique et besoins spécifiques. Les trois constructions sont disponibles sur toute la gamme de profils A–PE.

SpécificationFrittéeBrasée sous videGalvanique
Diamètre (mm)150 / 200250 / 300 / 350 / 400Selon commande
Alésage (mm)22,23 / 25,4——
Épaisseur (mm)30 / 35 / 4050 / 60Selon profondeur de profil
Plage de profilsA–PE (tous codes)A–PE (tous codes)A–PE (tous codes)

Technologie centrale & structure de l’outil

Six choix d’ingénierie fondamentaux au cœur de la conception des galets de profilage Dinosaw Machine. Les points numérotés du schéma renvoient aux systèmes ci-dessous.

Meule de profilage diamantée Dinosaw Machine

Processus de formage des chants

1 · Sélection & validation : choisissez le code de profil dans la gamme A–PE, validez la pierre, l’épaisseur et le chant, attribuez le type de construction adapté. 2 · Montage & paramétrage : installez le galet sur la broche de ligne, réglez la profondeur de formage et vérifiez l’arrosage dans la zone outil. 3 · Cycle de formage : la ligne avance les pièces devant le galet, qui réalise le profil avant les stations de polissage. 4 · Contrôle & finition : vérifiez les premières pièces selon le plan, puis validez la série pour le polissage brillant final.

01

Bord à liant métallique fritté

Le frittage répartit le diamant dans la jante métallique, assurant une usure homogène du liant avec l’abrasif et le maintien du profil A–PE sur les séries longues, notamment sur granit, basalte et autres pierres dures et abrasives.

02

Couche diamantée brasée sous vide

Le brasage sous vide fixe une unique couche de diamant exposée directement sur le corps de la meule, générant une surface de coupe ouverte et agressive. Sur marbre, calcaire ou grès, elle évacue rapidement les débris et limite l’échauffement des chants tendres.

03

Liant nickel galvanique

Les meules galvanisées maintiennent le diamant dans une couche de nickel à la plus grande saillie des trois constructions, offrant une coupe froide et fluide. Idéal pour carreaux, céramique et matériaux techniques, tout en rendant économique la production de petits lots sur-mesure.

04

Géométrie de jante fidèle au profil

Chaque meule est produite selon une géométrie de référence fixe par code profil, ce qui garantit à la production une épaisseur homogène et des formes précises, et de très faibles écarts dimensionnels d’une pièce à l’autre.

05

Maîtrise de l’épaisseur uniforme

L’épaisseur de bord est constante sur toute la circonférence de la meule, de sorte que la profondeur de formage ne varie pas en rotation. Le polissage en aval agit alors sur un chant régulier, au lieu de compenser un chant irrégulier.

06

Conception sur-mesure de meules

Le service sur-mesure répond à tout objet d’usinage, équipement ou projet : diamètres hors-standard, combinaisons de profils spéciaux et réglages de liant sont conçus à partir du plan et des données machine du client.

Galet de profilage diamanté vs mèches de défonceuse

Choisissez selon le format de production : meules de formage sur ligne pour les séries de chants, fraises pour CNC et travaux de détail sur machines portatives.

Galet de profilage diamanté vs mèches de défonceuse
Fraises pour CNC / machines portativesVSMeule de profilage diamantée
Fraise montée sur queue pour machines CNC et portativesFormat d’outil✓ Meule de formage montée en ligne pour machines de polissage des chants
Limité à la géométrie de chaque fraise achetéeGamme de profils de chants✓ Vocabulaire complet A–PE : 25 codes standards de profils
Formes uniques, travail de détail, réparationsRôle en production✓ Formage continu des chants avant finition par meules de polissage
Petits diamètres déterminés par la queue et le corps de coupeDiamètre d’outil✓ Diamètres de catalogue de 150 à 400 mm selon la construction
Modification du programme et de la trajectoire à chaque formeChangement✓ Échange de meule par code profil sur la même broche
Dépend de l’opérateur et du paramétrage du programmeHomogénéité des chants✓ Épaisseur uniforme et faibles variations dimensionnelles du formage
Profilage de détail CNC, géométrie unique incurvée, réparation sur siteOptimal pour✓ Production en ligne de profils de chants standards sur dalles, carreaux et plans de travail

Note technique : Les configurations varient selon la marque et le modèle ; la performance réelle dépend de la machine, du matériau et des conditions de travail spécifiques.

Le fabricant derrière la gamme de meules de profilage Dinosaw Machine

Dinosaw Machine est un fabricant de machines de traitement de la pierre CNC, spécialisé dans les machines à fil diamanté et les équipements de découpe de pierre CNC. Avec plus de 20 ans d’expérience en R&D et en fabrication, Dinosaw Machine contribue à la normalisation industrielle, notamment à la norme T/CMES 41001-2025 pour les machines à fil diamanté CNC, détient plus de 100 brevets techniques et fournit des équipements et un support technique auprès de clients dans plus de 120 pays et régions. Son système de fabrication et de gestion est certifié ISO 9001, ISO 14001 et ISO 45001, et sa gamme de machines est conforme CE pour les marchés internationaux.

Atelier de fabrication de machines CNC pour pierre Dinosaw Machine
Conception et fabrication Dinosaw MachineConception mécanique · Développement du contrôle CNC · Assemblage · Essais · Mise en service · Livraison internationale
Élaboration des normes industrielles

Dinosaw Machine participe à la rédaction des normes applicables aux machines pour pierre, y compris la norme T/CMES 41001-2025 pour machines à fil diamanté CNC, ainsi que celles relatives aux multifils, machines combinées à fil diamanté et débiteuses à pont cinq axes. Ce travail reflète l’engagement de longue date de l’entreprise dans la conception, la fabrication, les essais et le contrôle qualité des machines.

20+Années d’expérience en R&D et fabrication de machines pour la pierre
100+Brevets techniques — Structures de machine, contrôle CNC, systèmes de découpe et technologies de traitement de la pierre
120+Pays et régions desservis — Équipements, installation et assistance technique dans le monde entier

Conformité CE & systèmes de gestion ISO

CE : Machines de découpe de pierre évaluées selon la directive Machines 2006/42/CE et les normes EN applicables.
ISO : Systèmes de gestion certifiés ISO 9001, ISO 14001 et ISO 45001.

Exigences d'installation et assistance technique après-vente

Dinosaw Machine assure le guidage à l'installation, la formation des opérateurs, le diagnostic à distance et la gestion des pièces détachées pour chaque machine.

Alésage & adaptateurAlésages 22,23 / 25,4 mm

Les meules frittées sont livrées avec alésage 22,23 ou 25,4 mm ; vérifiez le diamètre de broche avant commande.

Montage & équilibrageÉquilibré pour broches de ligne, configuré selon chantier

Les meules sont montées et dressées sur la broche de la machine à polir les chants avant l’exploitation ; vérifier le format de broche avec le modèle machine.

Alimentation en eauTravail sous eau sur la ligne

Les meules de profilage fonctionnent à l’eau sur ligne de polissage ; confirmez l’apport d’eau et l’évacuation à la zone meule.

01 · Pré-expédition & livraisonConfiguration machine, conditionnement et transport validés avant expédition, avec inspection d’usine et documents vérifiés.
02 · Installation & mise en serviceContrôle des réseaux sur site et des fondations, mise en place machine, mise en service et réception technique.
03 · Formation des opérateursFormation pratique couvrant l’utilisation CNC courante et les contrôles quotidiens des disques, broches, refroidissement et lubrification.
04 · Assistance après-venteAssistance technique à distance, support de maintenance et gestion des pièces de rechange durant tout le cycle de vie machine.

FAQ sur la sélection, l'installation et l'exploitation des meules de profilage diamantées

Comment choisir entre profils fritté, brasé sous vide ou galvanique, faire correspondre un dessin à un code profil A–PE, et quelles données transmettre pour un devis.

Choisissez la construction selon la dureté de la pierre, la complexité du profil et le volume de production. Les meules frittées (diamètre 150/200 mm, alésage 22,23/25,4 mm, épaisseur 30/35/40 mm) utilisent un liant métallique insérant le diamant sur la jante : elles s’usent lentement, maintiennent la forme de profil A–PE sur de longues séries, idéales pour la production en ligne sur granit, basalte et autres pierres abrasives. Les meules brasées sous vide (diamètres 250/300/350/400 mm, épaisseur 50/60 mm) exposent une unique couche de diamant en surface : coupe agressive, structure ouverte qui évacue les débris, idéale sur pierre tendre comme marbre, calcaire ou grès où l’encrassement est le danger principal. Les meules galvanisées sont produites sur-mesure avec diamants fixés au nickel : option la plus mordante, à coupe froide pour carreaux, céramiques et matériaux techniques où la pression du liant doit rester faible, et solution adéquate en cas de diamètre spécifique ou de combinaison de profils spéciaux. En pratique, les séries longues sur pierres dures débutent en fritté ; le brasé sous vide prend le relais sur pierres tendres ou pour gros diamètres ; prototypes, céramique et profils hors-standard se traitent en galvanique. Dinosaw Machine propose le même code profil en trois constructions afin que la géométrie du chant reste identique même en changeant la technologie selon la pierre.

Envoyez le dessin du chant ; Dinosaw Machine l’associe au code A–PE le plus proche et valide la géométrie de la meule avant fabrication. Le catalogue couvre vingt-cinq codes standards : A, B, D, E, F, G, H, L, M, N, O, P, Q, S, T, U, V, X, Z pour les chants architecturaux courants, plus WF, DC, DD, FB, FV, FZ, HB et PE pour les profils spécialisés (doucine, nez de marche, gamme plans de travail). Sur le plan, repérez trois éléments : la section du chant avec ses cotes de profondeur et hauteur, l’épaisseur de pierre à usiner, ainsi que le type de chant (arrondi total, demi-arrondi, chanfrein, doucine ou combinaison). Chaque code correspond à une géométrie fixe et les meules sont dressées/découpées en conséquence, ce qui explique les très faibles écarts dimensionnels d’une pièce à l’autre. Si le dessin ne correspond à aucun code standard, le profil peut être réalisé sur-mesure en galvanique ou en fritté — les géométries non standards sont une demande courante. Pour la commande, transmettez un plan coté ou des photos de chant échantillon, l’épaisseur de pierre et le volume de production ciblé.

La dureté et l’abrasivité de la pierre déterminent la composition du liant ; le code de profil reste identique. Pour le granit et le basalte, spécifiez un galet à liant fritté métallique : le liant s’use en phase avec le diamant, maintenant le profil net durant les longues séries sur les matériaux les plus durs de l’atelier. Le marbre et le calcaire sont adaptés aux galets brasés sous vide de 250 à 400 mm — leur surface ouverte et monocouche évacue la fine poudre générée, et la coupe agressive réduit la chaleur susceptible de marquer les pierres tendres. Le grès, riche en quartz, figure parmi les pierres les plus abrasives : un galet fritté doté d’un liant résistant à l’usure garantit le coût linéaire de fraisage de chants le plus bas. Les carrelages et la céramique sont durs mais fragiles ; un galet électrodéposé, grâce à sa coupe libre et sa faible pression de liant, évite tout éclat sur l’arête et constitue la solution préconisée. Si une seule ligne traite plusieurs matériaux, Dinosaw Machine fournit le même profil A–PE dans différents types et liants : changer de matière implique uniquement de remplacer le galet, le programme de profil reste inchangé. Indiquez-nous votre liste de pierres, leur épaisseur type et le métrage quotidien de chants ; nous vous proposerons la structure et les spécifications adaptées à chaque matériau.

Pour l’usinage de détails sur CNC ou à main, préférez des mèches ; pour le détourage sur CNC, optez pour un galet cylindrique ; pour former le même profil sur de grandes séries en ligne, choisissez le galet de profilage. Le galet de profilage est un outil monté en ligne : il façonne le chant sur la machine avant le polissage final par les galets de finition. Les mèches sont dédiées à d’autres usages — petits outils pour centres CNC et machines manuelles, adaptées au façonnage à l’unité, aux détails de vasques ou à la retouche sur pièces abouties. Le galet cylindrique s’utilise en CNC pour ajuster et surfacer des découpes internes comme les ouvertures d’éviers, traité distinctement du profilage de l’arête externe. Si la production porte surtout sur des pièces isolées, des géométries courbes sur mesure ou la finition sur site, la mèche offre plus de flexibilité et un meilleur rapport coût/utilisation. Si la retouche des découpes internes est l’étape clé, la priorité revient au galet cylindrique. Pour un passage en volume sur lignes de polissage de tranches ou de carrelage nécessitant un profil constant sur des milliers de mètres, le galet de profilage est la solution industrielle : profilage plus rapide, géométrie plus durable que n’importe quel petit outil.

Transmettez cinq éléments et Dinosaw Machine définit la spécification optimale. 1. Le profil de chant : un plan coté, un code de profil issu de la gamme A–PE ou des photos précises du chant avec ses dimensions. 2. La liste des matériaux — marbre, calcaire, granit, grès, basalte, carrelages ou céramique — avec leur épaisseur type, puisque le choix du liant et de la construction en dépend. 3. Les données machine : diamètre d’axe de broche (la gamme frittée standard accepte 22,23 ou 25,4 mm), diamètre cible et épaisseur disponible du galet, et préciser si la ligne fonctionne sous arrosage, car le catalogue couvre des galets frittés de 150/200 mm, brasés sous vide de 250 à 400 mm, et des diamètres électrodéposés spéciaux. 4. Les données de production : métrage de chants/jour et organisation des équipes, afin de déterminer le liant adapté — production intensive pour le fritté, série courte ou spécifique pour le brasé ou l’électrodéposé. 5. Le pays de destination et le degré de personnalisation attendu, la ligne se positionnant en offre sur mesure selon les objets, équipements ou projets à traiter. Sur cette base, le devis précise la construction, le code de profil, les dimensions et le comportement attendu du galet sur vos matériaux.

Contactez Dinosaw

Echange sur la tarification, la configuration et l’application des meules de profilage diamantées

Votre entreprise recherche-t-elle des machines de découpe ou des solutions de traitement adaptées aux matériaux durs et fragiles ?

Vous faites face à des défis dans l’exploitation de carrières, la découpe de plans de travail, la découpe de béton et de conduites sous-marines, le décapage et le meulage de l’acier inoxydable, la découpe de dalles fines haut de gamme, la découpe d’agate et de pierres précieuses, la découpe de graphite ou la démolition de bâtiments ?

Laissez votre demande ; nous vous répondrons sous 12 heures avec des solutions personnalisées !

Vous préférez l'email ?

Vous pouvez également nous joindre à

gma@dinosawmachine.com

Téléphone?

+86 198-5901-3937
Meule de profilage diamantée pour la formation de profils de chant

Quels matériaux souhaitez-vous usiner ? *

Votre nom / nom de société ? *

Numéro de téléphone / adresse e-mail ? *

+86

Quelles exigences spécifiques avez-vous ?

Obtenez une solution simple

Chat en ligne
Mme Lizzy

Bonjour, ici Lizzy de Dinosaw (pas un robot).  Quel modèle de machine recherchez-vous ? Veuillez nous contacter sur WhatsApp dès maintenant

Discussion WhatsApp
Contactez-nous

Bonjour 👋 Comment pouvons-nous vous aider ?