

Plinthes et listels à bord demi-rond
Maintenez la production de plinthes et listels en continu : les bandes entrent de 20 à 200 mm de large et sortent avec un chant demi-rond fini prêt à être conditionné.


Heures d'ouverture:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
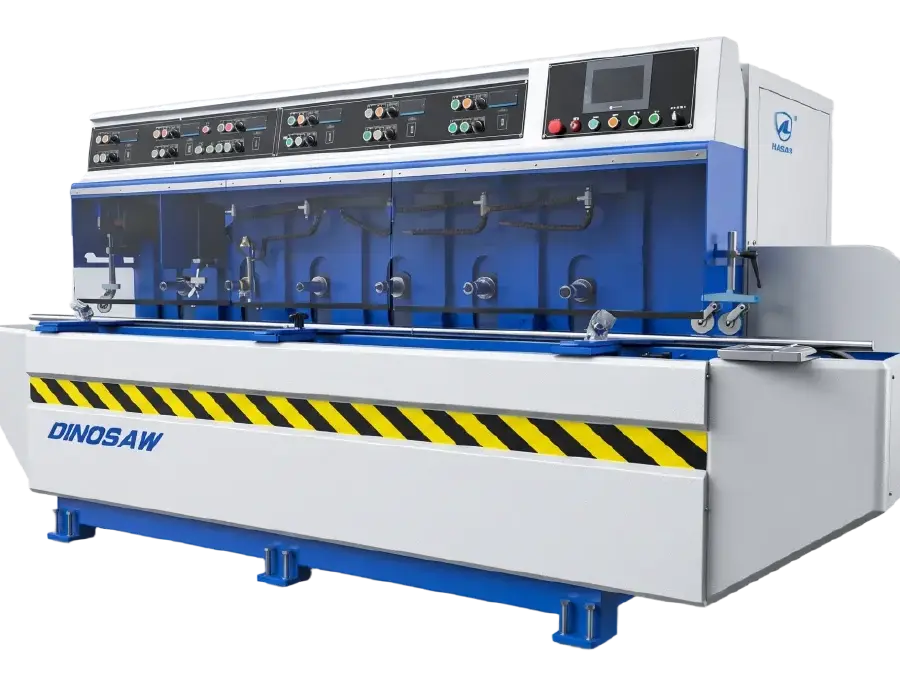
La machine à bord demi-rond automatique LXMB-8 de Dinosaw Machine profile et polit les chants de pierre sur des bandes de 20 à 200 mm de large en un seul passage continu — deux molettes de façonnage créent le profil et six molettes de polissage réalisent la finition jusqu’à l’obtention d’un chant prêt à poser.
Conçue pour la production en bande et non pour la pièce unitaire, la machine fonctionne à 0,3–1,0 m/min avec une puissance totale de 65 kW, assurant la réalisation de chants demi-ronds et profilés prêts pour l’installation.
Matériaux compatibles
Bandes de granite, marbre, calcaire, travertin et pierre reconstituée
Certifications et agréments
Certifié CE · ISO 9001:2015 · Rédacteur de normes industrielles · Plus de 120 pays et régions desservis
Finition de chants demi-ronds et profilés en bande continue : plinthes, listels, assemblages de plans de travail et chants étroits devant sortir de la machine prêts pour la pose.
Maintenez la production de plinthes et listels en continu : les bandes entrent de 20 à 200 mm de large et sortent avec un chant demi-rond fini prêt à être conditionné.
Profilez et polissez les chants assemblés de plans de travail à la cadence de la ligne, avec une constance du premier au dernier.
Terminez chants d’appui de fenêtre et de marche par un profilé poli s’installant sans retouche secondaire.
Faites les chants de dalles étroites et bandes pour des programmes sur mesure où le chant fini fait partie de la prestation.
Clôturez la ligne de production de bandes : le calibrage dimensionne, la LXMB-8 façonne et polit les chants dans le passage final avant conditionnement.
La LXMB-8 est une ligne demi-rond continue pour bandes de pierre : deux molettes façonnent le profil et six molettes de polissage terminent à 0,3–1,0 m/min, transformant les bandes sciées en chants prêts à poser en un passage.
Deux molettes de façonnage réalisent le profil demi-rond, six molettes de polissage effectuent la finition, le tout en un passage continu — sans transfert entre une machine de façonnage et une machine de polissage séparées.
Les largeurs de travail de 20 à 200 mm couvrent plinthes, listels, chants assemblés et programmes pour chants étroits sur une seule machine.
65 kW répartis sur huit broches de travail maintiennent la vitesse de coupe et de polissage à travers le granit, quelle que soit la largeur de la bande.
Vitesse de polissage de profils de 0,3 à 1,0 m/min adaptée à la pierre et à la finition : plus lente pour le granite dur et les chants premium, plus rapide pour le marbre et les profils standards.
Matériaux applicables : Bandes de granite, marbre, calcaire, travertin et pierre reconstituée.
Produits typiques : Plinthes arrondies et finitions, renforts pour chants de plans de travail, chants de rebords de fenêtre et marches, et chants façonnés de dalles étroites pour programmes prêts à poser.
La vitesse réelle de la ligne et la qualité de finition varient selon la dureté de la pierre, l'état des roues et le profil cible.
Le LXMB-8 traite des bandes de 20 à 200 mm de large et de 10 à 100 mm d'épaisseur à travers deux roues de profilage de 200 mm et six roues de polissage de 200 mm sur des broches de 50 mm tournant à 2 500 tr/min, avec une levée du groupe de polissage de 0 à 3 000 mm/min et une structure d'une longueur de 6,4 m pour 5,5 tonnes.
| Paramètre | Valeur |
| Molettes de façonnage / polissage (pcs) | 2 / 6 |
| Diamètre des molettes (mm) | 200 |
| Diamètre des broches (mm) | 50 |
| Largeur utile (mm) | 20–200 |
| Épaisseur de traitement (mm) | 10–100 |
| Vitesse façonnage & polissage (m/min) | 0,3–1,0 |
| Vitesse de rotation des broches (tr/min) | 2500 |
| Vitesse de levage du groupe polissage (mm/min) | 0–3000 |
| Consommation d’eau (L/min) | 250 |
| Dimensions hors-tout (mm) | 6400×2000×1800 |
| Poids total (t) | 5,5 |
| Puissance totale (kW) | 65 |
Quatre points techniques structurent la plateforme bullnose LXMB-8. Les numéros du schéma machine correspondent aux systèmes décrits ci-dessous.
Un cycle bullnose suit quatre étapes : dimensionner les bandes sur la machine amont de refendage puis les charger sur la ligne, sélectionner le programme de profil et paramétrer la vitesse pour le type de pierre, réaliser le passage continu de façonnage et polissage à 0,3–1,0 m/min, puis collecter les bandes avec chant prêt à la pose en sortie.
Deux molettes de façonnage réalisent le profil et six molettes de polissage suivent dans le même passage : la bande sort de la ligne finie, supprimant manutention et reprise entre machines distinctes, points sensibles pour les risques d’éclats.
Les bandes passent à 0,3–1,0 m/min en flux continu : lot après lot, les paramètres restent identiques, la qualité du chant cesse de dépendre de l’opérateur ou de l’horaire.
La plage de largeur de 20 à 200 mm s’adapte au programme de bandes : lignes de plinthes et assemblages de plans de travail partagent une même machine grâce au rappel du montage par produit, évitant de dédier une machine à chaque plage étroite.
Huit broches partagent 65 kW de puissance totale à 2 500 tr/min : les molettes de façonnage maintiennent la coupe dans le granit tandis que le train de polissage assure la qualité de finition — la réserve de puissance garantit la stabilité de la vitesse sur matériau dur.
L’ensemble de polissage s’élève à 0–3 000 mm/min, s’adaptant aux changements d’épaisseur de lot sans arrêter la ligne : les variations de 10 à 100 mm d’épaisseur sont intégrées au programme, pas au registre d’arrêts.
La LXMB-8 parachève ce que le calibrage amorce : les bandes issues de la refente arrivent à la cote pour en ressortir avec un chant profilé poli, prêt pour le conditionnement — station finale d’une ligne de bandes.
Comparatif des modèles de production pour acheteurs de finition de chants.
Dinosaw Machine est un fabricant de machines de traitement de la pierre CNC, spécialisé dans les machines à fil diamanté et les équipements de découpe de pierre CNC. Avec plus de 20 ans d’expérience en R&D et en fabrication, Dinosaw Machine contribue à la normalisation industrielle, notamment à la norme T/CMES 41001-2025 pour les machines à fil diamanté CNC, détient plus de 100 brevets techniques et fournit des équipements et un support technique auprès de clients dans plus de 120 pays et régions. Son système de fabrication et de gestion est certifié ISO 9001, ISO 14001 et ISO 45001, et sa gamme de machines est conforme CE pour les marchés internationaux.

Dinosaw Machine fournit l'encadrement technique de l'installation, la formation opérateur, le diagnostic à distance et la gestion des pièces détachées pour chaque machine.
Disposition en ligne continue ; prévoir accès pour alimentation et sortie des bandes.
La tension et la fréquence sont confirmées selon les normes locales avant expédition.
Refroidissement des molettes et évacuation des boues ; recyclage recommandé.
Ligne demi-rond vs. polisseuses à pièce unitaire, couverture en largeur et en profils, et intégration avec le calibrage des bandes.
Quand vos chants sont récurrents. Une polisseuse de chant à pièce unitaire — une débiteuse à pont travaillant pièce par pièce — convient aux lots variés, à faible volume, où chaque pièce est différente. Une ligne demi-rond est recommandée quand un même profil se répète pendant des heures : plinthes, listels, assemblages et chants d’appui en bandes continues. L’économie s’inverse avec la répétition : pour un faible mélange la machine unitaire gagne en flexibilité, mais à mesure que le lot s’allonge, le temps de manipulation par pièce l’emporte tandis que le flux continu à 0,3–1,0 m/min de la ligne maintient la production. Même logique pour la constance : les paramètres continus garantissent l’homogénéité des chants sur des milliers de bandes, quand l’unitaire varie selon l’opérateur ou le bridage. Si vos commandes concernent des profils répétés en volume, privilégiez la ligne ; si chaque chant est unique, gardez la débiteuse à pont. De nombreux ateliers combinent les deux, la LXMB-8 absorbant le cœur récurrent. Les huit broches de la LXMB-8 réunissent façonnage et polissage sur un même bâti, garantissant la constance des chants à la cadence de ligne.
La machine traite les bandes de 20 à 200 mm de large et de 10 à 100 mm d’épaisseur, avec deux molettes de façonnage de 200 mm pour le profil et six pour le polissage. Les molettes de façonnage définissent la géométrie — profils demi-ronds et autres formes selon la capacité de coupe des molettes —, le train de polissage affine tout le profil formé. La plage de profils dépend donc de l’outillage monté. La vitesse va de 0,3 à 1,0 m/min selon la pierre et le rendu : granit en bas de plage avec des outils liant dur, marbre plus rapide. Pour les lots mélangés en largeur, le montage s’ajuste d’un cycle à l’autre et mémorise la configuration par référence. Si votre profil dépasse la plage standard, fournissez le plan de section : les outillages dédiés font partie de la configuration et Dinosaw Machine vérifie la faisabilité selon la broche de 50 mm et la plateforme à 2 500 tr/min avant offre. Le levage 0–3 000 mm/min du groupe polissage rend les lots d’épaisseurs mixtes possibles sans interruption de la ligne. Pour des assemblages très larges (>200 mm), les polisseuses à pont restent la bonne solution.
En tant que station finale d’une ligne à bandes. Le flux type est : dalles refendues en bandes sur la classe DPJ ou débitées sur une débiteuse à pont, les bandes sont ensuite introduites dans la LXMB-8 à la cote, la ligne les restitue avec des chants profilés polis prêts pour le conditionnement. Le calibrage garantit la largeur tandis que la LXMB-8 maîtrise le chant, l’ensemble opérant sur des programmes mémorisés — aucun re-mesurage nécessaire. L’agencement est essentiel : limitez la manutention entre calibrage et finition de chant, car chaque transfert manuel augmente risque d’éclats et d’écart dimensionnel. Pour la production de volume, disposez les machines en flux direct, transfert par rouleaux ; pour les mélanges, une table tampon entre les étapes absorbe les écarts de cadence. Dans tous les cas, chiffrer la ligne comme un système (calibrage + chant) donne un plan de production plus homogène que des devis machine par machine. Prévoir une alimentation électrique de 65 kW et un circuit d’eau de 250 L/min.
Cinq données d'entrée déterminent la configuration. Votre enveloppe de bandes — plage de largeur, plage d'épaisseur et longueurs typiques — confirme que la machine couvre vos produits de 20 à 200 mm et de 10 à 100 mm. Votre liste de profils : les sections de chants les plus fréquemment usinées, idéalement avec des dessins ou des photos, déterminent l'ensemble de roues de profilage. Vos classes de pierre définissent le programme de vitesse et les recommandations de liant des roues — le granit et le marbre s'usinent à des points différents de la plage 0,3–1,0 m/min. Votre volume par profil fixe le plan de production : la ligne s'amortit sur des lots répétés, donc le mix entre répétition et travaux uniques détermine le choix ligne versus machine individuelle. Et vos utilités : une puissance totale de 65 kW et 250 L/min d'eau, ainsi que l'emprise au sol de 6,4 × 2 m. Avec ces éléments, Dinosaw Machine propose une configuration intégrant roues, vitesses et insertion en ligne, loin du réglage par défaut catalogue. Les programmes en série doivent être chiffrés roues incluses, puisque la gamme de profils suit les roues montées.
Contactez Dinosaw
Dialoguer sur la configuration ligne Bullnose LXMB-8Votre entreprise recherche-t-elle des machines de découpe ou des solutions de traitement adaptées aux matériaux durs et fragiles ?
Vous faites face à des défis dans l’exploitation de carrières, la découpe de plans de travail, la découpe de béton et de conduites sous-marines, le décapage et le meulage de l’acier inoxydable, la découpe de dalles fines haut de gamme, la découpe d’agate et de pierres précieuses, la découpe de graphite ou la démolition de bâtiments ?
Laissez votre demande ; nous vous répondrons sous 12 heures avec des solutions personnalisées !






Quels matériaux souhaitez-vous usiner ? *
Votre nom / nom de société ? *
Numéro de téléphone / adresse e-mail ? *
Quelles exigences spécifiques avez-vous ?
Guides de sélection et équipements connexes pour le profilage de chants, la finition de bandes et la production bullnose.
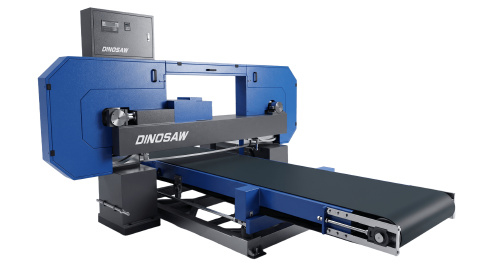
La machine à refendre DPJ calibre les bandes en amont de la ligne à bord demi-rond.
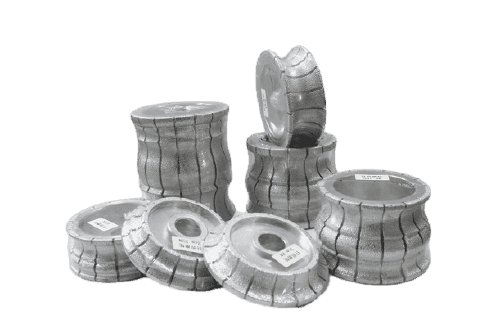
Des molettes profilées en ligne couvrent le vocabulaire de profilés A-PE au-delà du programme standard LXMB-8.
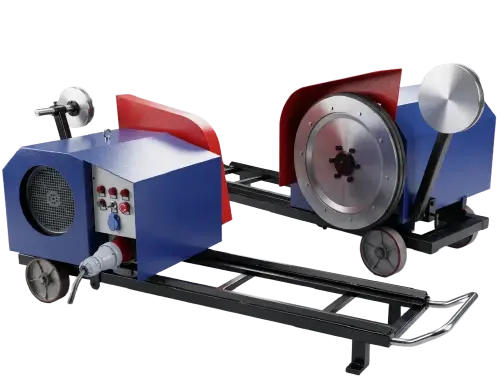
Disques de polissage final pour les machines à polir complétant les chants formés par la ligne.
 Français
Obtenez une solution simple
Chat en ligne
Bonjour, ici Lizzy de Dinosaw (pas un robot). Quel modèle de machine recherchez-vous ? Veuillez nous contacter sur WhatsApp dès maintenant
Bonjour 👋 Comment pouvons-nous vous aider ?


 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Русский
 한국어
