

Zoccolini e profili toro
Gestione continua di programmi zoccolini e profili: le strisce entrano a larghezza 20–200 mm ed escono con bordo toro finito pronto per il confezionamento.


Orari di apertura:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
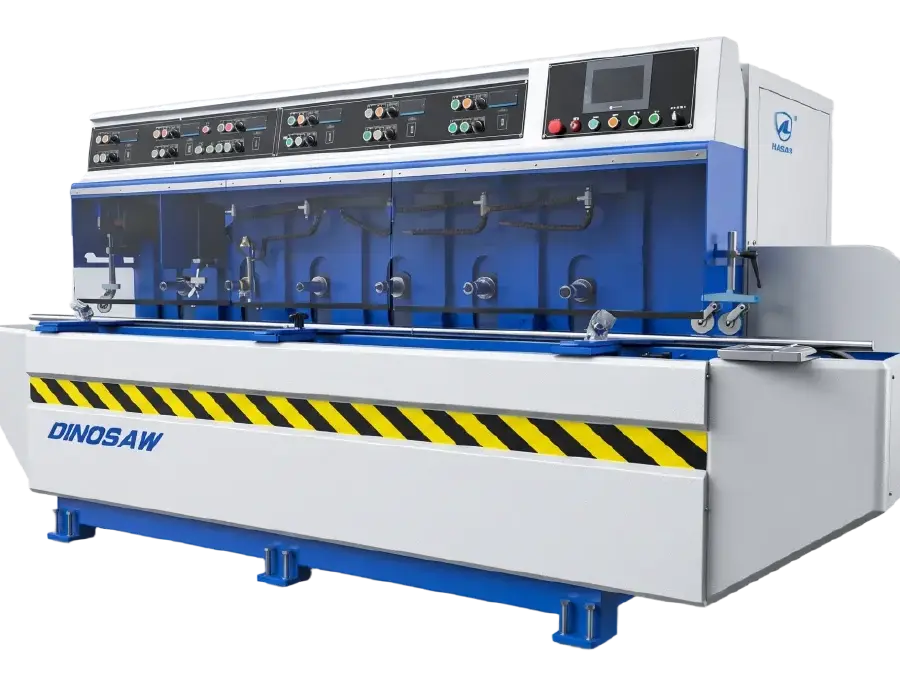
La macchina automatica LXMB-8 di Dinosaw profila e lucida bordi di pietra su strisce da 20 a 200 mm di larghezza in un unico passaggio continuo — due mole sagomanti creano il profilo e sei mole lucidanti lo rifiniscono fino alla finitura definitiva.
Progettata per la produzione di strisce anziché per pezzi singoli, la macchina lavora a 0,3–1,0 m/min con una potenza totale di 65 kW, portando a finitura bordo toro e bordi sagomati pronti per l’installazione.
Materiali applicabili
Strisce di granito, marmo, calcare, travertino e pietra artificiale
Certificazioni e qualifiche
Certificazione CE · ISO 9001:2015 · Partecipazione alla redazione di standard di settore · Oltre 120 paesi e regioni servite
Finitura bordo toro e sagomato su programmi a strisce continue: zoccolini, profili, top cucina assemblati e bordi di lastre strette che devono uscire dalla macchina pronti per l’installazione.
Gestione continua di programmi zoccolini e profili: le strisce entrano a larghezza 20–200 mm ed escono con bordo toro finito pronto per il confezionamento.
Profilatura e lucidatura di bordi assemblati per top cucina a velocità di linea, costanti dal primo all'ultimo pezzo.
Finitura di bordi davanzale e gradino con profilo sagomato e lucido che si installa senza lavorazioni secondarie sul bordo.
Bordatura di lastre strette e strisce per programmi cut-to-size dove la finitura bordo è parte del prodotto consegnato.
Chiusura della linea di produzione a strisce: le macchine di dimensionamento tagliano le strisce, LXMB-8 sagoma e lucida i bordi come ultimo passaggio prima del confezionamento.
LXMB-8 è una linea continua per bordo toro su strisce di pietra: due mole sagomanti eseguono il profilo e sei mole lucidanti lo rifiniscono a 0,3–1,0 m/min, trasformando strisce grezze in bordi pronti per l’installazione in un unico passaggio.
Due mole sagomanti formano il profilo toro e sei mole lucidanti lo rifiniscono nello stesso passaggio continuo — nessun trasferimento tra macchine separate per sagomatura e lucidatura.
Lavorazione di larghezze da 20 a 200 mm per zoccolini, profili, bordi assemblati e programmi per lastre strette su una sola macchina.
65 kW distribuiti su otto mandrini di lavoro garantiscono velocità di taglio e lucidatura anche sul granito duro, sull’intera gamma di larghezza.
La velocità di profilatura-lucidatura da 0,3 a 1,0 m/min è idonea per pietra e finitura: più lenta per granito duro e bordi di pregio, più rapida per marmo e profili standard.
Materiali applicabili: Strisce di granito, marmo, calcare, travertino e pietra artificiale.
Prodotti tipici: Plinti e rifiniture a toro, bordi per top cucina, davanzali e gradini, e profili sagomati per programmi di installazione immediata.
La velocità effettiva di linea e la qualità della finitura variano in base alla durezza della pietra, alle condizioni delle mole e al profilo scelto.
La LXMB-8 lavora strisce da 20–200 mm di larghezza e 10–100 mm di spessore tramite due mole da 200 mm per sagomatura e sei da 200 mm per lucidatura su mandrini da 50 mm a 2.500 giri/min, con sollevamento set lucidatura da 0 a 3.000 mm/min e struttura di linea lunga 6,4 m per 5,5 tonnellate.
| Parametro | Valore |
| Mole sagomanti / mole lucidanti (pz) | 2 / 6 |
| Diametro mole (mm) | 200 |
| Diametro mandrini (mm) | 50 |
| Larghezza di lavoro (mm) | 20–200 |
| Spessore processato (mm) | 10–100 |
| Velocità sagomatura & lucidatura (m/min) | 0,3–1,0 |
| Velocità mandrini (giri/min) | 2500 |
| Velocità sollevamento gruppo lucidante (mm/min) | 0–3000 |
| Consumo acqua (L/min) | 250 |
| Dimensioni totali (mm) | 6400×2000×1800 |
| Peso totale (t) | 5,5 |
| Potenza totale (kW) | 65 |
Quattro decisioni ingegneristiche alla base della piattaforma LXMB-8 per bordi a toro. I punti numerati sullo schema della macchina corrispondono ai sistemi descritti di seguito.
Un ciclo bordo a toro segue quattro fasi: dimensionamento delle strisce sulla macchina di taglio a monte e posizionamento sulla linea, selezione del programma profilo e impostazione velocità per la pietra, passaggio continuo di sagomatura e lucidatura a 0,3–1,0 m/min, raccolta delle strisce bordate pronte per l'installazione allo scarico.
Due mole sagomanti eseguono il profilo e sei mole lucidanti seguono nello stesso passaggio: la striscia esce dalla linea finita, eliminando movimentazione e rifissaggio tra macchine separate dove si rischia danni al bordo.
Le strisce avanzano a 0,3–1,0 m/min in modo continuo: lotto dopo lotto lavorato con stessi parametri, la qualità bordo non dipende più dall’operatore.
La gamma di larghezza 20–200 mm si adatta ai programmi a strisce: linee zoccolino e assemblati top cucina vengono gestiti da una sola macchina richiamando il setup per prodotto invece di dedicare macchine a range stretti.
Otto mandrini condividono 65 kW totali a 2.500 giri/min: le mole sagomanti continuano il taglio sul granito mentre il treno di lucidatura mantiene la qualità della finitura — la riserva di potenza garantisce la stabilità della velocità su pietra dura.
Il gruppo lucidante si solleva a 0–3.000 mm/min, adattandosi a variazioni di spessore tra lotti senza fermare la linea: la differenza di spessore da 10 a 100 mm entra nel programma, non nel registro fermo.
LXMB-8 completa ciò che la dimensionatura avvia: le strisce dalla fase di taglio entrano già a misura ed escono con bordi sagomati e lucidati pronti per il confezionamento — ultima stazione di una linea a strisce.
Confronto tra modelli di produzione per acquirenti di macchine finitura bordi.
Dinosaw Machine rappresenta un produttore di macchinari CNC per la lavorazione della pietra, specializzato in Segatrici a filo diamantato e attrezzature CNC per il taglio della pietra. Con oltre 20 anni di esperienza in ricerca, sviluppo e produzione, Dinosaw contribuisce agli standard di settore, inclusi T/CMES 41001-2025 per Segatrici a filo diamantato CNC, vanta più di 100 brevetti tecnici e fornisce attrezzature e supporto tecnico a clienti in oltre 120 paesi e regioni. I sistemi di gestione e produzione sono certificati ISO 9001, ISO 14001 e ISO 45001, con macchinari conformi agli standard CE per i mercati internazionali.

Dinosaw fornisce indicazioni per installazione, formazione operatori, diagnosi remota e gestione ricambi per ogni macchina.
Layout linea continua; prevedere accesso immissione ed uscita strisce.
Tensione e frequenza verificate rispetto agli standard locali prima della spedizione.
Raffreddamento mole e trasporto fanghi; riciclo consigliato.
Confronto linea toro vs lucidatrici bordo singolo, copertura larghezza e profili, integrazione con taglio strisce.
Quando i bordi si ripetono. Una lucidatrice bordo singolo — una fresa a ponte che lavora un pezzo alla volta — è adatta a lavori vari e a basso volume dove ogni pezzo è diverso. Una linea toro è progettata per programmi dove lo stesso profilo rimane in produzione per ore: zoccolini, profili, assemblati e davanzali per lotti continui. La logica economica si inverte con la ripetizione: nei grandi mix la macchina singola vince sulla flessibilità, ma nel lotto lungo il tempo di movimentazione per pezzo domina, mentre il flusso continuo della linea (0,3–1,0 m/min) continua la produzione. Anche la qualità segue la stessa logica: parametri costanti garantiscono bordi uniformi su migliaia di strisce, mentre il lavoro singolo varia secondo operatore e fissaggio. Se gli ordini prevedono profili ripetuti in volume, quotate la linea; se ogni bordo è differente, mantenete la fresa a ponte. Molte aziende usano entrambi: LXMB-8 assorbe i programmi ripetitivi. La struttura a otto mandrini del LXMB-8 significa che sagomatura e lucidatura condividono lo stesso telaio, che è il motivo strutturale per la qualità costante del bordo.
La macchina è adatta per strisce da 20–200 mm di larghezza e 10–100 mm di spessore, con due mole sagomanti da 200 mm che eseguono il profilo e sei mole lucidanti che terminano la finitura. Le sagomanti definiscono la geometria — toro e profili sagomati secondo la capacità di taglio della mole — e il treno lucidante rifinisce ciò che le sagomanti creano, quindi il range pratico di profili segue il set di mole montato. La velocità va da 0,3 a 1,0 m/min in base a materiale e finitura: granito sul range più lento con mole dure, marmo più veloce. Nei programmi con larghezze miste, il fissaggio si regola tra i lotti e salva il setup per prodotto. Se il vostro profilo supera il range mole standard, inviate il disegno della sezione: set mole specifici sono configurabili e DINOSAW ne verifica la fattibilità rispetto al mandrino da 50 mm e la piattaforma da 2.500 giri/min prima della quotazione. Il sollevamento gruppo lucidante 0–3.000 mm/min è la funzione che rende gestibili lotti misti di spessore senza fermare la linea. Per assemblati molto larghi oltre 200 mm, le lucidatrici bordo a ponte restano la scelta adeguata.
Come stazione finale della linea a strisce. Il flusso tipico è: lastre tagliate in strisce sulle macchine DPJ della classe dimensionamento o sulla fresa a ponte, strisce alimentate nella LXMB-8 a misura, la linea le restituisce con bordi sagomati e lucidati pronti per il confezionamento. Poiché la fase di dimensionamento mantiene le misure striscia e LXMB-8 mantiene i parametri bordo, l’intera linea lavora con programmi memorizzati — nessuna rimisurazione tra stazioni. La pianificazione layout è fondamentale: minimizzare movimentazione tra taglio e bordatura, poiché ogni trasferimento manuale rischia danni al bordo e variazioni di misura. Per programmi voluminosi, i macchinari vanno posizionati in flusso diretto con trasferimento a rulli; per programmi misti, un tavolo buffer tra le fasi gestisce le differenze di programmazione. In ogni caso, la quotazione della linea come sistema — taglio + bordatura — offre un piano di produzione più pulito rispetto alla quotazione dei singoli macchinari. Il consumo elettrico a 65 kW è il dato da considerare nel piano elettrico, insieme al circuito acqua da 250 L/min.
Cinque input determinano la configurazione. L'inviluppo delle strisce — intervallo di larghezza, intervallo di spessore e lunghezze tipiche — conferma che la macchina copre i prodotti tra 20–200 mm e 10–100 mm. L'elenco dei profili: le sezioni bordo più utilizzate, idealmente con disegni o foto, definisce il set di mole per la sagomatura. Le classi di pietra impostano il programma di velocità e le raccomandazioni dei leganti delle mole — granito e marmo operano su punti diversi nell'intervallo 0,3–1,0 m/min. Il volume per profilo definisce il piano di produzione: la linea trova applicazione su lotti ripetuti, quindi il mix tra lavori ripetuti e singoli decide la scelta tra linea e macchina singola. E le utenze: potenza totale 65 kW e 250 L/min di acqua, oltre allo spazio a terra di 6,4 × 2 m. Con questi parametri, Dinosaw fornisce una configurazione che copre mole, velocità e integrazione di linea anziché un valore di catalogo. I programmi a lotto vanno preventivati includendo il set di mole, poiché la gamma dei profili dipende dalle mole montate.
Contatti Dinosaw
Discussione configurazione linea LXMB-8 bordo a toroSiete alla ricerca di macchinari da taglio o soluzioni di lavorazione ideali per materiali duri e fragili?
Affrontate sfide in cava, taglio top cucina, taglio cemento o tubazioni subacquee, rimozione ruggine/levigatura inox, taglio lastre sottili di lusso, taglio di agata e gemme, taglio di grafite, o persino demolizione di edifici?
Inviate la vostra richiesta. Entro 12 ore riceverete una risposta con soluzioni su misura!






Quali materiali dovranno essere lavorati? *
Nome / Nome azienda? *
Numero di telefono / Indirizzo e-mail? *
Quali requisiti specifici avete?
Guide di selezione e attrezzature correlate per profilatura bordi, finitura strisce e produzione bordo a toro.
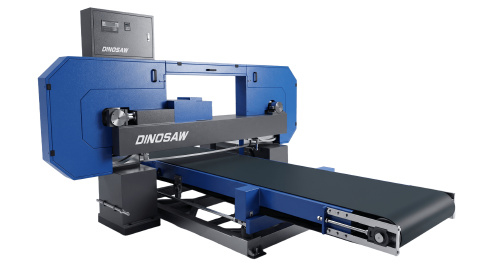
La macchina DPJ taglia-strisce dimensiona le strisce a monte della linea toro.
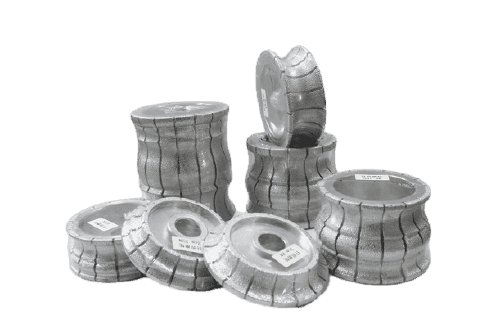
Le mole sagomanti montate in linea coprono la gamma profili A-PE oltre il programma standard LXMB-8.
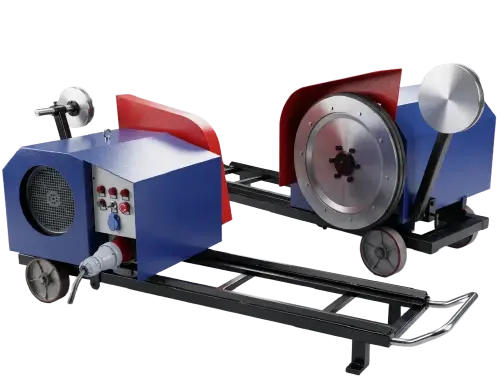
Dischi di lucidatura finale per le macchine di lucidatura che completano i bordi formati dalla linea.
 Italian
Soluzione rapida personalizzata
Chat online
Salve, sono Lizzy di Dinosaw (Non sono un robot). Di quale macchina (modello) avete bisogno? Contattateci su WhatsApp ora
Salve 👋 In che modo possiamo assistervi?


 English
 中文
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어
