

Rodapés e Acabamentos Bullnose
Processe programas de rodapés e acabamentos continuamente: tiras entram com 20–200 mm de largura e saem com a borda bullnose pronta para embalagem.


Horário de Atendimento:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
A Dinosaw Machine LXMB-8 realiza perfilamento e polimento automático de bordas em tiras de pedra de 20 a 200 mm de largura em uma única passagem contínua — dois rebolos moldam o perfil e seis rebolos de polimento finalizam o acabamento.
Projetada para produção em série de tiras, opera entre 0,3–1,0 m/min com 65 kW de potência total, terminando bordas bullnose e moldadas prontas para instalação.
Materiais Aplicáveis
Granito, mármore, calcário, travertino e tiras de pedra artificial
Certificações & Credenciais
Certificado CE · ISO 9001:2015 · Participante da elaboração de normas do setor · 120+ países e regiões atendidos
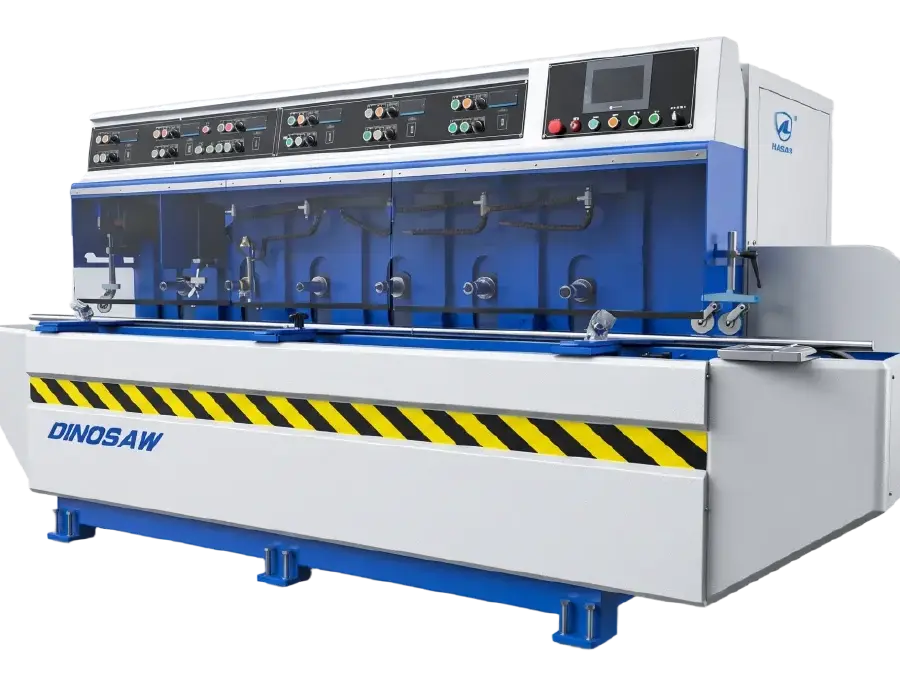
Bordas bullnose e moldadas finalizadas em programas de tiras contínuas: rodapés, acabamentos, reforço de tampos e bordas estreitas de chapas que devem sair prontas para instalação.
Processe programas de rodapés e acabamentos continuamente: tiras entram com 20–200 mm de largura e saem com a borda bullnose pronta para embalagem.
Perfila e polimenta reforços laminados de bordas para bancadas na velocidade da linha, consistentes do primeiro ao último corte.
Finalize peitoris e degraus com perfil moldado e polido, prontos para instalação sem retrabalho adicional.
Trabalhe bordas de chapas estreitas e tiras para programas sob medida, onde a borda finalizada integra o produto entregue.
Feche a linha de produção de tiras: máquinas dimensionadoras cortam as tiras, a LXMB-8 perfila e polimenta as bordas como última etapa antes da embalagem.
A LXMB-8 é uma linha contínua de bullnose para tiras de pedra: dois rebolos de perfil cortam o perfil e seis rebolos de polimento finalizam a 0,3–1,0 m/min, transformando tiras pré-cortadas em bordas prontas para instalação numa só passagem.
Dois rebolos formam o perfil bullnose e seis realizam o polimento na mesma passagem contínua — sem necessidade de transferência entre máquinas distintas.
Larguras de trabalho de 20 a 200 mm abrangem rodapés, acabamentos, reforço de bordas e programas de tiras estreitas numa única máquina.
65 kW distribuídos em oito mandris mantêm a velocidade de corte e polimento em granito duro em toda a faixa de largura.
A velocidade de polimento de perfil, de 0,3 a 1,0 m/min, é ajustada conforme o tipo de pedra e acabamento: mais lenta para granito duro e bordas premium, mais rápida para mármore e perfis padrão.
Materiais aplicáveis: Granito, mármore, calcário, travertino e tiras de pedra artificial.
Produtos típicos: Rodapés boleados e acabamentos, montagem de bordas para tampos, peitoris, degraus e bordas moldadas para chapas estreitas prontas para instalação.
A velocidade real da linha e o acabamento dependem da dureza da pedra, condição dos rebolos e perfil desejado.
A LXMB-8 processa tiras de 20–200 mm de largura e 10–100 mm de espessura usando dois rebolos de conformação de 200 mm e seis rebolos de polimento de 200 mm em mandris de 50 mm a 2.500 rpm, com elevação (set de polimento) de 0–3.000 mm/min e corpo de linha de 6,4 m pesando 5,5 toneladas.
| Parâmetro | Valor |
| Rebolos de perfil / polimento (un) | 2 / 6 |
| Diâmetro do rebolo (mm) | 200 |
| Diâmetro do mandril (mm) | 50 |
| Largura de trabalho (mm) | 20–200 |
| Espessura de processo (mm) | 10–100 |
| Velocidade de perfil & polimento (m/min) | 0,3–1,0 |
| Velocidade do mandril (rpm) | 2500 |
| Velocidade de elevação do polimento (mm/min) | 0–3000 |
| Consumo de água (L/min) | 250 |
| Dimensões gerais (mm) | 6400×2000×1800 |
| Peso total (t) | 5,5 |
| Potência total (kW) | 65 |
Quatro decisões de engenharia compõem a plataforma boleadora LXMB-8. Os itens numerados no diagrama da máquina correspondem aos sistemas descritos abaixo.
O ciclo da boleadora ocorre em quatro etapas: dimensione as tiras na máquina cortadora a montante e carregue-as na linha, selecione o programa de perfil e ajuste a velocidade conforme a pedra, execute a conformação e polimento contínuos a 0,3–1,0 m/min e, por fim, recolha as tiras boleadas prontas para instalação na saída.
Dois rebolos de perfil cortam o perfil e seis rebolos de polimento atuam na mesma passagem: a tira sai da linha completamente finalizada, eliminando retrabalho e manuseio entre máquinas separadas, onde ocorrem danos nas bordas.
As tiras circulam a 0,3–1,0 m/min continuamente: lote após lote mantém os mesmos parâmetros, e a qualidade da borda independe do operador ou turno.
A faixa de largura de 20–200 mm se ajusta ao programa: linhas de rodapé e reforço de tampos compartilham uma só máquina, com configuração armazenada por produto — sem necessidade de dedicar máquinas a faixas estreitas.
Oito mandris compartilham 65 kW a 2.500 rpm: rebolos de perfilagem mantêm corte em granito, enquanto o trem de polimento assegura o acabamento — a margem de potência garante velocidade estável com pedras duras.
O conjunto de polimento se eleva a 0–3.000 mm/min, adaptando-se à variação de espessura das tiras entre lotes sem parar a linha: a variação de 10 a 100 mm entra no programa, não no registro de paradas.
A LXMB-8 finaliza o que o dimensionamento inicia: tiras cortadas na etapa anterior entram dimensionadas e saem perfis e polidas, prontas para embalagem — etapa final da linha de produção de tiras.
Comparativo de modelos de produção para compradores de máquinas de acabamento de bordas.
Dinosaw Machine é uma fabricante de máquinas CNC para processamento de pedra, especializada em Serra de fio e equipamentos de corte CNC para pedra. Com mais de 20 anos de experiência em P&D e fabricação, a Dinosaw Machine contribui para normas do setor, incluindo a T/CMES 41001-2025 para Serra de fio CNC, possui mais de 100 patentes técnicas e fornece equipamentos e suporte técnico para clientes em mais de 120 países e regiões. Seus sistemas de fabricação e gestão são certificados pelas normas ISO 9001, ISO 14001 e ISO 45001, e as máquinas seguem as exigências CE para o mercado internacional.

A Dinosaw Machine oferece orientação de instalação, treinamento de operadores, diagnóstico remoto e coordenação de peças de reposição para cada máquina.
Layout em linha contínua; prever acesso para entrada e saída das tiras.
Tensão e frequência confirmadas conforme padrões locais antes do envio.
Resfriamento dos rebolos e transporte de polpa; recomenda-se reciclagem.
Linha bullnose vs. polidoras de bordas unitárias, cobertura de larguras e perfis e integração com dimensionamento de tiras.
Quando as bordas se repetem. A polidora de bordas individual — uma serra ponte trabalhando peça a peça — atende demandas variadas e de baixo volume, onde cada peça é diferente. Já a linha bullnose é ideal para programas com perfis repetidos por horas: rodapés, acabamentos, reforços e peitoris em lotes contínuos. Nos casos de repetição, a economia é invertida: em baixa variedade, a máquina unitária se destaca pela flexibilidade, mas conforme aumenta o tamanho do lote, o tempo de manuseio por peça pesa, enquanto o fluxo contínuo a 0,3–1,0 m/min mantém a produção. A consistência também segue esse caminho: parâmetros contínuos garantem uniformidade nas bordas de milhares de tiras, enquanto o serviço individual varia conforme o operador e a fixação. Se sua empresa trabalha com volumes e perfis repetidos, solicite cotação da linha; se cada borda é única, mantenha a máquina ponte. Muitas fábricas trabalham com ambos, sendo a LXMB-8 responsável pelos programas centrais repetitivos. O layout de oito mandris da LXMB-8 garante que as etapas de perfilamento e polimento compartilhem a mesma estrutura, o que mantém a uniformidade mesmo na velocidade da linha.
A máquina processa tiras de 20–200 mm de largura e 10–100 mm de espessura, com dois rebolos de 200 mm realizando o perfilamento e seis rebolos de polimento finalizando. Os rebolos de perfil determinam a geometria — perfis bullnose e moldados conforme sua capacidade de corte —, e o trem de polimento refina qualquer perfil formado, portanto o perfil prático depende do jogo de rebolos utilizado. A velocidade opera entre 0,3–1,0 m/min dependendo da pedra e acabamento: granito no limite inferior com rebolos de alta dureza, mármore mais rápido. Para programas que misturam larguras, a fixação ajusta entre lotes e armazena o setup por produto. Se o perfil desejado exceder o padrão dos rebolos, envie o desenho: kits de rebolos específicos são o caminho, e a Dinosaw Machine confirma a viabilidade no mandril de 50 mm e plataforma de 2.500 rpm antes de cotar. O levantamento do conjunto de polimento a 0–3.000 mm/min torna lotes mistos em espessura práticos sem parar a linha. Para reforços muito largos acima de 200 mm, polidoras de borda tipo ponte ainda são a melhor solução.
Como estação final da linha de tiras. O fluxo típico é: chapas cortadas em tiras nas máquinas DPJ de dimensionamento ou na serra ponte, tiras alimentam a LXMB-8 já dimensionadas e a linha retorna com as bordas moldadas e polidas prontas para embalagem. Como a etapa de dimensionamento garante medidas das tiras e a LXMB-8 cuida das bordas, toda a linha trabalha com programas armazenados — sem nova medição entre as estações. O planejamento do layout é fundamental: minimize manuseios entre dimensionamento e perfilamento, pois toda transferência manual gera lascas nas bordas e variações dimensionais. Em programas de volume, alinhe as máquinas em fluxo direto com roletes; em lotes variados, use uma mesa buffer para absorver diferenças de programação. Em qualquer caso, cotar a linha como sistema — dimensionamento mais borda — resulta em um plano de produção mais limpo do que tratar máquinas isoladas. O consumo de 65 kW é o número a prever no planejamento elétrico, junto do circuito de água de 250 L/min.
Cinco fatores orientam a configuração. O envelope de tiras — faixa de largura, faixa de espessura e comprimentos típicos — confirma que a máquina atende seus produtos entre 20–200 mm de largura e 10–100 mm de espessura. A lista de perfis, ou seja, as seções de borda que você mais trabalha, preferencialmente com desenhos ou fotos, determina o conjunto de rebolos de conformação. As classes de pedra definem o programa de velocidade e as recomendações de liga dos rebolos — granito e mármore exigem ajustes distintos dentro da faixa de 0,3–1,0 m/min. O volume por perfil direciona o planejamento de produção: a linha se justifica em lotes repetidos, então a proporção entre séries e peças avulsas define se é melhor uma linha dedicada ou máquina individual. Quanto às utilidades: são necessários 65 kW de potência total e 250 L/min de água, além do espaço de 6,4 × 2 m. Com essas informações, a Dinosaw Machine retorna uma configuração específica, cobrindo rebolos, velocidades e integração de linha, não apenas um padrão de catálogo. Os programas de lote devem ser orçados com o jogo de rebolos incluso, pois a gama de perfis segue o conjunto instalado.
Contato Dinosaw Machine
Solicite Configuração da Linha Boleadora LXMB-8Sua empresa busca máquinas de corte ou soluções de processamento ideais para materiais duros e frágeis?
Enfrenta desafios em extração de pedras, corte de bancadas, corte de concreto ou tubulações submersas, remoção de ferrugem em aço inox, polimento, corte de porcelanato, ágata, pedras preciosas, grafite ou desmontagem de edifícios?
Envie sua solicitação e receba uma resposta personalizada em até 12 horas!






Com quais materiais você irá trabalhar? *
Seu Nome / Nome da Empresa? *
Número de Telefone / Email? *
Quais requisitos específicos você necessita?
Guias de seleção e equipamentos relacionados para execução de perfis, acabamento de tiras e produção de boleado.
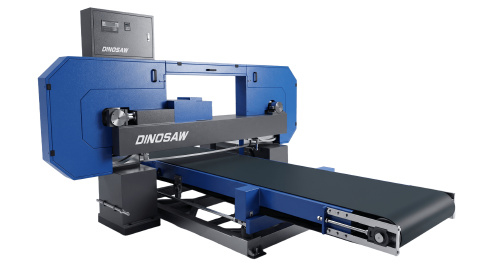
A máquina de corte DPJ dimensiona as tiras antes da linha de bullnose.
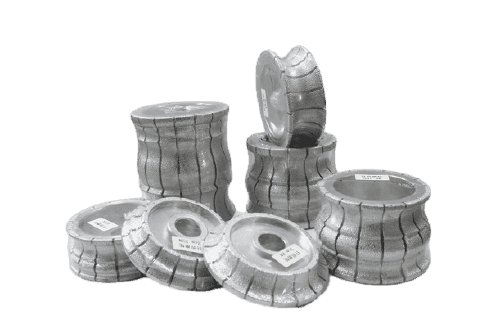
Rebolos perfiladores montados na linha ampliam o vocabulário de perfis A-PE além do programa padrão da LXMB-8.
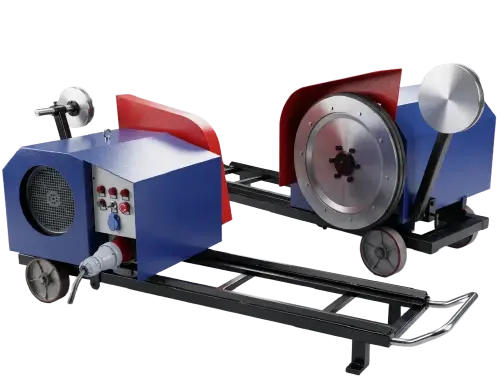
Discos de lustro final para as máquinas de polimento que completam as bordas formadas pela linha.
 Português
Receba uma Solução Fácil
Atendimento Online
Olá, aqui é a Lizzy da Dinosaw Machine (não sou um robô). Qual máquina (modelo) você procura? Fale conosco agora pelo WhatsApp
Olá 👋 Como podemos ajudar?


 English
 中文
 Italian
 Türkçe
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어
