

불노즈 스커트 및 트림
스커트와 트림 라인을 연속 가공하십시오: 20~200 mm 폭 스트립이 들어가 설치 준비된 불노즈 엣지로 마감됩니다.
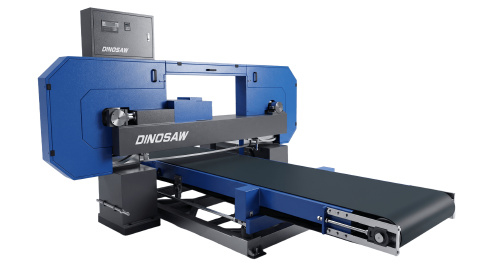
Dinosaw Machine LXMB-8 자동 불노즈 머신은 20~200 mm 너비 석재 스트립의 엣지를 한 번에 연속 가공하며, 2개 성형휠로 프로파일을 만들고 6개 연마휠로 마감 엣지를 완성합니다.
단일 피스 작업이 아닌 스트립 생산을 위한 설계로, 0.3~1.0 m/min 속도와 65 kW 총 동력에서 불노즈 및 성형 엣지를 설치 가능한 상태로 마감합니다.
적용 가능 소재
화강암, 대리석, 석회석, 트래버틴, 엔지니어드 스톤 스트립
인증 및 실적
CE 인증 · ISO 9001:2015 · 업계 표준 제정 참여 · 120여개국 공급
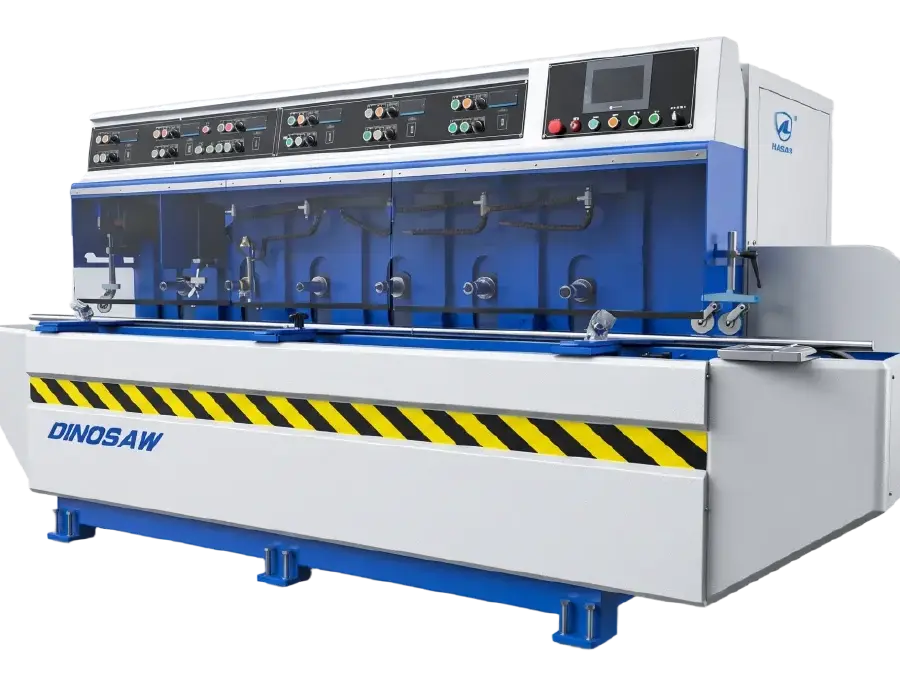
불노즈 및 성형 엣지 가공은 연속 스트립 프로그램에 적합합니다: 스커트, 트림, 카운터탑 적층 및 설치 전 가공이 요구되는 슬래브 엣지에 적용됩니다.
스커트와 트림 라인을 연속 가공하십시오: 20~200 mm 폭 스트립이 들어가 설치 준비된 불노즈 엣지로 마감됩니다.
카운터탑 엣지 적층을 라인 속도에서 프로파일링 및 연마하며, 모든 스트립에 걸쳐 일관된 품질을 제공합니다.
창대와 계단 엣지를 성형 및 연마 프로파일로 마감하여 추가 엣지 작업 없이 바로 설치 가능한 상태로 제공합니다.
협폭 슬래브 또는 스트립을 컷투사이즈 프로그램에 맞게 엣지 가공하여, 최종 제품에 포함된 마감 엣지로 납품합니다.
스트립 생산 라인을 마감하십시오: 치수 절단 장비가 스트립을 맞추고 LXMB-8이 마지막으로 엣지를 성형 및 연마한 후 포장 단계로 넘어갑니다.
LXMB-8은 석재 스트립 연속 불노즈 라인입니다: 2개 성형휠이 프로파일을 만들고 6개 연마휠이 0.3~1.0 m/min에서 마감하여, 초벌 스트립을 설치 준비된 엣지로 한 번에 가공합니다.
2개 성형휠이 불노즈 프로파일을 만들고 6개 연마휠이 동일 연속 가공에서 마감합니다 — 성형과 연마기 간 전환이 필요 없습니다.
20~200 mm 작업 폭으로 스커트, 트림, 적층 엣지, 슬래브 스트립까지 한 대에서 처리합니다.
8개 작업 스핀들 전체 65 kW로, 전체 폭에서 경질 화강암 절단 및 연마 속도를 유지합니다.
프로파일 연마 속도를 0.3–1.0 m/min에서 석종 및 마감 수준에 맞게 설정하십시오. 고경도 화강암 및 프리미엄 엣지에는 저속, 대리석 및 일반 프로파일은 고속 운전이 적합합니다.
적용 소재: 화강암, 대리석, 석회석, 트래버틴, 엔지니어드 스톤 스트립
대표 제품: 불노즈 스커팅 및 몰딩, 카운터탑 엣지 적층, 창대·계단 디딤판 엣지, 현장 시공용 조형 엣지 등 좁은 스트립 가공
실제 라인 속도, 표면 품질은 석종, 휠 상태, 목표 프로파일에 따라 달라집니다.
LXMB-8은 스트립 폭 20–200 mm, 두께 10–100 mm 범위에서 200 mm 프로파일링 휠 2개, 200 mm 연마 휠 6개(스핀들 직경 50 mm, 2,500 r/min), 연마구간 리프팅 0–3,000 mm/min, 6.4 m 본체, 5.5톤 기준으로 운전합니다.
| 파라미터 | 값 |
| 성형휠 / 연마휠 (ea) | 2 / 6 |
| 휠 직경 (mm) | 200 |
| 스핀들 직경 (mm) | 50 |
| 작업 폭 (mm) | 20–200 |
| 가공 두께 (mm) | 10–100 |
| 성형 및 연마 속도 (m/min) | 0.3–1.0 |
| 스핀들 속도 (r/min) | 2500 |
| 연마 세트 리프트 속도 (mm/min) | 0–3000 |
| 소비수량 (L/min) | 250 |
| 전체 치수 (mm) | 6400×2000×1800 |
| 총 중량 (t) | 5.5 |
| 총 동력 (kW) | 65 |
불노즈 전용 LXMB-8 플랫폼을 완성하는 네 가지 엔지니어링 결정을 소개합니다. 도면상 포인트 번호는 하단 시스템에 대응합니다.
불노즈 가공은 4단계입니다. 업스트림 슬리팅 장비에서 스트립 규격 절단 후 라인 투입 → 프로파일 프로그램 및 석종별 속도 선택 → 0.3–1.0 m/min에서 연속 프로파일-연마 통과 → 배출구에서 시공 즉시 사용 가능한 스트립 출고 흐름입니다.
2개 성형휠이 프로파일을 만들고 6개 연마휠이 동일 패스에서 연마합니다: 스트립은 라인에서 즉시 마감되어, 성형기와 연마기 간 전환 시 발생하는 엣지 손상을 제거합니다.
스트립이 0.3~1.0 m/min에서 연속 공급됩니다: 배치마다 동일 파라미터로 가공하며, 엣지 품질이 작업자나 시간에 따라 달라지지 않습니다.
20~200 mm 작업 폭 범위가 스트립 프로그램에 맞게 조정됩니다: 제품별 셋업 recall 기능으로 스커트와 카운터탑 적층 라인까지 한 대로 운용합니다.
8개 스핀들이 2,500 r/min에서 총 65 kW를 분배합니다: 성형휠이 화강암 절단을 유지하고 연마열이 마감 품질을 안정적으로 제공하며, 충분한 동력 여유가 라인 속도를 지켜줍니다.
연마 세트가 0~3,000 mm/min에서 상승하여 배치별 스트립 두께 변화에 대응합니다: 10~100 mm 두께는 프로그램으로 관리되며 라인 멈춤이 발생하지 않습니다.
LXMB-8은 치수 절단 이후 마감까지 책임집니다: 슬리팅에서 치수 맞춘 스트립이 들어오면 엣지 성형 및 연마 후 포장 준비 상태로 라인을 마감합니다.
엣지 마감 장비 구매자를 위한 생산방식별 기능 비교
Dinosaw Machine은 CNC 석재 가공 기계 전문 제조업체로, 다이아몬드 와이어쏘 머신 및 CNC 석재 절단 장비에 특화되어 있습니다. 20년 이상의 연구개발 및 제조 경험을 바탕으로, T/CMES 41001-2025 CNC 와이어쏘 등 업계 표준 제정에 참여하고 100건 이상의 기술 특허를 보유하고 있습니다. 자사는 120개국 이상에 장비 및 기술 지원을 제공합니다. 제조 및 경영 시스템은 ISO 9001, ISO 14001, ISO 45001 인증을 받았으며, 장비는 CE 적합성을 충족합니다.

Dinosaw Machine에서는 전 기종 설치 가이드, 작업자 교육, 원격 진단, 예비부품 지원을 제공합니다.
연속 라인 레이아웃; 스트립 투입 및 배출 공간 필요.
출하 전 현지 전압 및 주파수 기준 확인.
휠 냉각 및 슬러리 이송; 재순환 권장.
불노즈 라인과 단일 엣지 연마기 비교, 폭/프로파일 범위 및 스트립 치수 라인 연계
엣지 반복 가공이 필요한 경우입니다. 단일 엣지 연마기는 브릿지 타입으로 하나씩 작업하는 방식으로, 개별 제품이 모두 다른 저량 프로그램에 적합합니다. 불노즈 라인은 동일 프로파일을 오래, 반복적으로 가공하는 프로그램에 적합합니다: 스커트, 트림, 적층, 창대 엣지 등 연속 배치에서 적용합니다. 반복이 많아질수록 경제성이 뒤집힙니다: 저혼합은 단일 기계가 유연성 면에서 우위이나, 배치가 길어질수록 개별 핸들링시간이 전체를 우위로 만들고 라인의 0.3~1.0 m/min 연속 흐름이 생산성을 높입니다. 품질 논리도 같습니다: 연속 파라미터 관리로 스트립 수천개까지 엣지 일관성을 보장하며, 단일 작업은 작업자나 고정장치 편차에 따라 달라집니다. 주문이 반복적 대량 프로파일이면 라인 견적을 추천하며, 엣지가 매번 다르면 브릿지 타입을 유지하십시오. 많은 공장은 두 시스템을 병행하며 LXMB-8이 반복 코어 프로그램을 흡수합니다. LXMB-8의 8스핀들 구성이 성형-연마 단계를 한 프레임에서 통합하며, 이것이 라인 속도에서 엣지 일관성을 유지하는 구조적 근거입니다.
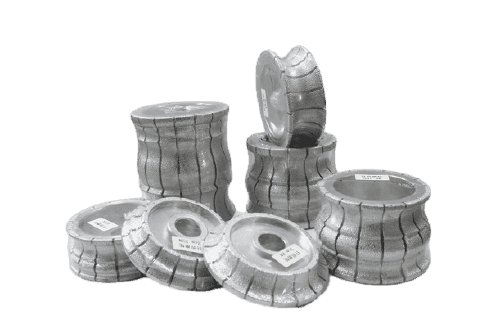
본 기계는 20~200 mm 폭, 10~100 mm 두께 스트립을 지원하며, 2개 200 mm 성형휠이 프로파일을 만들고 6개 연마휠이 마감합니다. 성형휠이 프로파일 형상을 규정하며 — 불노즈 및 성형 프로파일은 휠의 절단 범위 내에서 지원합니다 — 연마열이 성형된 모든 프로파일을 마감하므로, 실제 범위는 장착 휠셋에 따릅니다. 속도는 석재와 마감에 따라 0.3~1.0 m/min을 지원합니다: 화강암은 경질 휠로 느리고, 대리석은 더 빠릅니다. 폭 혼합 프로그램에도 고정장치가 배치별 자동 조정되며, 제품별 셋업 recall 가능합니다. 프로파일이 휠 표준 범위 초과시 도면 제출을 요청하며, 프로파일별 휠셋이 구성경로이며 Dinosaw는 50 mm 스핀들 및 2,500 r/min 플랫폼 적합성을 검토 후 견적을 확정합니다. 0~3,000 mm/min 연마세트 리프트 기능은 혼합 두께 배치에서도 라인 중단 없이 운영을 가능하게 합니다. 200 mm 초과 대폭 적층은 브릿지 타입 엣지 연마기가 적합합니다.
스트립 라인의 최종 마감 공정입니다. 일반적 흐름은 슬래브를 DPJ 계열 치수 장비에서 슬리팅 또는 브릿지쏘에서 절단 후, LXMB-8에서 치수대로 투입하여 성형 및 연마 마감된 엣지로 반환됩니다. 치수 장비가 스트립 치수 관리, LXMB-8이 엣지 파라미터를 유지하므로 전 공정이 저장 프로그램 기반으로 운용됩니다 — 공정 간 재측정 불필요합니다. 레이아웃 설계가 중요합니다: 치수-엣지 간 핸들링 최소화가 엣지 손상 및 치수 변동을 방지합니다. 대량 생산은 장비를 직렬 배치하고 롤러 이송으로 연계하며, 혼합 생산은 공정간 버퍼 테이블로 일정 차이를 흡수합니다. 시스템 견적(치수+엣지)은 개별 장비 견적보다 생산 계획이 명확해집니다. 65 kW 전기 사이징, 250 L/min 워터 회로도 병행 설계가 필요합니다.
구성을 결정하는 다섯 가지 입력 요인이 있습니다. 귀사의 스트립 규격(폭 범위, 두께 범위, 평균 길이) 정보로 자사가 20–200 mm 폭, 10–100 mm 두께 제품 커버리지를 확인합니다. 가장 주로 가공하는 엣지 형상 목록(도면 또는 사진 포함)이 프로파일링 휠 조합을 결정합니다. 가공 석종에 따라 속도 프로그램 및 휠 본드 권장안을 설정합니다. 예를 들어, 화강암과 대리석은 0.3–1.0 m/min 구간 내 각기 다른 속도를 적용합니다. 프로파일별 연간 생산량은 라인 배치 계획을 좌우합니다. 반복 양산 품목이 많을수록 라인 구성의 효율이 높아지고, 단건 또는 소량 위주인 경우에는 단일 기계가 적합할 수 있습니다. 그리고 설비 유틸리티는 총 65 kW 전력, 250 L/min 순환수, 6.4 × 2 m 설치 면적 기준입니다. 위 정보 기반으로 Dinosaw Machine에서는 카탈로그 표준형이 아닌 실제 휠, 속도, 라인 통합에 최적화된 구성을 제안합니다. 배치 프로그램 상담 시에는 해당 프로파일 범위에 맞는 휠 포함 견적을 권장합니다.
Dinosaw 문의
LXMB-8 불노즈 라인 상담경·취성 소재 절단기 또는 가공 솔루션을 찾고 계십니까
석재 채석, 카운터탑 절단, 콘크리트/수중 파이프 절단, 스테인리스 연삭·연마, 고급 씬 슬래브 가공, 마노 및 보석/흑연 등 특수 가공, 혹은 건축물 해체까지 현장에서 어려움 겪고 있습니까
문의 남기시면 12시간 내 맞춤 솔루션으로 회신드리겠습니다






가공하려는 소재는 무엇입니까 *
이름/회사명 *
전화번호/이메일 주소 *
특별한 요구사항이 있으십니까
엣지 프로파일링, 스트립 마감, 불노즈 생산 장비와 선택 가이드
 한국어
안녕하세요 👋 무엇을 도와드릴까요


 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский