

Bullnose-Sockelleisten und Zierleisten
Sockelleisten- und Zierleistenprogramme kontinuierlich fertigen: Leisten werden mit 20–200 mm Breite eingegeben und verlassen die Linie mit einer bullnose-geformten, polierten Kante – versandfertig.


Öffnungszeiten:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
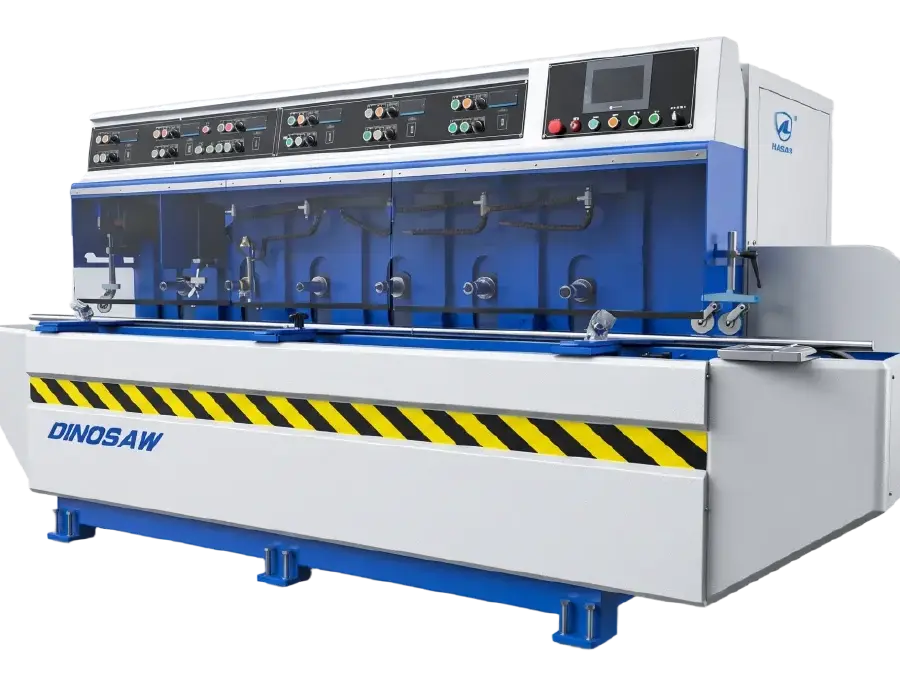
Die Dinosaw Machine LXMB-8 automatische Bullnose-Maschine profiliert und poliert Steinkanten auf Leisten von 20 bis 200 mm Breite in einem kontinuierlichen Durchgang – zwei Formscheiben erzeugen das Profil, sechs Polierscheiben veredeln die Kante zur Endbearbeitung.
Für Serienfertigung von Leisten konzipiert, nicht für Einzelstückbearbeitung. Die Maschine arbeitet mit 0,3–1,0 m/min und 65 kW Gesamtleistung, Kanten werden bullnose-geformt und installationsfertig veredelt.
Geeignete Materialien
Granitsreifen, Marmorstreifen, Kalkstein, Travertin und Kunststein
Zertifikate & Nachweise
CE-zertifiziert · ISO 9001:2015 · Teilnehmer bei Normenentwicklung · Anlagen in 120+ Ländern & Regionen
Bullnose- und Formkanten werden in kontinuierlichen Streifenprogrammen mit Endbearbeitung versehen: Sockelleisten, Zierleisten, Arbeitsplattenaufdopplungen und schmale Plattenkanten, die installationsfertig aus der Maschine kommen müssen.
Sockelleisten- und Zierleistenprogramme kontinuierlich fertigen: Leisten werden mit 20–200 mm Breite eingegeben und verlassen die Linie mit einer bullnose-geformten, polierten Kante – versandfertig.
Laminiert aufgebaute Arbeitsplattenkanten profilieren und polieren bei Liniengeschwindigkeit, vom ersten bis zum letzten Streifen gleichmäßig.
Fensterbank- und Stufenkanten mit geformtem, poliertem Profil endbearbeiten, installationsfertig ohne sekundäre Kantenbearbeitung.
Schmale Platten und Streifen für Zuschnittprogramme kantenbearbeiten, wobei die fertige Kante Teil des Endprodukts ist.
Leisten-Serienfertigung abschließen: Dimensioniermaschinen schneiden Leisten maßgenau, die LXMB-8 formt und poliert die Kanten als finalen Durchgang vor dem Verpacken.
Die LXMB-8 ist eine kontinuierliche Bullnose-Linie für Steinleisten: Zwei Formscheiben schneiden das Profil und sechs Polierscheiben vollenden es bei 0,3–1,0 m/min – Rohleisten werden in einem Durchgang zu installationsfertigen Kanten verarbeitet.
Zwei Formscheiben erzeugen das Bullnose-Profil, sechs Polierscheiben veredeln es im selben kontinuierlichen Ablauf – kein Transfer zwischen separaten Form- und Poliermaschinen erforderlich.
Bearbeitungsbreiten von 20 bis 200 mm decken Sockelleisten, Zierleisten, Aufdopplungskanten und schmale Plattenprogramme auf einer Maschine ab.
65 kW auf acht Arbeitsspindeln ermöglichen Schnitt- und Poliergeschwindigkeit auch bei hartem Granit im gesamten Breitenbereich.
Die Profilpoliergeschwindigkeit von 0,3 bis 1,0 m/min wird an Stein und Endfinish angepasst: langsam bei hartem Granit und Premiumkanten, schneller bei Marmor und Standardprofilen.
Verarbeitbare Materialien: Granit, Marmor, Kalkstein, Travertin und Kunststein-Streifen.
Typische Produkte: Bullnose-Sockelleisten und Zierleisten, Arbeitsplattenaufdopplungen, Fensterbank- und Stufenkanten sowie profilierte Kanten schmaler Platten für montagefertige Programme.
Tatsächliche Liniengeschwindigkeit und Endqualität variieren je nach Steinhärte, Scheibenzustand und angestrebtem Profil.
Die LXMB-8 verarbeitet Streifen von 20–200 mm Breite und 10–100 mm Dicke über zwei 200-mm-Formscheiben und sechs 200-mm-Polierscheiben auf 50-mm-Spindeln bei 2.500 U/min, mit 0–3.000 mm/min Hubverstellung im Poliersatz und einer Linienlänge von 6,4 m bei 5,5 Tonnen Eigengewicht.
| Parameter | Wert |
| Formscheiben / Polierscheiben (St.) | 2 / 6 |
| Scheibendurchmesser (mm) | 200 |
| Spindeldurchmesser (mm) | 50 |
| Arbeitsbreite (mm) | 20–200 |
| Prozessdicke (mm) | 10–100 |
| Profil- & Poliergeschwindigkeit (m/min) | 0,3–1,0 |
| Spindeldrehzahl (U/min) | 2500 |
| Hubgeschwindigkeit Polieraggregat (mm/min) | 0–3000 |
| Wasserverbrauch (L/min) | 250 |
| Gesamtmaße (mm) | 6400×2000×1800 |
| Gesamtgewicht (t) | 5,5 |
| Gesamtleistung (kW) | 65 |
Vier Konstruktionsentscheidungen definieren die LXMB-8 Bullnose-Plattform. Die nummerierten Positionen in der Maschinenübersicht entsprechen den unten beschriebenen Systemen.
Ein Bullnose-Arbeitsgang folgt vier Schritten: Streifen am Vorschneider auf Breite bringen und auf die Linie auflegen, Profilprogramm auswählen und passende Geschwindigkeit für das Gestein einstellen, kontinuierlicher Form- und Polierdurchlauf mit 0,3–1,0 m/min, anschließend Abnahme der montagefertigen, kantenbearbeiteten Streifen am Auslauf.
Zwei Formscheiben schneiden das Profil, sechs Polierscheiben folgen im selben Durchgang: Die Leiste verlässt die Linie endbearbeitet, wodurch das Handling und erneutes Fixieren zwischen separaten Form- und Poliermaschinen vermieden wird – übliche Schadstellen an der Kante entfallen.
Leisten werden kontinuierlich bei 0,3–1,0 m/min geführt: Serienfertigung mit gleichbleibenden Parametern, Kantenqualität ist unabhängig vom Bediener und der Arbeitszeit.
Der Arbeitsbreitenbereich 20–200 mm wird je nach Leistenprogramm angepasst: Sockelleistenlinien und Arbeitsplattenaufdopplungen nutzen dieselbe Maschine, indem die Produktkonfiguration je Artikel abgerufen wird, keine separate Maschine für schmale Bereiche nötig.
Acht Spindeln teilen 65 kW Gesamtleistung bei 2.500 U/min: Die Formscheiben schneiden dauerhaft auch durch Granit, während das Polieraggregat dahinter die Finishqualität sichert – Leistungsreserve stabilisiert die Liniengeschwindigkeit bei Hartgestein.
Das Polieraggregat hebt bei 0–3.000 mm/min, sodass sich Leisten mit unterschiedlichen Dicken zwischen Chargen anpassen lassen ohne Linienstopp: Dickenvariation von 10 bis 100 mm wird per Programm gesteuert, nicht als Stillstand protokolliert.
Mit der LXMB-8 erfolgt die Endbearbeitung nach der Dimensionierung: Leisten aus dem Längsschnitt kommen maßgenau und gehen mit profilierten, polierten Kanten versandfertig weiter – letzter Bearbeitungsplatz einer Leisten-Serienfertigung.
Vergleich von Produktionsmodellen für Entscheider in der Kantenverarbeitung.
Dinosaw Machine ist ein Hersteller von CNC-Steinbearbeitungsmaschinen mit Spezialisierung auf Diamantseilsägen und CNC-Steinschneidanlagen. Mit mehr als 20 Jahren Entwicklungs- und Fertigungserfahrung trägt Dinosaw Machine zur Branchenstandardisierung bei, unter anderem T/CMES 41001-2025 für CNC-Seilsägen, hält über 100 technische Patente und liefert Anlagen sowie technischen Support an Kunden in mehr als 120 Ländern und Regionen. Die Fertigungs- und Managementsysteme sind nach ISO 9001, ISO 14001 und ISO 45001 zertifiziert; die Maschinen sind CE-konform für internationale Märkte.

DINOSAW Machine bietet für jede Maschine Montageanleitung, Bedienerschulung, Ferndiagnose und Ersatzteilkoordination.
Kontinuierliche Linienanordnung; Zugang für Leisten-Zuführung und -Abtransport berücksichtigen.
Spannung und Frequenz werden vor Auslieferung gemäß lokalen Normen bestätigt.
Scheibenkühlung und Schlammtransport; Recycling empfohlen.
Bullnose-Linie versus Einzelstück-Kantenpolierer, Breiten- und Profilspektrum, und Integration mit Leisten-Dimensionierung.
Immer dann, wenn Kantenprofile wiederholt werden. Ein Einzelstück-Kantenpolierer – eine Brückensäge, die jeweils nur ein Werkstück bearbeitet – eignet sich für variierende, geringvolumige Anwendungen, bei denen jedes Stück anders ist. Eine Bullnose-Linie ist optimal für Programme, bei denen das gleiche Profil über Stunden läuft: Sockelleisten, Zierleisten, Aufdopplungen und Fensterbankkanten in Serienfertigung. Mit der Wiederholung kehren sich die Wirtschaftlichkeitskriterien um: Bei geringer Variabilität punktet die Einzelmaschine durch Flexibilität, aber mit wachsender Chargenlänge dominiert bei ihr die Zeit fürs Handling, während die Linie bei 0,3–1,0 m/min kontinuierlich produziert. Auch die Qualitätsargumentation basiert auf Wiederholung: Kontinuierliche Parameter sichern Kanteneinheit über tausende Leisten, während Einzelstückbearbeitung von Bediener und Fixierung abhängig ist. Haben Ihre Aufträge wiederholende Profile in Stückzahl, empfiehlt sich die Linie; bei variierenden Kanten bleibt die Brückenmaschine das richtige Tool. Viele Betriebe nutzen beide Maschinen, wobei die LXMB-8 die Serienprogramme übernimmt. Das Acht-Spindel-Layout der LXMB-8 bedeutet, Form- und Polierstufen teilen einen Rahmen – das ist der strukturelle Grund für Kantenkonstanz bei Liniengeschwindigkeit.
Die Maschine deckt Leisten von 20–200 mm Breite und 10–100 mm Dicke ab, mit zwei Formscheiben à 200 mm für den Schnitt des Profils und sechs Polierscheiben für die Endbearbeitung. Die Formscheiben definieren die Profilgeometrie – Bullnose und Formprofile innerhalb des Schneidbereiches der Scheiben – und die Polierlinie veredelt, was die Formscheiben erzeugen, sodass das praktische Profilspektrum vom montierten Scheibensatz bestimmt wird. Die Geschwindigkeit liegt je nach Stein und Finish zwischen 0,3–1,0 m/min: Granit am unteren Ende mit harten Scheiben, Marmor schneller. Für Programme mit variablen Breiten stellt die Spannvorrichtung zwischen Chargen um und speichert das Setup je Produkt. Übersteigt Ihr Profil das Standardspektrum, senden Sie die Profilzeichnung: Spezifische Scheibensätze sind der Konfigurationsweg, und Dinosaw Machine prüft Machbarkeit anhand der 50-mm-Spindel und 2.500 U/min-Plattform vor Angebotserstellung. Der 0–3.000 mm/min-Polierhub ist das Feature, das gemischte Dicken ohne Linienstopp möglich macht. Sehr breite Aufdopplungen über 200 mm bleiben Aufgabe für brückenartige Kantenpolierer.
Als Endstation einer Leisten-Serienfertigung. Der typische Ablauf: Platten werden auf DPJ-Dimensioniermaschinen oder mit der Brückensäge zu Leisten geschnitten, Leisten gelangen maßgenau zur LXMB-8, von dort gehen sie mit geformten, polierten Kanten weiter – versandfertig. Weil die Dimensionierungsstufe die Leistenmaße hält und die LXMB-8 die Kantenparameter, läuft die gesamte Linie auf gespeicherten Programmen – kein Nachmessen zwischen Stationen. Die Layoutplanung ist entscheidend: Handling zwischen Dimensionierung und Kantenbearbeitung minimieren, denn jede manuelle Übergabe birgt Kantenbruch und Maßabweichung. Für Volumenprogramme empfiehlt sich direkter Durchfluss mit Rollentransfer; für Mischprogramme puffert ein Zwischentisch zwischen den Stationen den Ablauf. In jedem Fall liefert die System-Angebotsanfrage – Dimensionierung plus Kantenbearbeitung – einen klareren Produktionsplan als Einzelmaschinenangebote. Die 65 kW sind die Zahl für die Elektroplanung mit dem 250 L/min-Wasserkreislauf daneben.
Fünf Eingabewerte bestimmen die Konfiguration. Ihr Streifenfenster – Breitenbereich, Dickenbereich und typische Längen – bestätigt, dass die Maschine Ihre Produkte im Bereich von 20–200 mm Breite und 10–100 mm Dicke abdeckt. Ihre Profilliste, das heißt die von Ihnen am häufigsten bearbeiteten Kantenquerschnitte, idealerweise mit Zeichnungen oder Fotos, legt die Formscheibenausstattung fest. Ihre Steinarten bestimmen das Geschwindigkeitsprogramm sowie die Bindungsempfehlungen der Schleifscheiben – Granit und Marmor erfordern verschiedene Einstellungen innerhalb des 0,3–1,0 m/min Bereichs. Ihr Volumen pro Profil definiert den Produktionsplan: Die Linie rechnet sich bei wiederholten Serienfertigungen; somit entscheidet das Verhältnis von Serien zu Einzelstücken über den Einsatz der Linie gegenüber einer Einzelmaschine. Und Ihre Versorgungsdaten: 65 kW Gesamtleistung und 250 L/min Wasserbedarf sowie der Platzbedarf von 6,4 × 2 m. Mit diesen Angaben erstellt DINOSAW Machine eine Konfiguration mit Scheibenauswahl, Geschwindigkeiten und Linienintegration, anstelle einer Katalog-Standardlösung. Serienprogramme sollten stets inklusive der passenden Scheibenausstattung angeboten werden, da die Profilvielfalt von den eingesetzten Scheiben abhängt.
Kontaktieren Sie Dinosaw
Konfigurationsgespräch für die LXMB-8 Bullnose-LinieSuchen Sie die perfekte Schneidemaschine oder Prozesslösungen für harte und spröde Materialien?
Bewältigen Sie Herausforderungen beim Steinbruchbetrieb, Plattenschneiden, Beton- und Unterwasserrohrschnitt, Entfernung von Edelstahlrost und Schleifen, dünnes Luxusscheibenschneiden, Achat- und Edelsteinschnitt, Graphitschnitt oder auch Gebäudedemontage?
Hinterlassen Sie Ihre Anfrage – Sie erhalten innerhalb von 12 Stunden eine maßgeschneiderte Lösung!






Mit welchen Materialien möchten Sie arbeiten? *
Ihr Name / Firmenname? *
Telefonnummer / E-Mail-Adresse? *
Welche spezifischen Anforderungen haben Sie?
Auswahlleitfäden und zugehörige Anlagen für Kantenprofilierung, Streifenfinish und Bullnose-Produktion.
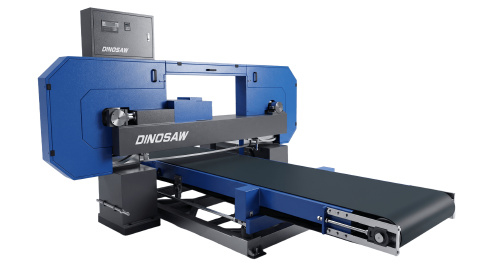
Die DPJ-Längsmaschine dimensioniert Leisten vor der Bullnose-Linie.
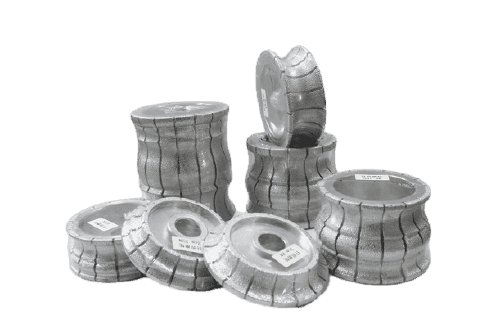
Linienmontierte Profilräder decken die A-PE-Profilvielfalt über das Standardprogramm der LXMB-8 hinaus ab.
Endpolierscheiben für die Poliermaschinen, die die von der Linie geformten Kanten fertigstellen.
 Deutsch
Die ideale Lösung erhalten
Online-Chat
Hallo, hier ist Lizzy von Dinosaw (kein Roboter). Für welche Maschine (Modell) interessieren Sie sich? Kontaktieren Sie uns bitte jetzt über WhatsApp.
Hallo 👋 Wie können wir Ihnen helfen?


 English
 中文
 Italian
 Türkçe
 Português
 Español
 العربية
 Tiếng Việt
 Français
 Русский
 한국어
