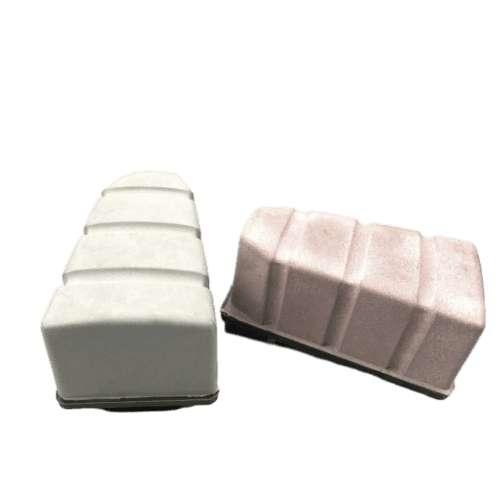
Abrasivos Frankfurt de magnesita y sintéticos para pulido de granito duro

Frankfurt — Magnesite / Synthetic / Oxalic Acid

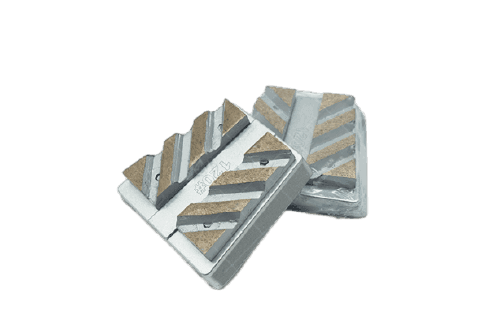
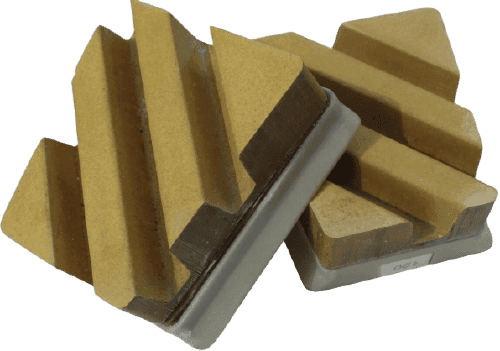
Los abrasivos Frankfurt de magnesita y sintéticos constituyen el programa clásico de tres etapas para el pulido de granito duro en pulidoras automáticas: los bloques de magnesita realizan las fases de desbaste (24# a 320#), los bloques sintéticos llevan el pulido fino de 400# a 2000#, y los bloques de ácido oxálico en grados 5 Extra y 10 Extra terminan la superficie con el acabado químico final.

La magnesita es el material de desbaste y pulido más tradicional para granito, con décadas de experiencia que han permitido perfeccionar su manejo en piedra dura, por lo que sigue ocupando una gran cuota en este sector. Las tres familias emplean el mismo formato de bloque Frankfurt, por lo que una sola sujeción cubre todo el programa de la línea.

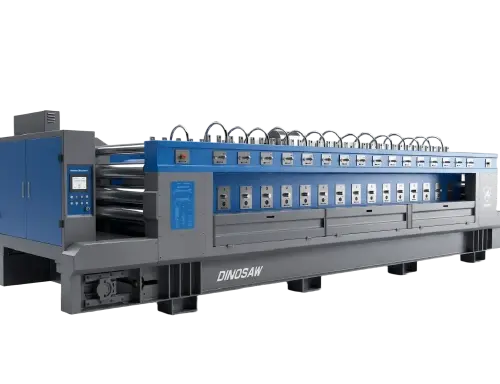
Este programa es la línea tradicional más rentable para productores de losas, lápidas y baldosas que pulen granito duro en volumen, y es compatible con pulidoras de Dinosaw Machine, herramientas Frankfurt metálicas y Frankfurt de resina como alternativas donde la vida útil o la estabilidad del proceso son críticas.

24#–320#Nueve pasos de magnesita para las fases de desbaste en líneas de pulido de granito duro
400#–2000#Siete granulometrías sintéticas que llevan la losa desde el pulido fino hasta el brillo final
5 / 10 ExtraBloques de ácido oxálico en grado 5 Extra y 10 Extra para el brillo final químico

Materiales compatibles

Granito duro, granito semiduro, gabro, cuarcita y otras rocas ígneas de grano fino para pulido de losas, lápidas, baldosas y encimeras

Certificaciones y acreditaciones

Certificación CE · ISO 9001:2015 · Participante en redacción de normas sectoriales · Más de 120 países y regiones atendidos

Aplicaciones de abrasivos Frankfurt de magnesita y sintéticos

Estas aplicaciones son habituales allí donde se pule granito duro en volumen en líneas automáticas y es el programa de abrasivo —no la máquina— el que decide el brillo final y el coste por metro cuadrado.

Rendimiento real de pulido y métricas clave

El programa magnesita + sintético Frankfurt es la línea tradicional más eficiente en costes para pulir granito duro: la magnesita realiza y nivela en el desbaste, el sintético refina en el pulido fino y el ácido oxálico remata con el pulido químico final — una sola sujeción Frankfurt para toda la secuencia.

24#–320#

Rango de desbaste con magnesita

Nueve granulometrías de magnesita cubren las fases de desbaste en granito duro. La magnesita es el material más histórico en este uso, con técnicas muy afinadas, y aún mantiene la mayor cuota y volumen en este campo.

400#–2000#

Rango de pulido fino sintético

Siete pasos sintéticos continúan tras la magnesita, afinando la superficie hacia el brillo de venta de la losa.

5 / 10 Extra

Pulido final químico con ácido oxálico

Los bloques de ácido oxálico 5 Extra y 10 Extra actúan como auxiliares químicos del acabado final, cerrando la secuencia con la última pasada de brillo en máquinas de pulido automáticas.

3 fases

Un solo formato Frankfurt

Desbaste, pulido fino y brillo final se realizan en el formato de bloque Frankfurt, sin cambios de alojamiento o configuración de máquina durante todo el ciclo.

Materiales aplicables: granito duro y semiduro, gabro, cuarcita y otras rocas ígneas de grano fino.

Productos típicos: losas pulidas de granito, lápidas y monumentos, encimeras, lavabos, baldosas y paneles arquitectónicos a medida, procesados en líneas automáticas de pulido.

El brillo obtenido, consumo por metro cuadrado y vida útil del bloque varían según la dureza y composición mineral de la piedra, secuencia de grano, presión de husillo, velocidad de línea, estado del agua y parámetros fijados por el operario.

Especificaciones del programa abrasivo Frankfurt

Estructure el programa en tres etapas: seleccione los pasos de magnesita del 24# al 320# para desbaste, después los sintéticos del 400# al 2000# para pulido fino, y finalice con 5 Extra o 10 Extra de ácido oxálico para el brillo químico. Las tres familias utilizan el formato de bloque Frankfurt y funcionan con el mismo alojamiento de cabeza.

ArtículoFrankfurt de magnesitaFrankfurt sintéticoFrankfurt de ácido oxálico
Formato del bloqueFrankfurtFrankfurtFrankfurt
Granulometrías / grados disponibles24#, 36#, 46#, 60#, 80#, 120#, 180#, 240#, 320#400#, 600#, 800#, 1000#, 1200#, 1500#, 2000#5 Extra, 10 Extra
Etapa en el programa de líneaFases de desbasteFases de pulido finoPulido final, auxiliar químico
Posición típica en la líneaCabezales iniciales de la pulidora automáticaCabezales intermedios y finales antes del remateCabezales de pulido final

Tecnología principal y estructura abrasiva

Cuatro decisiones de ingeniería que sustentan el programa Frankfurt de magnesita y sintético. Cada decisión responde a una variable clave en la línea automática de pulido: comportamiento de corte, desarrollo de brillo, final químico y coste por metro cuadrado.

Abrasivos de magnesita y sintéticos de Dinosaw Machine

Secuencia de pulido Frankfurt en tres fases

1 · Desbaste con magnesita: cargue los primeros husillos con magnesita del 24# al 320# y elimine marcas de disco y calibrado con granulometrías progresivas. 2 · Pulido fino con sintético: continúe de 400# a 2000# en sintético, borrando en cada paso el rayado previo. 3 · Brillo final con ácido oxálico: remate con bloques 5 Extra o 10 Extra para el brillo químico. 4 · Verifique y programe: controle el brillo y planifique la rotación de bloques por husillo según el consumo medido.

01

Ligante de magnesita para las fases de desbaste

La magnesita es el material de desbaste y pulido más tradicional para granito duro, y el ligante se sigue utilizando ampliamente porque las técnicas operativas están muy consolidadas: los operarios conocen a la perfección su rendimiento en 24# a 320# sobre piedra dura. Mantiene una alta participación en el volumen del desbaste porque el coste por volumen removido sigue bajo.

02

Secuencia de magnesita en nueve etapas

Los pasos 24#, 36#, 46#, 60#, 80#, 120#, 180#, 240# y 320# permiten eliminar primero las marcas de sierra y calibrado, y luego cerrar progresivamente el rayado antes de dar paso al sintético. Saltarse pasos de granulometría para ahorrar herramienta deriva después en rayados residuales que el pulido fino no logra cubrir.

03

Ligante sintético para pulido fino

Los pasos sintéticos del 400# al 2000# están formulados para el refinado y no para la remoción: cada paso elimina el rayado anterior y crea la superficie uniforme que lee el brillómetro. Es aquí donde realmente se genera la apariencia final de la losa en una línea tradicional.

04

Pulido final químico con ácido oxálico

Los bloques de ácido oxálico 5 Extra y 10 Extra actúan como auxiliares químicos en los cabezales finales: la fase ácida reacciona con la superficie del granito durante las últimas pasadas para potenciar el brillo final, motivo por el cual la elección entre 5 Extra o 10 Extra se ajusta al brillo objetivo y al color de la piedra.

05

Formato de bloque Frankfurt unificado

Las tres familias emplean el mismo formato de bloque Frankfurt, por lo que el sistema de sujeción, adaptador y configuración de la máquina no varían desde el primer cabezal de desbaste hasta el último de ácido oxálico. El operador cambia de familia y granulometría, no de hardware, lo que reduce al mínimo los tiempos de cambio en líneas automáticas multícabezal.

06

Estructura de costes del programa de línea

El programa sitúa la magnesita —barata y de rápido desgaste— donde es clave la remoción, y el sintético —de coste superior— solo donde importa el refinado. Las fábricas que procesan granito duro en volumen emplean esta separación para mantener bajo el coste por metro cuadrado, en lugar de pagar precios de resina en cada cabezal de desbaste.

Programa magnesita + sintético vs. pulido integral con resina

Comparativa de coste frente a vida útil para el pulido en línea de granito duro: el programa tradicional con magnesita minimiza el coste por metro cuadrado, mientras que un programa todo resina intercambia mayor precio unitario por una mayor durabilidad de herramienta.

Programa magnesita + sintético vs. pulido integral con resina
Programa de pulido totalmente con resinaVSPrograma magnesita + sintético
Resina en cada cabezal de pulido, mayor precio unitarioMaterial de cada fase de desbaste✓ Bloques de magnesita, el material de desbaste tradicional y de bajo coste
Mayor vida útil por bloque, corte más lento en las fases gruesasComportamiento en granito duro✓ Comportamiento de corte maduro en granito duro, técnica operativa ampliamente conocida
Toda la familia de resinas continúa hasta el pulido finalPulido fino✓ Sintético 400#–2000# para obtener un pulido fino y uniforme
Acabado brillante con resinaBrillo final✓ Pulido químico final con ácido oxálico 5 Extra / 10 Extra
Menos cambios gracias a la mayor vida útil del bloqueFrecuencia de cambio de herramienta✓ Cambios más frecuentes en los cabezales de pulido, compensados por el bajo coste de cada bloque
Mayor gasto en abrasivo, menor mano de obra para cambiosEstructura de costes✓ Menor coste por metro cuadrado pulido sobre granito duro
Enfocado a quienes minimizan cambios de cabezal y variedad de inventarioIdeal para✓ Pulido tradicional en línea de volumen sobre granito duro de forma rentable

Nota: las configuraciones varían según la marca y el modelo; el rendimiento real depende de la máquina, el material y las condiciones de trabajo específicas.

El fabricante detrás del programa abrasivo DINOSAW

Dinosaw Machine es fabricante de maquinaria CNC para procesamiento de piedra, especializada en máquinas de sierra de hilo diamantado y equipos CNC para corte de piedra. Con más de 20 años de experiencia en I+D y fabricación, Dinosaw colabora en la redacción de normas sectoriales como la T/CMES 41001-2025 sobre máquinas CNC de sierra de hilo, posee más de 100 patentes técnicas y suministra equipos y soporte técnico a clientes en más de 120 países y regiones. Sus sistemas de fabricación y gestión cuentan con certificaciones ISO 9001, ISO 14001 e ISO 45001, junto con maquinaria conforme a CE para mercados internacionales.

Taller de fabricación de maquinaria CNC para piedra de Dinosaw Machine
I+D y Fabricación de Dinosaw MachineIngeniería mecánica · Desarrollo de control CNC · Montaje · Pruebas · Puesta en marcha · Entrega global
Redacción de normas sectoriales

Dinosaw Machine participa en la elaboración de normas para maquinaria de piedra, incluyendo la T/CMES 41001-2025 para máquinas CNC de sierra de hilo, así como estándares para sierras multihilos, sierras combinadas y equipos de corte puente de cinco ejes. Esta labor refleja la implicación sostenida de la empresa en diseño, fabricación, pruebas y control de calidad de maquinaria.

20+Años de experiencia en I+D y fabricación de maquinaria para piedra
100+Patentes técnicas — Estructuras mecánicas, control CNC, sistemas de corte y tecnologías para procesamiento de piedra
120+Países y regiones atendidos — Equipos, instalación y soporte técnico internacional

Certificación CE y sistemas de gestión ISO

CE: Maquinaria para corte de piedra evaluada conforme a la Directiva de Máquinas 2006/42/CE y normas EN pertinentes.
ISO: Sistemas de gestión certificados bajo ISO 9001, ISO 14001 e ISO 45001.

Selección de programa y soporte de suministro

DINOSAW ofrece asesoría en selección de programas, confirmación de la secuencia de granos, planificación de consumo y coordinación de reposiciones para cada suministro de abrasivos tipo Frankfurt.

Secuencia de granulometría24#–320# + 400#–2000# + 5/10 Extra

La secuencia en tres etapas se ajusta a la dureza de su piedra y el brillo objetivo, personalizados según cada línea.

Compatibilidad de cabezalesFormato de bloque Frankfurt

Confirme la sujeción Frankfurt y el adaptador en su pulidora automática antes del primer pedido.

Planificación de suministrosRecompra según consumo

Comparta los datos mensuales de salida y consumo de losas para que Dinosaw Machine planifique los cupos de producción y embalaje para su programa.

01 · Pre-envío y entregaConfiguración de máquinas, embalaje y requisitos logísticos verificados antes del despacho, con inspección en fábrica y control documental.
02 · Instalación y puesta en marchaRevisión de servicios e infraestructura, posicionamiento de máquina, arranque y aceptación en planta.
03 · Formación de operariosCapacitación práctica sobre el funcionamiento rutinario CNC y comprobaciones diarias de discos, husillos, refrigeración y lubricación.
04 · Soporte posventaAsistencia técnica remota, soporte de mantenimiento y coordinación de repuestos durante toda la vida útil del equipo.

FAQ sobre selección y operación de abrasivos Frankfurt de magnesita y sintéticos

Respuestas a las principales consultas de compra sobre el programa tradicional de magnesita: cómo elegirlo frente a opciones metálicas y de resina, cómo funciona la secuencia de granulometría y qué datos enviar antes de pedir.

Elija el programa magnesita + sintético cuando pula granito duro en gran volumen y sea el coste por metro cuadrado lo que decida la compra. Los bloques de magnesita son económicos y de desgaste rápido, justamente la combinación adecuada en el desbaste, donde lo importante es remover material, no la vida útil de la herramienta. Considere otras opciones en estos casos: necesita un Frankfurt metálico sinterizado que mantenga la forma sin perder grano para remociones agresivas en piedra muy dura; necesita un Frankfurt de resina de larga duración para fases finas donde los cambios de herramienta sí encarecen el proceso; o utiliza cabezales tipo Fickert, donde la resina cubre losas anchas eficientemente y el Frankfurt no encaja. Regla general: línea tradicional de magnesita para volumen y coste eficiente en granito duro; metálico para remoción intensa; resina para pulido fino de larga duración; Fickert para máquinas de ancho especial. Si su línea ya funciona solo con resina y el gasto es bajo, no hay motivo para cambiar — este programa aporta valor precisamente donde el consumo en desbaste es alto y los márgenes ajustados.

El programa asigna a cada familia de abrasivos una fase de trabajo, en secuencia. La primera etapa corresponde al desbaste con magnesita: los primeros husillos llevan granos del 24# al 320# en pasos progresivos, eliminando marcas de corte y calibración y cerrando gradualmente el patrón de rayado. El operador inicia con grano grueso y solo avanza al siguiente una vez que el rayado previo ha desaparecido, ya que cualquier paso omitido reaparecerá más adelante en forma de rayas que el pulido fino no puede disimular. La segunda fase es el pulido fino con sintético: los husillos utilizan del 400# al 2000#, eliminando en cada paso el rayado anterior hasta que la superficie sea lo bastante homogénea para tomar lectura de brillo. La tercera es el pulido final con bloques de ácido oxálico en grados 5 Extra o 10 Extra, actuando como auxiliar químico: en los últimos pases, la fase ácida trabaja la superficie del granito para extraer el brillo definitivo. Puntos de control prácticos: verificar el brillo en la primera losa de cada cambio de grano, mantener el flujo de agua estable en todos los husillos y registrar el consumo por cabeza, de modo que las reposiciones sigan el programa y no estimaciones subjetivas.

Rara vez se requieren los dieciséis pasos; la secuencia se ajusta al tipo de piedra y el brillo objetivo. En granito duro, una línea habitual emplea de cuatro a seis pasos de magnesita dentro del rango 24#, 36#, 46#, 60#, 80#, 120#, 180#, 240# y 320# — empezando cerca de 24#–46# si las marcas de disco son profundas, o en 80#–120# cuando las losas llegan bien calibradas — y luego de tres a cinco pasos sintéticos en el rango 400#, 600#, 800#, 1000#, 1200#, 1500# y 2000#, finalizando con 5 Extra o 10 Extra de ácido oxálico. Criterios para ajustar: Los granitos más duros y abrasivos consumen el bloque más rápido y suele justificarse mayor número de pasos de magnesita y saltos menores de grano; las piedras más blandas permiten saltar granulometrías y entrar antes en sintético. Los granitos oscuros que buscan efecto espejo tienden a agotar el intervalo sintético hasta 1500#–2000#, mientras que losas comerciales suelen detenerse en 1200#–1500#. Verificar antes de fijar la secuencia: planitud de la losa entrante, especificación de brillo objetivo, número de husillos de la máquina y estado del agua, ya que el comportamiento del lodo influye en el corte efectivo en cada paso.

Envíe primero estos cinco datos: tipo de piedra, modelo de máquina y número de husillos, secuencia actual de granulometrías, superficie pulida mensual y brillo objetivo. El tipo de piedra o una foto de muestra determina el reparto magnesita/sintético y el número de pasos. El modelo de máquina y el alojamiento Frankfurt confirman compatibilidad con el formato y cuántos husillos hay disponibles en cada fase. Su secuencia actual de grano, o una foto de los bloques que utiliza actualmente, permite a Dinosaw Machine adaptar su programa actual al rango magnesita 24#–320#, sintético 400#–2000# y ácido oxálico 5/10 Extra sin rediseño integral. La superficie pulida mensual se traduce directamente en cantidades por grano para el pedido inicial y la reposición futura. El brillo objetivo condiciona si el sintético se detiene en 1200# o llega a 2000#, y la recomendación del ácido oxálico 5 Extra u 10 Extra. También es útil: país de destino para embalaje y logística, fotos de losas pulidas mostrando defectos actuales y registros de consumo si los lleva — con estos datos, la cotización incluirá una tabla completa de consumo por husillo y no solo precios unitarios.

Porque en las fases de desbaste, el bloque económico y de desgaste rápido suele resultar la opción más eficiente. La magnesita es el abrasivo tradicional para el desbaste y pulido de granito; la experiencia operativa con ella está consolidada, cada operario de línea conoce su comportamiento en cada grano y sigue ocupando un alto porcentaje y volumen en el pulido de granitos duros por una razón estructural: la tarea de eliminación consume abrasivo a gran velocidad, así que pagar por una resina de larga vida en el desbaste supone invertir en durabilidad que se pierde de inmediato. El programa tradicional resuelve esto dividiendo funciones: la magnesita realiza el desbaste del 24# al 320#, donde prima el costo por volumen eliminado; el sintético ejecuta el pulido fino del 400# al 2000#, donde manda la calidad superficial; y el ácido oxálico remata el brillo final químico. Las herramientas de resina y metal conservan su función — el metal para desbaste agresivo y formas estables, la resina para pulido fino prolongado — pero una fábrica que pule granito duro en volumen gasta considerablemente menos por metro cuadrado con el programa de magnesita en las cabezas de desbaste, aceptando el mayor recambio de bloque como contraparte.

Contactar con Dinosaw

Consultar precios y programas de granos para abrasivos Frankfurt de magnesita y sintéticos

¿Está buscando máquinas de corte o soluciones específicas para procesar materiales duros y frágiles?

¿Enfrenta desafíos en extracción de piedra, corte de encimeras, corte de hormigón y tuberías submarinas, limpieza de óxido y esmerilado de acero inoxidable, corte de láminas ultrafinas, procesamiento de ágata y gemas, corte de grafito, o incluso en demolición de edificaciones?

Envíe su consulta y recibirá respuesta en menos de 12 horas con opciones totalmente adaptadas.

¿Prefiere correo electrónico?

También puede contactarnos en

gma@dinosawmachine.com
Abrasivos Frankfurt de magnesita y sintéticos para pulido de granito duro

¿Con qué materiales va a trabajar? *

¿Su nombre / nombre de empresa? *

¿Teléfono / Correo electrónico? *

+86

¿Qué requisitos específicos tiene?

Obtenga una solución sencilla

Chat en línea
Sra. Lizzy

Hola, le atiende Lizzy de Dinosaw (No soy un robot). ¿Qué máquina (modelo) necesita? Escríbanos ahora por WhatsApp

Chatear por WhatsApp
Contactar

Hola 👋 ¿En qué podemos ayudarle?