

Alféizares y cornisas de ventana
Los alféizares y cornisas de ventana atraviesan la estación de perfilado: la sección parametrizada se corta con discos estándar y los encargos repetidos recuperan el programa guardado.


Horario de atención:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
Materiales compatibles
Mármol, granito, caliza, travertino, arenisca, bordillo, cuarzo y piedra arquitectónica
Certificaciones y acreditaciones
Certificación CE · ISO 9001:2015 · Participante en redacción de normas sectoriales · Más de 120 países y regiones atendidos
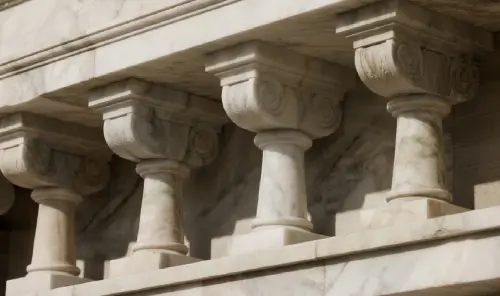
Producción de molduras lineales: alféizares de ventana, jambas de puerta, zócalos, remates, perfiles para bordillos y líneas arquitectónicas.
Los alféizares y cornisas de ventana atraviesan la estación de perfilado: la sección parametrizada se corta con discos estándar y los encargos repetidos recuperan el programa guardado.
Jambas, zócalos y molduras interiores se perfilan por entrada de parámetros o importación DXF — una nueva sección equivale a un cambio de archivo, no a rehacer la plantilla.
Perfiles para bordillos y encintados se cortan en corridas continuas con configuración de puente, logrando una base más plana y minimizando el repaso manual tras el corte.
Remates, cornisas y narices de peldaño con ranurado antideslizante se perfilan a ±0,05 mm, listos para acabado de canto sin necesidad de reprofilado.
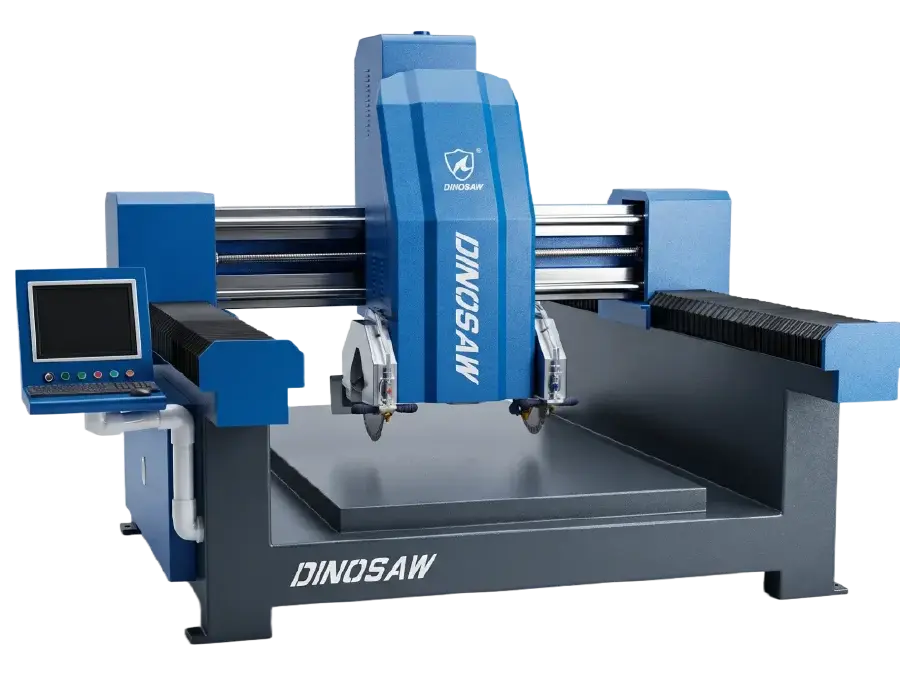
La moldeadora de piedra SKFX, impulsada por parámetros, convierte dimensiones de perfiles en trayectorias de corte automáticas: el operario introduce longitud X, altura Z y radio R, el sistema calcula la compensación del disco y previsualiza la forma en 3D; discos estándar cortan la moldura — sin programación CNC, ni herramientas perfiladas dedicadas.
El accionamiento servocompleto mantiene geometrías de molduras complejas dentro de ±0,05 mm en producción repetida — cinco veces más precisa que el estándar industrial (±0,25 mm).
El operario introduce segmentos, longitudes X/Z y radios R; el software genera la trayectoria automáticamente — operarios convencionales crean perfiles nuevos sin especialista en CAD/CAM.
Se emplean discos estándar en lugar de herramientas perfiladas para lineados decorativos cambiantes, reduciendo el coste de utillaje en más del 50 %.
Se adapta la masa del bastidor y la potencia del husillo al volumen de producción, dureza del material y anchura del perfil — desde talleres compactos de media producción hasta turnos de doble viga en régimen continuo.
Materiales compatibles: Mármol, granito, caliza, travertino, arenisca, bordillo, cuarzo técnico y piedra arquitectónica.
Productos habituales: Marcos y rodapiés, alféizares de ventana, peldaños, remates, cornisas, perfiles para bordillo, componentes de columna romana y cantos curvos para encimeras.
La productividad real varía en función de la complejidad del perfil, dureza de la piedra y turnos de trabajo.
Las tres configuraciones SKFX cubren toda la gama productiva: el modelo integrado SKFX-1630/1635/1835 (3200 × 4900 × 2200 mm, 3,5 t, 15 kW, separación de discos fija de 850 mm) para talleres polivalentes de volumen medio; el puente monoviga SKFX-3300 (7 t, 18,5 kW) para series monotarea ininterrumpidas; y el doble puente SKFX-3500 (8 t, 22 kW, plataforma de 2500 × 3300 mm, separación de discos personalizable hasta 1200 mm) para operación continua en materiales duros. Todas procesan piedra de 100–1000 mm de espesor con precisión de ±0,05 mm y control CNC Wecon/G-code.
| Especificación | SKFX-1630/1635/1835 Integrado | Puente de viga única SKFX-3300 | Puente de doble viga SKFX-3500 |
| Dimensiones de la máquina (mm) | 3200×4900×2200 | 3550×4850 (alta personalización) | 4500×4900 (alta personalización) |
| Tamaño de plataforma (mm) | 1800×3200 (personalizable) | — | 2500×3300 |
| Recorridos de la máquina (mm) | 1100×3300×350 | 1200×3300×420 | 1200×3300×420 |
| Espesor de piedra (mm) | 100–1000 (alimentación personalizable) | ||
| Potencia del husillo (kW) | 15 | 18,5 | 22 |
| Distancia entre discos (mm) | 850 | 850 | 1200 (personalizable) |
| Diámetro de disco (mm) | 300–600 | 300–600 | 500–800 |
| Sistema de control / comando | Wecon CNC · G code · AC 380V/50Hz · Precisión de mecanizado ±0,05 mm | ||
| Peso de máquina (t) | 3,5 | 7 | 8 |
Cuatro pilares de ingeniería respaldan la plataforma de moldeado guiado por parámetros. Los puntos numerados en el esquema de la máquina corresponden a los sistemas descritos a continuación.
Una producción de molduras se ejecuta en cuatro pasos: introducir los parámetros del perfil (X / Z / R) o importar una sección DXF, comprobar el previsualizado 3D y la compensación de herramienta, ejecutar el ciclo de corte servo-trazado y comprobar la base y el perfil con plantilla — un nuevo perfil solo requiere un cambio de parámetros, no de útil.
En vez de dibujar cada perfil en CAM, el operario introduce dimensiones de tramos — longitud X, altura Z y radio R — y el sistema reconstruye la sección. Las secciones personalizadas llegan como importación DXF, así cada línea estándar o perfil a medida pasa directamente a producción.
El control calcula automáticamente la compensación y pasadas del disco desde la geometría del perfil, eliminando la compensación manual que habitualmente requiere personal experimentado en CAD/CAM.
El perfil generado y la trayectoria compensada se previsualizan en 3D antes del mecanizado, permitiendo al operario verificar la geometría en pantalla antes de que el disco entre en contacto con la piedra — los errores se detectan en la vista previa, no en la pieza.
Molduras complejas se cortan con discos diamantados estándar en vez de cabezales de forma dedicados por perfil, lo que reduce más de un 50 % el coste de utillaje y hace rentables los pedidos pequeños a medida.
El servomovimiento integral, guías lineales y transmisión protegida bajo aceite mantienen el perfil programado estable incluso en series largas — piñonajes helicoidales, columnas macizas cromadas de 80 mm y fuelles tipo acordeón blindan el sistema de movimiento frente al polvo de piedra.
La estructura de corte de segunda generación deja mucho más plana la base tras el corte, eliminando el desbaste manual y corrección de base exigidos por los antiguos plantilleros; la moldura terminada solo requiere pulido ligero en vez de repaso.
Comparativa de procesos para fábricas que producen perfiles lineales arquitectónicos.
Dinosaw Machine es fabricante de maquinaria CNC para procesamiento de piedra, especializada en máquinas de sierra de hilo diamantado y equipos CNC para corte de piedra. Con más de 20 años de experiencia en I+D y fabricación, Dinosaw colabora en la redacción de normas sectoriales como la T/CMES 41001-2025 sobre máquinas CNC de sierra de hilo, posee más de 100 patentes técnicas y suministra equipos y soporte técnico a clientes en más de 120 países y regiones. Sus sistemas de fabricación y gestión cuentan con certificaciones ISO 9001, ISO 14001 e ISO 45001, junto con maquinaria conforme a CE para mercados internacionales.

DINOSAW proporciona asistencia para la puesta en marcha, formación de operadores, diagnóstico remoto y gestión de repuestos en cada máquina.
Instalación integrada o en puente; doble viga para plataformas anchas.
La potencia se selecciona según la dureza de material en la fase de pedido.
Refrigeración de disco y evacuación de lodos.
Respuestas sobre programación por parámetros, economía de disco estándar, configuración de bastidor y datos requeridos para una propuesta SKFX.
No — ese es el núcleo de la serie SKFX. Las líneas arquitectónicas estándar se generan introduciendo parámetros: el operario ingresa dimensiones de tramo — longitud X, altura Z, radio R — y el sistema crea la sección transversal, calcula la compensación del disco y previsualiza el resultado en 3D. Un operario común aprende este flujo rápidamente y sin formación en CAD/CAM. Si su diseño personalizado ya existe como dibujo, la segunda vía de entrada es la importación DXF: el archivo se convierte directamente en el programa de corte. Así, la máquina sirve ambos modos — entrada de parámetros para producción estándar rápida, DXF para perfiles a medida — sin requerir un programador especializado en plantilla.
Porque el control compensa la trayectoria del disco automáticamente. Una herramienta perfilada corta solo una sección fija y debe producirse para cada moldura — inversión alta, sustitución lenta y problema de almacenamiento en talleres con múltiples perfiles. El SKFX, por el contrario, traza el perfil con un disco diamantado estándar en múltiples pasadas compensadas: el software calcula la trayectoria a partir de la geometría, así una sola familia de discos abarca cualquier modelo de moldura. De ahí surge el ahorro superior al 50 % en costes de utillaje, y también cambia la dinámica de las cotizaciones — los pedidos personalizados pequeños resultan rentables porque no se necesita invertir en herramientas antes de aceptar el pedido.
La masa del bastidor y la potencia del husillo se ajustan al trabajo requerido. El SKFX-1835 integrado viga única (15 kW, 3,5 t) es ideal para talleres medianos esencialmente de mármol, con cambios frecuentes de perfil — instalación compacta y la conmutación de parámetros más ágil. El puente viga única SKFX-3500 (18,5 kW, 7 t) se adapta a granito de media dureza y molduras de más de 10 metros por lote — la estructura adicional amortigua vibraciones en tiradas largas. El puente doble viga (22 kW, 8 t) está pensado para granito, basalto, hormigón armado y perfiles de hasta 1200 mm, así como operativas 24 h — el chasis doble y la separación de discos personalizable cubren los trabajos más anchos y de mayor exigencia. La complejidad del perfil no interviene en la elección: los tres modelos mantienen ±0,05 mm en cualquier sección transversal.
Cualquier perfil lineal con sección repetitiva: jambas y zócalos, alféizares de ventana y cornisas, narices de peldaño, remates y cornisas, perfiles de bordillo, canaladuras de columna romana y cantos curvos de encimeras. La complejidad —desde un simple toro a un óvalo de 12 pasos— se gestiona por introducción de parámetros o DXF, siempre a ±0,05 mm de precisión. Si el producto es un elemento arquitectónico lineal con sección definida, le corresponde estar en esta máquina; piezas rotativas como balaustres requieren un torno para piedra y relieves superficiales van al grabador.
Contactar con Dinosaw
Analice la configuración y aplicación SKFX¿Está buscando máquinas de corte o soluciones específicas para procesar materiales duros y frágiles?
¿Enfrenta desafíos en extracción de piedra, corte de encimeras, corte de hormigón y tuberías submarinas, limpieza de óxido y esmerilado de acero inoxidable, corte de láminas ultrafinas, procesamiento de ágata y gemas, corte de grafito, o incluso en demolición de edificaciones?
Envíe su consulta y recibirá respuesta en menos de 12 horas con opciones totalmente adaptadas.






¿Con qué materiales va a trabajar? *
¿Su nombre / nombre de empresa? *
¿Teléfono / Correo electrónico? *
¿Qué requisitos específicos tiene?
Guías de selección y equipos relacionados para moldeado lineal, alféizares y corte de perfiles.
Descubre la máquina de perfilado de piedra adecuada para tu fábrica. Nuestra guía 2025 compara perfiladoras CNC, de cantos y 3D para aplicaciones en granito, mármol e incluso vidrio.

Estudio de caso de perfilado de balaustres y molduras de granito utilizando máquina integrada de hilo diamantado CNC para piedra, mostrando precisión estable en el conformado de barandillas arquitectónicas y perfiles decorativos de piedra.

¿Cansado de las encimeras de bajo margen? Descubre cómo un torno de piedra CNC transforma tu taller. Crea elementos arquitectónicos de alta rentabilidad como columnas y balaustres.
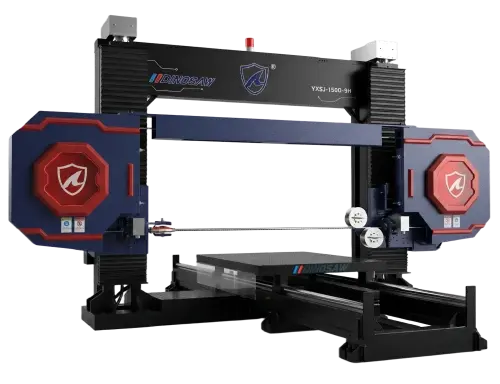
El modelo SKFX perfila secciones lineales, mientras que el torno LGFX produce piezas rotativas; la selección de máquina para cada cotización de piedra moldeada depende del límite geométrico.
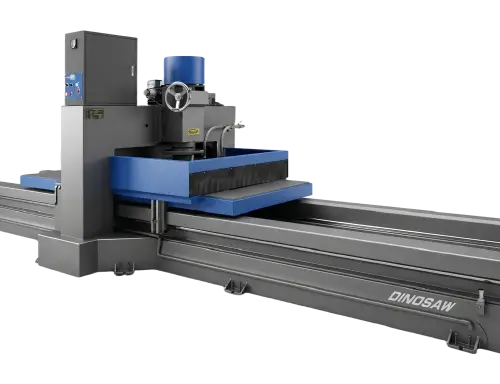
El detalle superficial, letras y relieve en elementos moldeados se terminan con la máquina grabadora ZDDK; el SKFX realiza la sección, la grabadora define el frente.
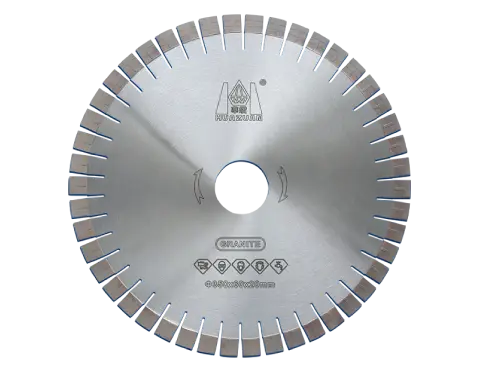
La economía de moldurado SKFX depende de discos estándar en vez de cabezales de forma; el programa de discos para granito es el nivel principal de utillaje en la cotización.
 Español
Obtenga una solución sencilla
Chat en línea
Hola, le atiende Lizzy de Dinosaw (No soy un robot). ¿Qué máquina (modelo) necesita? Escríbanos ahora por WhatsApp
Hola 👋 ¿En qué podemos ayudarle?


 English
 中文
 Italian
 Türkçe
 Português
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어
