

Appuis de fenêtre et bandeaux
Appuis de fenêtre et bandeaux passent au poste de façonnage linéaire : la section paramétrée est usinée par lames standards ; chaque nouvelle commande rappelle le programme mémorisé.


Heures d'ouverture:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
Matériaux compatibles
Marbre, granit, calcaire, travertin, grès, bordure, quartz et pierre architecturale
Certifications et agréments
Certifié CE · ISO 9001:2015 · Rédacteur de normes industrielles · Plus de 120 pays et régions desservis
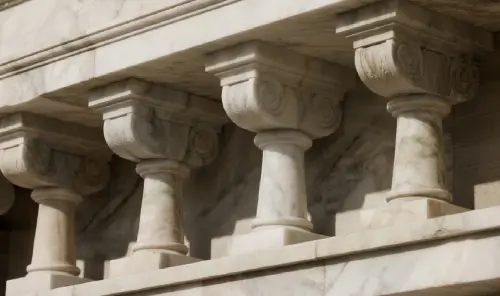
Production de moulures linéaires : appuis de fenêtre, entourages de portes, plinthes, couvre-murs, profils de bordures et lignes architecturales.
Appuis de fenêtre et bandeaux passent au poste de façonnage linéaire : la section paramétrée est usinée par lames standards ; chaque nouvelle commande rappelle le programme mémorisé.
Surbaissés de porte, plinthes et moulures intérieures se profilent en saisie paramétrique ou par importation DXF — un nouveau profil implique un simple changement de fichier, sans gabarit dédié.
Les profils de bordure et de trottoir sont usinés en série continue sur les versions à pont, la base plus plane nécessitant moins de correction manuelle après découpe.
Couvre-murs, corniches et nez de marches à rainures antidérapantes sont profilés à ±0,05 mm, prêts pour la finition de chants sans reprise secondaire.
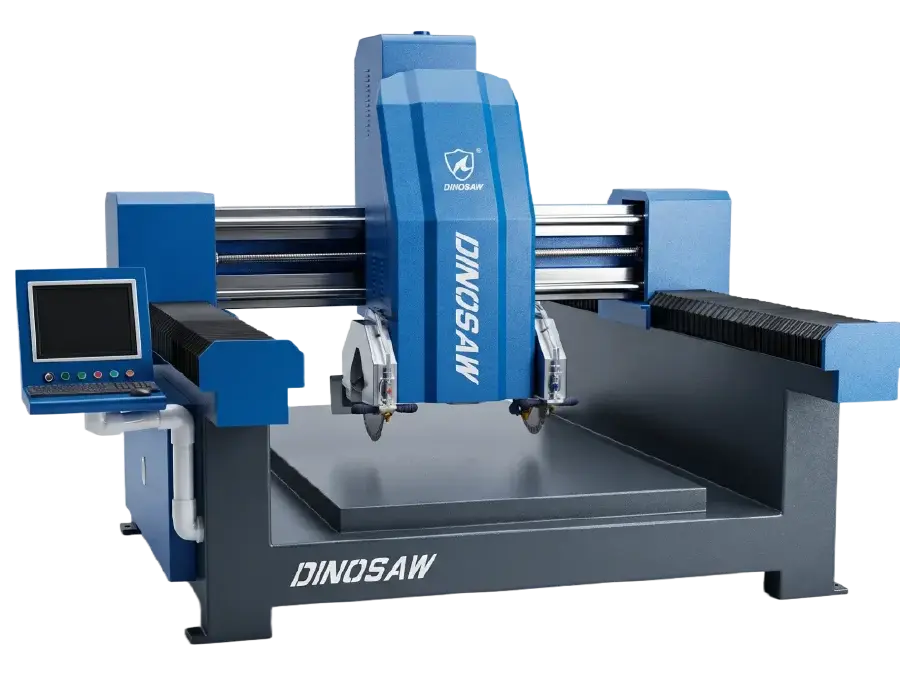
La machine de moulurage paramétrique SKFX convertit les dimensions de profil en trajectoires de découpe automatiques : vous saisissez la longueur X, la hauteur Z et le rayon R, le système calcule la compensation de lame et visualise la forme en 3D ; les lames standards usinent la moulure — aucun codage CNC, aucun outil de forme dédié.
La motorisation intégrale maintient les sections de moulures complexes dans une tolérance de ±0,05 mm sur la production répétée — cinq fois supérieure au standard industriel de ±0,25 mm.
Vous saisissez les segments de ligne, cotes X/Z et rayons R ; le logiciel génère automatiquement la trajectoire d’outil — un opérateur standard conçoit de nouveaux profils sans spécialiste CAO/FAO.
Les lames standards remplacent les fraises de profil dédiées pour chaque variation de ligne décorative, réduisant les coûts d’outillage de plus de 50 %.
Adaptez la masse du bâti et la puissance de la broche au volume de production, à la dureté de la pierre et à la largeur du profil — du petit atelier polyvalent au service intensif 24h sur double-poutre.
Matériaux applicables : Marbre, granit, calcaire, travertin, grès, bordure, quartz reconstitué et pierre architecturale.
Produits typiques : Encadrements de porte et plinthes, appuis de fenêtre, nez de marche, couvertine, corniches, profils de bordure, composants de colonne romaine et chants arrondis de plans de travail.
La production réelle varie selon la complexité du profil, la dureté de la pierre et le rythme de travail.
Trois configurations SKFX couvrent toute la gamme : SKFX-1630/1635/1835 intégré (3200 × 4900 × 2200 mm, 3,5 t, 15 kW, entraxe de lame fixe 850 mm) pour ateliers polyvalents à volume moyen ; pont mono-poutre SKFX-3300 (7 t, 18,5 kW) pour profils uniques en continu ; et pont double-poutre SKFX-3500 (8 t, 22 kW, plateforme 2500 × 3300 mm, entraxe de lame configurable à 1200 mm) pour service intensif 24h sur pierre dure. Tous coupent une épaisseur de pierre de 100 à 1000 mm à ±0,05 mm avec commande Wecon CNC / G-code.
| Spécification | Intégré SKFX-1630/1635/1835 | Pont mono-poutre SKFX-3300 | Pont bi-poutre SKFX-3500 |
| Dimensions machine (mm) | 3200×4900×2200 | 3550×4850 (hautement personnalisable) | 4500×4900 (hautement personnalisable) |
| Dimensions plateforme (mm) | 1800×3200 (personnalisable) | — | 2500×3300 |
| Course machine (mm) | 1100×3300×350 | 1200×3300×420 | 1200×3300×420 |
| Épaisseur pierre (mm) | 100–1000 (alimentation adaptable) | ||
| Puissance broche (kW) | 15 | 18,5 | 22 |
| Espacement lames (mm) | 850 | 850 | 1200 (personnalisable) |
| Diamètre lames (mm) | 300–600 | 300–600 | 500–800 |
| Système de commande / Instructions d’exécution | Wecon CNC · Code G · AC 380V/50Hz · Précision d’usinage ±0,05 mm | ||
| Poids machine (t) | 3,5 | 7 | 8 |
Quatre choix d’ingénierie à l’origine de la plateforme de profilage pilotée par paramètres. Les points numérotés sur le schéma machine correspondent aux systèmes décrits ci-dessous.
Une opération de moulure suit quatre étapes : saisissez les paramètres de profil (X / Z / R) ou importez une section DXF, vérifiez l’aperçu 3D et la compensation d’outil, lancez le cycle de coupe suivi par servo, puis contrôlez la base et le profil avec un gabarit — un nouveau profil est un changement de paramètre, non un nouvel outil.
Plutôt que de dessiner chaque profil en FAO, vous saisissez les dimensions du segment — longueur X, hauteur Z, rayon R — et le système génère automatiquement la section. Vos sections personnalisées arrivent par importation CAO en format DXF, offrant ainsi une voie directe du standard comme du spécifique vers la production.
Le poste de commande calcule directement la compensation de lame et les passes de coupe selon la géométrie du profil, supprimant le décalage outil manuel habituellement réservé à un opérateur expert CAO/FAO.
Le profil généré et la trajectoire compensée sont visualisés en 3D avant usinage, vous permettant de valider la forme à l’écran avant l’engagement de la lame dans la pierre — les erreurs sont détectées en simulation, pas sur la pièce.
Les moulures complexes sont réalisées avec des lames diamantées standard, évitant l’emploi d’une fraise dédiée par profil, ce qui réduit la facture d’outillage de plus de 50 % et rend rentables l’acceptation de petites commandes sur mesure.
Le mouvement intégral, guidages linéaires et transmission étanche à bain d’huile assurent la stabilité du profil tout au long des longues séries — crémaillères hélicoïdales, colonnes guides pleines chromées 80 mm et soufflets à lamelles protègent le système d’entraînement en ambiance poussiéreuse.
La structure de coupe de seconde génération livre une base de profil nettement plus plane après usinage, supprimant le lourd dégrossissage et la reprise manuelle nécessaires sur les anciennes machines à gabarit — la moulure n’exige alors qu’un léger ébavurage.
Comparatif de workflow pour usines produisant des profils linéaires architecturaux.
Dinosaw Machine est un fabricant de machines de traitement de la pierre CNC, spécialisé dans les machines à fil diamanté et les équipements de découpe de pierre CNC. Avec plus de 20 ans d’expérience en R&D et en fabrication, Dinosaw Machine contribue à la normalisation industrielle, notamment à la norme T/CMES 41001-2025 pour les machines à fil diamanté CNC, détient plus de 100 brevets techniques et fournit des équipements et un support technique auprès de clients dans plus de 120 pays et régions. Son système de fabrication et de gestion est certifié ISO 9001, ISO 14001 et ISO 45001, et sa gamme de machines est conforme CE pour les marchés internationaux.

Dinosaw Machine assure l’accompagnement à l’installation, la formation opérateur, le diagnostic à distance et la gestion des pièces de rechange pour chaque machine.
Structure intégrée ou sur pont ; bi-poutre pour plateformes maximales.
Classe de puissance choisie selon la dureté du matériau à la commande.
Refroidissement de lame et évacuation des boues.
Réponses sur la programmation paramétrique, le fonctionnement économique à lame standard, les configurations de bâtis et le jeu de données nécessaires à une offre SKFX.
Non — c’est le principe du SKFX. Les lignes architecturales standards se génèrent par saisie paramétrée : vous entrez les dimensions — longueur X, hauteur Z, rayon R — le système génère la section, calcule la compensation de lame et affiche le résultat en 3D. Un opérateur d’atelier apprend très vite ce processus sans formation CAO/FAO. Pour les profils client déjà dessinés, une importation DXF suffit : le fichier devient directement le programme de coupe. Ainsi la machine permet les deux modes — saisie rapide pour le standard, DXF pour le spécifique — sans programmeur dédié.
Parce que la commande compense la trajectoire de coupe automatiquement. Un outil de profil dédié ne sert qu’une section fixe, à refaire à chaque variante de moulure — coûteux, lent à remplacer, stock inadapté pour les ateliers à profils multiples. Le SKFX suit le profil avec une lame diamantée standard en multipassages compensés : le logiciel calcule chaque trajectoire depuis la géométrie, ainsi une même famille de lames convient à tous les profils. L’économie d’outillage de plus de 50 % vient de là, et cela change aussi la politique de devis — une commande spéciale devient rentable car il n’y a pas d’investissement spécifique avant signature.
La robustesse du bâti et la puissance de broche suivent la charge de production. L’intégrée SKFX-1835 (15 kW, 3,5 t) vise les ateliers marbre à moyens volumes, changements fréquents de profils — installation compacte, commutation la plus rapide. Le pont mono-poutre SKFX-3500 (18,5 kW, 7 t) s’adresse au granit, gros profils uniques de plus de 10 m par poste — la structure renforcée amortit les vibrations en longues séries. Le pont bi-poutre (22 kW, 8 t) cible le 3 x 8, le basalte dense, le béton fibré et les profils au-delà de 850 mm — l’entraxe bi-poutre et le passage lame 1200 mm personnalisable couvrent les pièces les plus larges et dures. La complexité du profil n’influence pas ce choix : toutes tiennent le ±0,05 mm sur toute section.
Tout profil linéaire présentant une section répétée sur toute la longueur : entourages de portes et plinthes, appuis de fenêtre et bandeaux, nez de marches, couvre-murs et corniches, profils de bordures, gorges de colonnes romaines, chants courbes de plans de travail. La complexité de section — du simple quart-de-rond à l’ogive en 12 marches — se gère en saisie paramétrique ou importation CAO/DXF, à la même précision ±0,05 mm. Si votre produit est un élément architectural long, droit avec profil défini, il relève de cette machine ; les pièces tournées comme les balustres relèvent d’un tour à pierre, et les reliefs de surface d’une machine de gravure.
Contactez Dinosaw
Discuter de la configuration et de l'application SKFXVotre entreprise recherche-t-elle des machines de découpe ou des solutions de traitement adaptées aux matériaux durs et fragiles ?
Vous faites face à des défis dans l’exploitation de carrières, la découpe de plans de travail, la découpe de béton et de conduites sous-marines, le décapage et le meulage de l’acier inoxydable, la découpe de dalles fines haut de gamme, la découpe d’agate et de pierres précieuses, la découpe de graphite ou la démolition de bâtiments ?
Laissez votre demande ; nous vous répondrons sous 12 heures avec des solutions personnalisées !






Quels matériaux souhaitez-vous usiner ? *
Votre nom / nom de société ? *
Numéro de téléphone / adresse e-mail ? *
Quelles exigences spécifiques avez-vous ?
Guides de sélection et équipements associés pour profilage linéaire, appuis et découpe de profils.
Découvrez la machine à profiler la pierre idéale pour votre usine. Notre guide 2025 compare les profileuses CNC, les machines à bords et les profileuses 3D pour le granit, le marbre et même les applications sur verre.

Étude de cas sur le profilage de balustres et moulures en granit à l'aide d'une Châssis Monofil de profilage CNC intégrée, démontrant une précision de façonnage stable pour les garde-corps architecturaux et les profils décoratifs en pierre.

Marre des marges faibles sur les plans de travail ? Découvrez comment un tour CNC pour pierre transforme votre atelier. Créez des éléments architecturaux à forte valeur ajoutée comme des colonnes et des balustres.
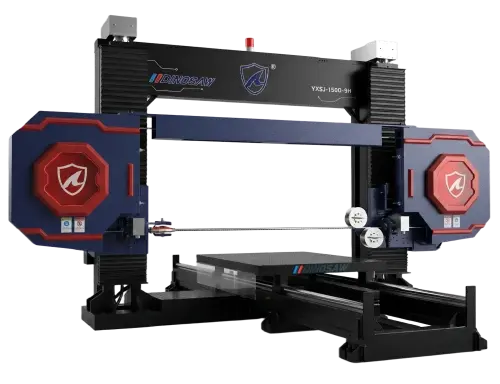
Le SKFX réalise les profils linéaires tandis que le LGFX façonne les pièces rotationnelles — la frontière géométrique qui détermine le choix entre les deux machines pour chaque devis de pierre façonnée.
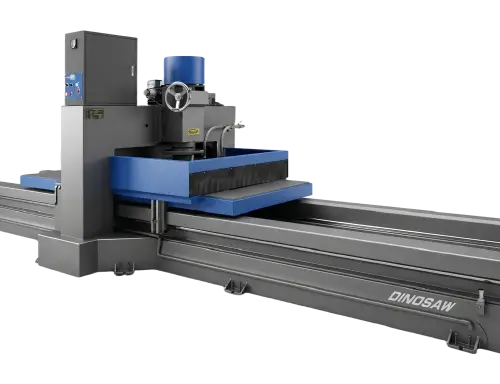
Les détails de surface, lettrages et reliefs sur éléments moulés s’exécutent sur la ZDDK — le SKFX traite la section, la graveuse réalise la face.
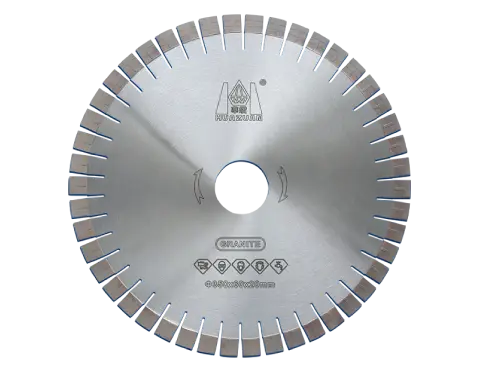
La rentabilité du SKFX en moulurage s'appuie sur des lames standards au lieu de fraises profilées — le programme de lames pour granit constitue le levier d’outillage des devis machines.
 Français
Obtenez une solution simple
Chat en ligne
Bonjour, ici Lizzy de Dinosaw (pas un robot). Quel modèle de machine recherchez-vous ? Veuillez nous contacter sur WhatsApp dès maintenant
Bonjour 👋 Comment pouvons-nous vous aider ?


 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Русский
 한국어
