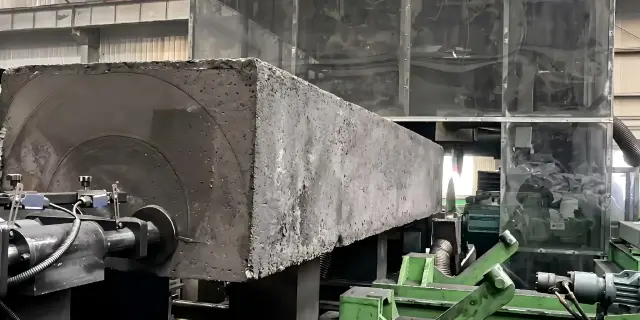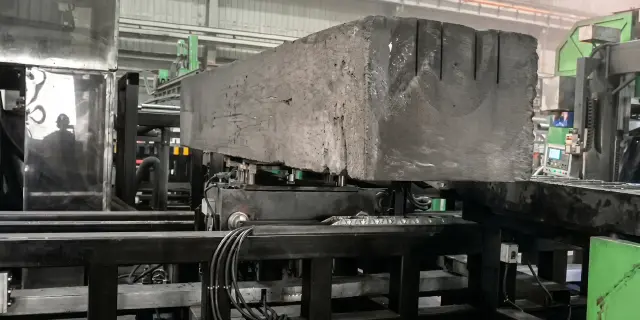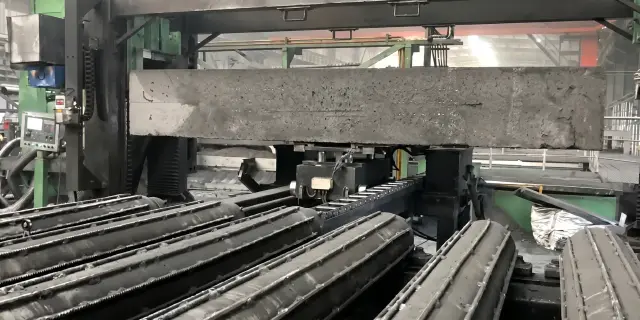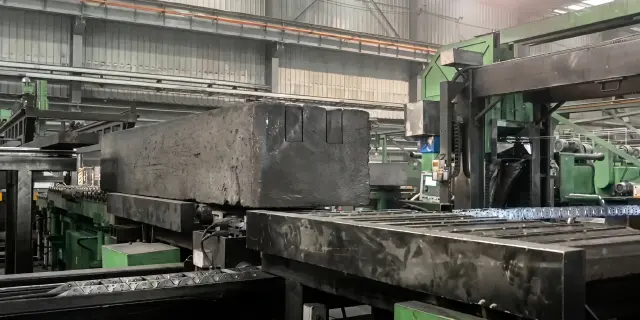
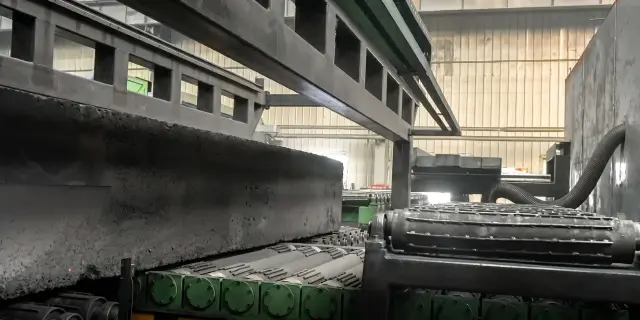
Linea di lavorazione dei blocchi di carbonio catodico

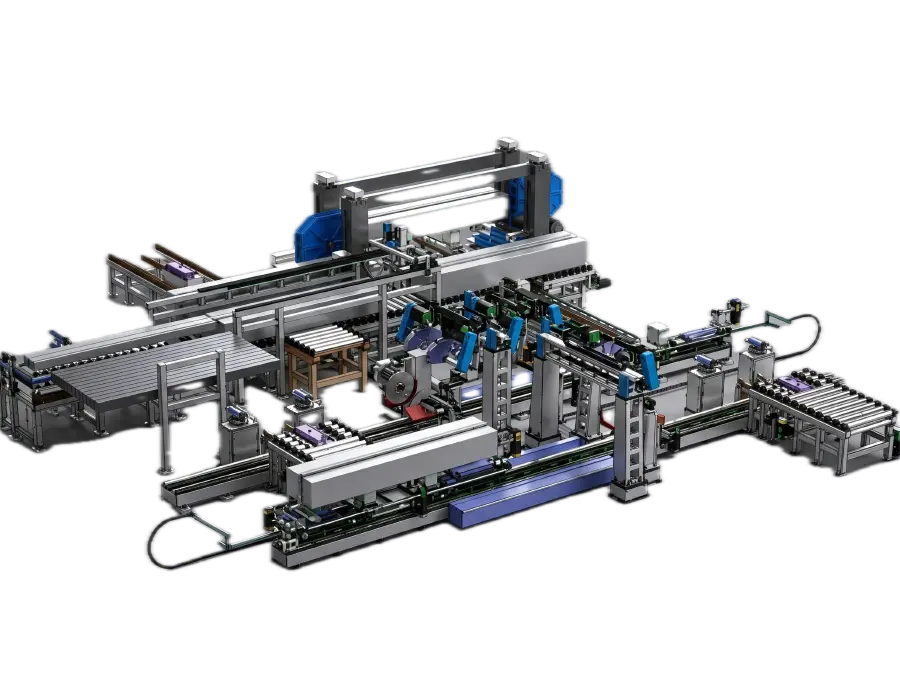
Progettata su misura per rifilatura, fresatura delle scanalature, taglio di rilascio del fondo, separazione degli scarti e integrazione con linee a valle dei blocchi di carbonio catodico. Nel processo di preparazione catodica in fonderie di alluminio, il taglio rappresenta solo la parte visibile. Il vero costo emerge generalmente in seguito, quando la variabilità del blocco grezzo modifica la posizione delle scanalature, il rilascio del ponte inferiore diventa instabile, gli scarti richiedono ancora manipolazione manuale e il trasferimento a valle non corrisponde più al processo successivo. Dinosaw Machine realizza linee di lavorazione dei blocchi di carbonio catodico specifiche per queste condizioni. Questa linea viene configurata in base alle dimensioni del blocco, schema delle scanalature, capacità produttiva prevista, esigenze di controllo della polvere e interfaccia del laboratorio. Comprende misurazione, posizionamento, rifilatura, lavorazione multipla delle scanalature, taglio di rilascio del fondo, rimozione degli scarti e trasferimento in un workflow coordinato, risultando più idonea per nuovi progetti, linee di revamping e ampliamenti rispetto a una segatrice standalone.
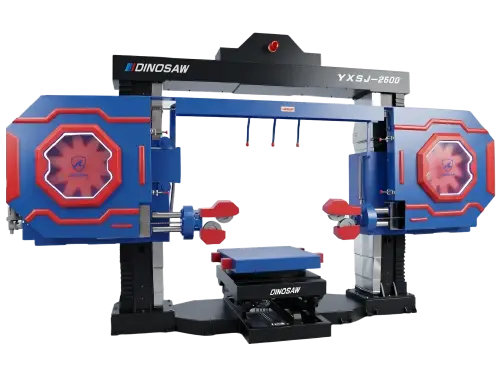
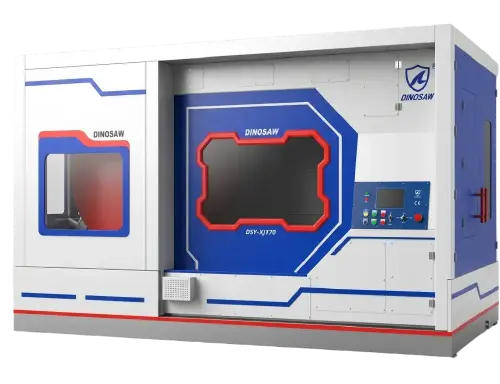
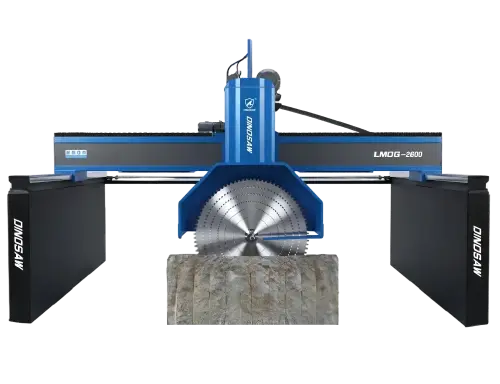
Linea turnkey a 3 stazioniSquadratura a ponte + taglio multilama + lavorazione slot e scanalature a filo
Progettazione su misuraLayout, ingombri e logica scanalature progettati attorno al programma blocchi catodici
Pronta per retrofitIntegra impianti esistenti per carbonio durante la ricostruzione della fonderia

Materiali applicabili

Blocchi catodici in carbonio, blocchi catodici grafitizzati e materiali a base carbonio

Certificazioni e qualifiche

Certificazione CE · ISO 9001:2015 · Partecipazione alla redazione di standard di settore · Oltre 120 paesi e regioni servite

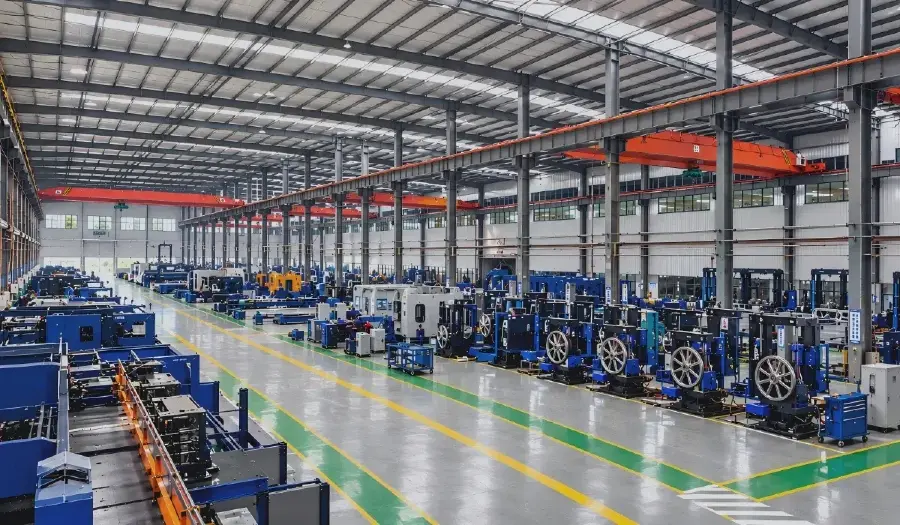
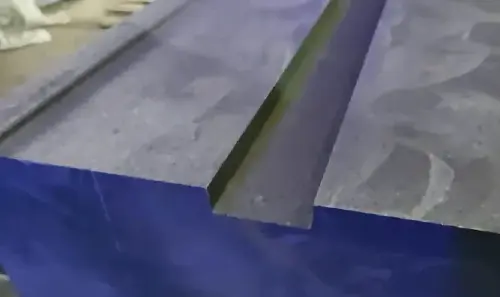
Blocchi catodici grezzi e risultati della lavorazione

Configurata per blocchi di carbonio catodico e pezzi grafitizzati. Questa linea elimina la manipolazione manuale degli scarti e le variazioni di fresatura delle scanalature, producendo blocchi finiti pronti per l’integrazione a valle.

Prestazioni di lavorazione effettive e metriche chiave

La linea di lavorazione dei blocchi di carbonio catodico rappresenta un sistema ingegnerizzato specifico per progetto, non una macchina catalogo: rifilatura con fresa a ponte, taglio multilama e fresatura a filo diamantato sono bilanciati come unico flusso, con contenimento delle polveri e integrazione con l’impianto su misura del workflow di rivestimento dei crogioli.

3 stazioni

Logica di lavorazione combinata

Fresa a ponte per squadratura, stazione multilama per taglio rapido, filo diamantato per scanalature e incisioni strette — a ciascuna geometria è assegnato il metodo di taglio più adatto.

Layout personalizzato

Progettazione su misura per fonderia

La linea viene progettata sulla base delle dimensioni dei blocchi in ingresso, schema delle scanalature e logistica dell’impianto — nessuna soluzione standard è adatta a tutti gli impianti di carbonio, per cui la linea viene ingegnerizzata per ogni progetto.

Bilanciato

Progettazione della linea per stazione

La capacità della linea viene bilanciata stazione per stazione durante la fase di progettazione, affinché nessuna singola stazione possa limitare il flusso complessivo — la questione del collo di bottiglia viene affrontata sulla carta prima della produzione.

Integrato

Controllo polveri carboniose

Aspirazione e contenimento sono progettati in ogni stazione di taglio già in fase di progetto — requisito di sicurezza, igiene e protezione elettrica negli impianti carbonio, realizzato a monte e non solo retrofit.

Materiali applicabili: Blocchi catodici di carbonio, blocchi catodici grafitizzati e materiali a base carbonio.

Applicazioni tipiche: Preparazione del rivestimento interno dei forni per fonderie di alluminio — squadratura, taglio e lavorazione di scanalature/fresature sui blocchi catodici in ingresso prima dell'assemblaggio dei forni e progetti di integrazione retrofit in impianti di carbonio esistenti.

La capacità di linea e i tempi di ciclo vengono progettati per ogni progetto dopo la revisione delle dimensioni e della disposizione dei blocchi.

Specifiche della linea di lavorazione dei blocchi catodici di carbonio

La linea di lavorazione è un sistema progettato su commessa: il numero di stazioni, la capacità di taglio, la progettazione delle attrezzature e il flusso dei materiali vengono definiti dopo l'analisi delle dimensioni dei blocchi in ingresso, dei disegni delle scanalature, della disposizione dell'impianto e delle attrezzature esistenti. Fresa a ponte, tagliablocchi multilama e macchinari a filo vengono combinati con movimentazione in linea e contenimento delle polveri — la proposta segue il sopralluogo, senza specifiche fisse.

I progetti per blocchi di carbonio catodico si vincono o si perdono sulla corrispondenza al processo, non su una tabella fissa di dimensioni e potenza. Per questo motivo la linea viene specificata tramite standard tecnici e ambiti di configurazione personalizzati.

Standard tecnici

Controllo PLC in rete per operazione coordinata tra più stazioni
Feedback di misurazione per rilevamento blocchi e regolazione posizione
Allineamento e bloccaggio idraulico prima del taglio
Stadi di fresa a ponte, multilama e filo diamantato configurati secondo requisiti di scanalature e taglio di rilascio
Correzione automatica della posizione sulla base dei dati di misurazione blocco
Progettazione elettrica protetta dalla polvere per ambienti di lavorazione carbonio e grafite
Arresto di emergenza, protezione e allarme/arresto per rottura filo
Progettazione della linea per funzionamento stabile, accesso manutenzione e integrazione laboratorio

Ambito della configurazione personalizzata

Gamma dimensionale e geometria del blocco
Quantità, posizione e schema delle scanalature
Output target per turno o giornata
Configurazione di carico, trasferimento, rotazione e ribaltamento
Metodi di raccolta e scarico degli scarti
Strategia di estrazione e confinamento polveri
Direzione di ingresso e uscita
Altezza di connessione e interfaccia con linea esistente
Brand preferiti per elettrico, idraulico e controllo

Tecnologia principale e struttura della linea

Quattro decisioni ingegneristiche alla base della linea di lavorazione dei blocchi catodici. I punti numerati nello schema di linea corrispondono ai sistemi descritti di seguito.

Linea di lavorazione dei blocchi catodici di carbonio per fonderie di alluminio - Dinosaw Machine

Flusso operativo della lavorazione dei blocchi catodici

Un ciclo di linea prevede quattro fasi: i blocchi catodici in ingresso vengono squadrati sulla fresa a ponte, sezionati sulla stazione multilama; il macchinario a filo crea scanalature e fresature secondo la configurazione del rivestimento, infine i blocchi finiti vengono scaricati per il rivestimento — la cattura della polvere è applicata a ogni stazione.

01

Logica di stazione combinata

Ogni stazione esegue il taglio geometrico per cui è più idonea: la fresa a ponte squadratura i blocchi, la stazione multilama suddivide le sezioni secondo la produzione, le macchine a filo lavorano le scanalature — un flusso bilanciato invece di una macchina che compromette tutte le lavorazioni.

02

Gestione della variabilità tra famiglie di blocchi

Il modello di progettazione tiene conto delle famiglie di blocchi, delle gamme dimensionali e degli schemi di scanalature: attrezzature e campi di lavorazione accolgono le variazioni di fornitori e campagne, garantendo la precisione delle scanalature su tutte le dimensioni invece di scartare blocchi fuori famiglia.

03

Integrazione per revamping

I progetti di revamping consentono di collegare la linea ai macchinari già presenti: le stazioni si integrano nel flusso materiale esistente, permettendo alle fonderie di aumentare la capacità senza demolire impianti di carbonio funzionanti.

04

Contenimento delle polveri di carbonio

La polvere di carbonio è conduttiva, abrasiva e rappresenta un rischio respiratorio: l’estrazione e il contenimento sono previsti su ogni stazione di taglio — la protezione delle apparecchiature elettriche, la pulizia e l’ambiente di lavoro sono garantiti fin dal primo giorno di funzionamento.

05

Modello ingegneristico per progetto

Non si tratta di una macchina fissa da catalogo: dimensioni dei blocchi, schema delle scanalature, volume campagna, spazio impianto e asset esistenti definiscono la linea finale. La proposta nasce dai dati forniti e la linea viene validata di conseguenza prima della produzione.

06

Flusso orientato al rivestimento dei crogioli

La linea termina dove inizia il rivestimento dei crogioli: i blocchi finiti vengono scaricati nelle condizioni richieste dalla relativa fase di assemblaggio, e il flusso materiale tra impianto di carbonio e sala crogioli è parte della logica di linea.

Linea di lavorazione chiavi in mano vs. macchine standalone per la produzione di blocchi catodici

Confronto dei modelli di produzione per impianti di carbonio in fonderie di alluminio.

Linea di lavorazione chiavi in mano vs. macchine standalone per la produzione di blocchi catodici
Macchine StandaloneVSLinea di Lavorazione
Un’unica macchina compromette tutte le operazioniCopertura geometrie✓ Stazione dedicata per ciascuna geometria
Dimensionamento indipendente, il flusso emerge successivamenteBilanciamento linea✓ Capacità delle stazioni bilanciate come progetto unico
Adattamenti manuali per famiglia di blocchiVariazione dimensionale✓ Sistemi di bloccaggio progettati per ogni famiglia di blocchi
Carterizzazioni aggiunte successivamenteControllo polveri✓ Contenimento progettato per tutta la linea
Risoluzione post-installazioneInterfacce✓ Interfacce meccaniche/elettriche progettate in fase iniziale
Nuove attrezzature isolateCoordinamento retrofit✓ Layout realizzato attorno agli asset esistenti dello stabilimento

Nota: le configurazioni variano in base a marca e modello; le prestazioni effettive dipendono dalla specifica macchina, dal materiale e dalle condizioni operative.

Il produttore della linea per blocchi catodici

Dinosaw Machine rappresenta un produttore di macchinari CNC per la lavorazione della pietra, specializzato in Segatrici a filo diamantato e attrezzature CNC per il taglio della pietra. Con oltre 20 anni di esperienza in ricerca, sviluppo e produzione, Dinosaw contribuisce agli standard di settore, inclusi T/CMES 41001-2025 per Segatrici a filo diamantato CNC, vanta più di 100 brevetti tecnici e fornisce attrezzature e supporto tecnico a clienti in oltre 120 paesi e regioni. I sistemi di gestione e produzione sono certificati ISO 9001, ISO 14001 e ISO 45001, con macchinari conformi agli standard CE per i mercati internazionali.

Dinosaw Machine officina di produzione macchinari CNC per la pietra
Dinosaw Machine Ricerca & ProduzioneProgettazione meccanica · Sviluppo CNC · Assemblaggio · Test · Collaudo · Consegna globale
Redazione di Standard di Settore

Dinosaw Machine contribuisce alla definizione degli standard per i macchinari per la pietra, tra cui T/CMES 41001-2025 per Segatrici a filo diamantato CNC, nonché per multifilo, segatrici combinate a filo e attrezzature a ponte a cinque assi. Tale attività riflette il coinvolgimento pluriennale dell’azienda in progettazione, produzione, test e controllo qualità delle macchine.

20+Anni di esperienza in R&S e produzione di macchine per la pietra
100+Brevetti tecnici — Strutture delle macchine, controllo CNC, sistemi di taglio e tecnologie di lavorazione della pietra
120+Paesi e regioni servite — Attrezzature, installazione e supporto tecnico a livello globale

Conformità CE & Sistemi di gestione ISO

CE: Macchinari per il taglio della pietra valutati secondo Direttiva Macchine 2006/42/EC e standard EN pertinenti.
ISO: Sistemi di gestione certificati ISO 9001, ISO 14001 e ISO 45001.

Requisiti di progetto e assistenza post-vendita

DINOSAW progetta la linea sulla base dei dati della fonderia, con installazione, messa in servizio e documentazione lungo tutto il ciclo di progetto.

LayoutProgettato secondo impianto

Indagine impiantistica e studio del flusso materiale eseguiti prima della preventivazione.

Alimentazione elettricaProgettata in base al numero di stazioni

Progetto elettrico validato in fase di ingegneria del progetto.

Controllo polveriAspirazione integrata

Contenimento delle polveri di carbonio progettato per ogni stazione.

01 · Pre-Spedizione & ConsegnaConfigurazione della macchina, imballaggio e requisiti di trasporto confermati prima della spedizione, inclusa verifica in fabbrica e della documentazione.
02 · Installazione & CollaudoVerifica delle utenze in loco e della fondazione, posizionamento, collaudo e accettazione della macchina.
03 · Formazione OperatoriFormazione pratica su funzionamento CNC ordinario e controlli quotidiani di dischi, mandrini, sistemi di raffreddamento e lubrificazione.
04 · Assistenza post-venditaAssistenza tecnica remota, supporto manutentivo e coordinamento ricambi durante tutto il ciclo di servizio della macchina.

FAQ sulla linea di lavorazione dei blocchi catodici di carbonio

Aspetti che generalmente i committenti devono definire prima di specificare una linea blocchi catodici

Una linea di lavorazione per blocchi di carbonio catodico è una linea di produzione personalizzata progettata per preparare i blocchi catodici alle successive fasi tramite misurazione, rifilatura, scanalatura, taglio di rilascio dal fondo, separazione degli scarti e trasferimento.

  • Principalmente impiegata nella preparazione di blocchi catodici per fonderie di alluminio e nei progetti di lavorazione di prodotti carboniosi simili.
  • Il valore non risiede nella singola operazione di taglio, bensì nel flusso di lavoro integrato che collega posizionamento, lavorazione, taglio di rilascio, gestione degli scarti e trasferimento.
  • La ricerca di questo tipo di linea avviene solitamente quando una segatrice autonoma non garantisce più la costanza delle scanalature, la separazione affidabile degli scarti, e il trasferimento pulito al processo successivo.

Una macchina per il taglio indipendente esegue una sola operazione di taglio. La linea di lavorazione dei blocchi catodici viene selezionata quando è necessario gestire in modo integrato la disposizione delle scanalature, il taglio di rilascio, la separazione degli scarti e il trasferimento.

  • Con una singola macchina, una stazione completa un’azione di taglio e le restanti problematiche di posizionamento o di movimentazione vengono assorbite successivamente dagli operatori o dalle stazioni a valle.
  • Con una linea, misurazione, bloccaggio, rifilatura, scanalatura, taglio di rilascio e trasferimento vengono coordinati affinché un errore non si propaghi lungo il processo.
  • Quando il team affronta temi quali correzione delle scanalature, rilascio manuale degli scarti, mismatch di trasferimento o interfacce di retrofit, la soluzione supererà normalmente il campo d’azione di una sola macchina.

Configurabile per blocchi catodici di carbonio, blocchi catodici grafitizzati e prodotti affini utilizzati nei progetti di celle di riduzione dell’alluminio.

  • Ottimale per pezzi con geometria definita e requisiti di catena di processo ben delineati.
  • Esempi tipici: blocchi catodici di carbonio, blocchi catodici grafitizzati e blocchi simili che necessitano di rifilatura, scanalatura, taglio di rilascio o trasferimento prima della fase successiva.
  • La proposta risulta molto più chiara quando il cliente può fornire un disegno del blocco, la disposizione delle scanalature, la gamma dimensionale, la condizione del materiale e l’obiettivo del processo a valle.

I progetti relativi ai blocchi catodici differiscono per dimensioni, disegno delle scanalature, target di produzione, layout degli impianti, esigenze di controllo polveri e interfaccia con linee esistenti, pertanto un modello standard difficilmente si adatta con precisione al percorso produttivo reale.

  • A variare nei progetti sono dimensione del blocco, quantità e posizione delle scanalature, obiettivo di output, direzione di carico, logica di trasferimento, disposizione per il controllo delle polveri e collegamento agli impianti esistenti.
  • Una tabella di dimensioni e potenza non definisce se la scanalatura rimarrà correttamente allineata, se il rilascio del ponte inferiore sarà stabile o se il blocco finito si integrerà correttamente nel processo successivo.
  • Per questo motivo, chi acquista una linea di questo tipo valuta priorità come l’integrazione di processo e il rischio di connessione, e non un modello macchina standard.

La linea utilizza il feedback di misura e la coordinazione tra le stazioni per correggere le posizioni di lavorazione dopo l’ingresso del blocco nella linea.

  • Il primo passaggio consiste nel rilevare la condizione effettiva del blocco, evitando di assumere che ogni blocco in ingresso sia identico.
  • Allineamento, fissaggio e correzione della posizione vengono completati prima che le stazioni successive passino al taglio del lato scanalato e ai compiti di rilascio di taglio.
  • Questo processo contribuisce a prevenire che variazioni iniziali trasferiscano i lavori di correzione sullo scanalamento, sul rilascio degli scarti o sul trasferimento a valle.

Ogni fase risolve una problematica specifica del processo; la combinazione delle tecnologie risulta spesso più efficiente rispetto all’impiego di una sola metodologia di taglio per tutte le operazioni.

  • Le stazioni fresa a ponte gestiscono solitamente il rifilatura laterale principale e la rimozione grossolana di scarti con efficienza.
  • Le stazioni tagliablocchi multilama risultano ottimali per tagli ripetuti e allineati, come la lavorazione del lato scanalato, dove la consistenza fra i lotti è fondamentale.
  • Il taglio con macchinari a filo diventa essenziale nei casi in cui il rilascio ponte inferiore richiede una separazione controllata e laddove un taglio grossolano rischierebbe di trasferire rotture o correzioni a valle.

La revisione del metodo attuale si rende necessaria quando il lavoro di correzione continua a crescere e la fase di taglio non rappresenta più l’unico punto critico nel processo.

  • Un segnale frequente è l’aumento costante delle correzioni sulle scanalature dopo il taglio.
  • Altro segno è che il rilascio ponte inferiore dipende fortemente dal lavoro manuale o il trasferimento a valle rimane instabile dopo ripetute regolazioni da parte dell’operatore.
  • I progetti di espansione costituiscono un ulteriore segnale, quando la nuova capacità deve adattarsi a officina, percorso di trasferimento e condizioni di controllo polveri già esistenti, senza ricostruire l’intera linea.

Sì. La linea può essere configurata considerando l'altezza di trasferimento, la direzione della linea, lo spazio disponibile e le condizioni di interfaccia a valle già in uso.

  • Vengono generalmente verificati la direzione di ingresso e uscita, l'altezza di interfaccia, lo spazio disponibile, il percorso di trasferimento e la condizione di accettazione a valle.
  • Nei lavori di retrofit, la mancata corrispondenza del layout provoca più problemi rispetto alla capacità di taglio.
  • Una proposta concreta deve pertanto affrontare anticipatamente l'adattabilità in officina e le condizioni di interfaccia, non solo il tipo di disco o la potenza del motore.

Il controllo della polvere può prevedere punti di aspirazione, schermature, sigillature degli armadi e layout di contenimento specifici intorno alle principali stazioni di taglio.

  • L'obiettivo è gestire la polvere nei punti dove si concentrano taglio, rilascio e scarico scarti.
  • Le misure tipiche includono punti di aspirazione presso stazioni chiave, schermature e layout di contenimento, armadi elettrici sigillati e distanziamento delle stazioni attento alle polveri.
  • Questa tematica viene sollevata precocemente dagli acquirenti perché la polvere influisce sull'affidabilità degli impianti, sul carico operativo e sull'integrazione in officina tanto quanto il controllo ambientale.

Occorre preparare dati relativi al pezzo e all'officina che determinano se la linea può essere configurata correttamente sin dall'inizio.

  • Le informazioni più rilevanti sono i disegni dei blocchi, il range dimensionale, la disposizione delle scanalature e la condizione del materiale.
  • Occorre inoltre specificare target di output, eventuali punti critici di produzione e le operazioni da includere nella linea.
  • Dati su officina come direzione di carico, spazio disponibile, vincoli per il controllo polveri e interfacce di linee esistenti consentono di adattare la proposta al processo specifico.

Perché le tre geometrie si ostacolano reciprocamente su una singola macchina. La squadratura dei blocchi in ingresso richiede una fresa a ponte rigida; il taglio rapido delle sezioni richiede un tagliablocchi multilama; per la realizzazione di slot e scanalature su carbonio serve il kerf stretto e il percorso flessibile dei macchinari a filo. Forzare tutte le operazioni su una sola macchina implica compromessi per ogni geometria: squadratura lenta, taglio limitato, slot imprecisi. Una linea combinata assegna a ciascuna operazione la sua stazione dedicata, bilanciando poi le capacità delle stazioni in fase di progettazione in modo che il flusso della linea venga definito a monte, non scoperto in corso d'opera. Nel caso di una fonderia che lavora migliaia di blocchi per campagna, la produttività e la precisione delle scanalature della linea combinata determinano la qualità del rivestimento della cella; il confronto tra macchine singole non considera che il prodotto finale è un blocco lavorato, non un semplice taglio.

Sette insiemi di dati avviano la progettazione: dimensioni dei blocchi in ingresso e loro range di variazione (lunghezza, larghezza, altezza e quanto variano tra fornitori e campagne); schemi di scanalature e slot per ciascun tipo di blocco, includendo disegni e tolleranze di posizione; volumi produttivi attuali e obiettivi per campagna; layout dell'impianto con flusso materiale dalla consegna dei blocchi al trasferimento in cella; macchinari esistenti da integrare; capacità elettrica del sito; e infrastrutture di aspirazione polveri. Con questi dati, Dinosaw sviluppa la configurazione delle stazioni, il bilanciamento della linea e il layout come proposta di progetto — secondo il modello "survey-first" adottato per tutte le linee ingegnerizzate. In assenza di queste informazioni, la proposta si basa su ipotesi che spesso vengono riviste dopo il sopralluogo in impianto.

Contatti Dinosaw

Avvio della progettazione della linea

Siete alla ricerca di macchinari da taglio o soluzioni di lavorazione ideali per materiali duri e fragili?

Affrontate sfide in cava, taglio top cucina, taglio cemento o tubazioni subacquee, rimozione ruggine/levigatura inox, taglio lastre sottili di lusso, taglio di agata e gemme, taglio di grafite, o persino demolizione di edifici?

Inviate la vostra richiesta. Entro 12 ore riceverete una risposta con soluzioni su misura!

Preferite email?

Potete contattarci anche tramite

gma@dinosawmachine.com
Linea di lavorazione dei blocchi di carbonio catodico

Quali materiali dovranno essere lavorati? *

Nome / Nome azienda? *

Numero di telefono / Indirizzo e-mail? *

+86

Quali requisiti specifici avete?

Guide e macchine correlate per la linea blocchi catodici

Guide tecniche e attrezzature correlate per la lavorazione dei blocchi di carbonio e progetti di fonderia.

Soluzione rapida personalizzata

Chat online
Sig.ra Lizzy

Salve, sono Lizzy di Dinosaw (Non sono un robot).  Di quale macchina (modello) avete bisogno? Contattateci su WhatsApp ora

WhatsApp Chat
Contatti

Salve 👋 In che modo possiamo assistervi?