

Pulido de losa circular para columna
Pulido de la cara curva visible en losas circulares antes del montaje — etapa de acabado que define la apariencia final de la columna.


Horario de atención:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
La máquina para pulido de losas curvas Dinosaw Machine YHMP-10/12 pule losas circulares bajo control PLC, utilizando fijación por vacío para sujetar la pieza curva con mayor seguridad que la sujeción bilateral.
Diez o doce cabezales de pulido trabajan en longitudes mecanizables de 350 a 2.000 mm, posicionando la máquina como la etapa de acabado en el flujo de trabajo de columnas curvas tras el biselado de cantos con la YHQJ.
Materiales compatibles
Mármol, granito y placas circulares de piedra para revestimiento de columnas
Certificaciones y acreditaciones
Certificación CE · ISO 9001:2015 · Participante en redacción de normas sectoriales · Más de 120 países y regiones atendidos
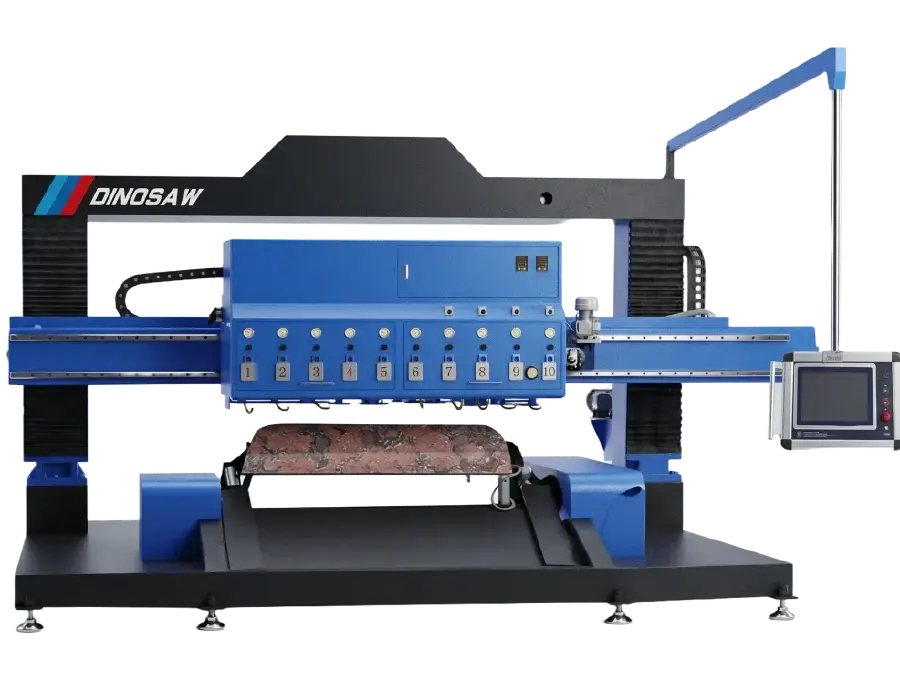
Las losas de columna circular se pulen tras el preparado de cantos y antes del montaje final: es la etapa donde la superficie visible recibe el acabado definitivo.
Pulido de la cara curva visible en losas circulares antes del montaje — etapa de acabado que define la apariencia final de la columna.
Acabado de segmentos curvos para fachadas comerciales y columnas interiores donde el pulido realza el diseño arquitectónico.
Pulido de revestimiento de columna en mármol a ritmo productivo: la mesa de vacío protege los bordes delicados y la secuencia multihaz desarrolla el brillo.
Pulido de losas curvas en granito con la YHMP-12 de 32 kW, manteniendo velocidad de cabezal incluso en piedra dura a rendimiento de catálogo.
Trabajo combinado con la máquina YHQJ para recorte de losas curvas: el recorte prepara los bordes para el ensamblaje, la YHMP finaliza la superficie — el ciclo completo de losa para columna.
La YHMP-10/12 pule losas de columna circular con fijación por vacío y 10 a 12 cabezales controlados por PLC — resolviendo el problema de sujeción de losas curvas, que dificulta conseguir acabados sin romper los bordes.
Diez o doce cabezales secuencian las fases abrasivas en una sola pasada — mayor cantidad de cabezales produce una progresión de brillo más fina en la superficie curva visible.
La fijación por vacío mantiene la losa circular estable y plana, evitando errores de verticalidad e inclinación que la mordaza bilateral introduce en piezas curvas.
La potencia total de 27,5 kW (YHMP-10) u 32 kW (YHMP-12) garantiza que todos los cabezales mantengan velocidad de producción incluso sobre granito.
Se referencia una eficiencia de línea de 7 mm/m² (YHMP-10) y 8 mm/m² (YHMP-12) según la especificación de catálogo, variando el rendimiento real en función de la piedra y la configuración.
Materiales aplicables: Mármol, granito y placas circulares de piedra para revestimiento de columnas.
Productos típicos: Placas circulares pulidas para columnas, segmentos curvos de revestimiento y superficies de arco finalizadas para columnas arquitectónicas.
La eficiencia y acabado reales dependen de la dureza de la piedra, la secuencia de abrasivos, la geometría de la placa y las condiciones de ajuste.
Dos configuraciones cubren toda la gama de placas en arco: la YHMP-10 (10 cabezales, 27,5 kW, 5 t) para producción estándar de revestimiento de columnas, y la YHMP-12 (12 cabezales, 32 kW, 6 t) para mayor progresión de brillo y capacidad. Ambas máquinas procesan arcos de 350 a 2.000 mm de longitud en hasta 1.300 mm de longitud de trabajo.
| Modelo | YHMP-10 | YHMP-12 |
| Longitud mecanizable (mm) | 350–2000 | 350–2000 |
| Longitud de proceso (mm) | 1300 | 1300 |
| Cabezales de pulido (ud) | 10 | 12 |
| Potencia total (kW) | 27.5 | 32 |
| Eficiencia (mm/m²) | 7 | 8 |
| Dimensiones totales L×A×H (mm) | 5200×1700×2900 | 5800×1700×2900 |
| Consumo de agua (m³/h) | 6 | 7 |
| Peso bruto (t) | 5 | 6 |
Cuatro decisiones de ingeniería fundamentales detrás de la plataforma de pulido de placas en arco YHMP. Los puntos numerados en el esquema de la máquina corresponden a los siguientes sistemas.
El proceso de pulido sigue cuatro pasos: fijar la placa circular recortada en la mesa de vacío y verificar su asentamiento, cargar el programa almacenado según la piedra y el acabado deseado, activar el ciclo automático multihusillo y finalmente liberar e inspeccionar la superficie curva pulida antes del ensamblaje.
La losa circular se fija mediante vacío y no solo por presión lateral: la superficie curva se apoya completamente sobre la mesa de soporte, eliminando errores de verticalidad e inclinación tras el preparado y evitando que los bordes delgados se rompan por presión de sujeción.
Diez o doce cabezales gestionan la secuencia abrasiva en un solo ciclo: los cabezales iniciales abren la superficie, los posteriores la refinan, logrando que la pieza salga de la máquina ya con el acabado final, sin necesidad de recircular por estaciones.
El PLC secuencia automáticamente la presión de cabezales, desplazamiento y etapas de abrasión: los pedidos repetitivos ejecutan programas grabados y se elimina la variabilidad dependiente del operador en el acabado.
Las guías lineales trasladan el puente de pulido sobre la losa curva: el avance recto y repetible asegura un acabado uniforme en toda la superficie, sin marcas de trayectoria.
La longitud mecanizable de 350 a 2.000 mm cubre todos los segmentos curvos utilizados en revestimiento de columnas, y la longitud útil de 1.300 mm permite procesar la pieza completa en una sola colocación.
La YHMP representa la fase de acabado dentro de la celda de columna curva: la YHQJ recorta los bordes para el montaje, la YHMP pule la superficie visible — dos máquinas cubriendo el ciclo columna-losa de principio a fin.
Comparativa de métodos de sujeción que fundamenta el diseño del YHMP.
Dinosaw Machine es fabricante de maquinaria CNC para procesamiento de piedra, especializada en máquinas de sierra de hilo diamantado y equipos CNC para corte de piedra. Con más de 20 años de experiencia en I+D y fabricación, Dinosaw colabora en la redacción de normas sectoriales como la T/CMES 41001-2025 sobre máquinas CNC de sierra de hilo, posee más de 100 patentes técnicas y suministra equipos y soporte técnico a clientes en más de 120 países y regiones. Sus sistemas de fabricación y gestión cuentan con certificaciones ISO 9001, ISO 14001 e ISO 45001, junto con maquinaria conforme a CE para mercados internacionales.

Dinosaw Machine proporciona asistencia para la instalación, formación de operarios, diagnóstico remoto y coordinación de recambios para cada máquina.
Disposición tipo pórtico; dejar espacio para la carga de losas en la mesa de vacío.
Voltaje y frecuencia verificados respecto a normativas locales antes del envío.
Agua para pulido; se recomienda reciclaje.
Fijación por vacío versus mordaza bilateral, selección entre los modelos YHMP-10 y YHMP-12, y flujo combinado de recorte y pulido para losas de columna.
Porque las losas circulares son difíciles de fijar adecuadamente por sus bordes. La sujeción bilateral ejerce presión lateral y empuja la pieza curva fuera de verticalidad, generando errores de inclinación — el resultado es una superficie pulida levemente torcida, además de riesgo de rotura en bordes delgados por presión de mordaza. La YHMP fija la losa mediante vacío sobre toda la superficie de apoyo: la cara curva se asienta plana, la pieza mantiene verticalidad durante todo el ciclo y los bordes permanecen intactos. En el revestimiento de columna, donde cada segmento debe alinearse con sus vecinos, esta precisión marca la diferencia entre un montaje limpio y uno conflictivo en cada unión. Para la planificación productiva, esto implica menos descartes en el ajuste final y uniformidad de brillo del primer al último segmento. En exportación, esta constancia es a menudo lo que determina pasar o no la inspección del comprador.
Ambas máquinas cubren la misma longitud de arco de 350 a 2.000 mm sobre la misma plataforma con mesa de vacío — la diferencia reside en el programa de pulido. La YHMP-10 opera con diez cabezales y 27,5 kW, logrando una eficiencia de 7 mm/m² según catálogo, indicada para producción estándar en revestimiento de columnas donde el acabado comercial satisface la especificación. La YHMP-12 suma dos cabezales y alcanza 32 kW, elevando la eficiencia a 8 mm/m² y extendiendo la secuencia abrasiva hacia brillo premium — es la opción ideal para granito y programas de exportación donde el acabado es minuciosamente revisado. Si sus proyectos exigen nivel de brillo definido o procesan granito de alta dureza, opte por el modelo 12; si la especificación es un pulido estándar de mármol, el 10 lo cubre con menor inversión. Ambos modelos pulen la misma longitud, por lo que la decisión se centra solo en el programa de acabado, no en el rango de trabajo. Envíe su especificación de acabado y Dinosaw Machine la ajustará al número de cabezales requerido.
Como etapa final dentro de una celda de dos máquinas. El flujo sigue una secuencia: las losas curvas se generan según radio de columna, la YHQJ-2400/2800 recorta los bordes para montaje con eficiencia 10–20 veces superior al proceso manual, y después la YHMP-10/12 pule la cara curva visible bajo fijación por vacío y control PLC. El recorte se realiza antes del pulido para preparar los bordes cuando la pieza aún es fácil de manipular, y el pulido culmina el proceso para que la superficie terminada no vuelva a ser manipulada por cortes. Fábricas que ofrecen soluciones integrales de columna adquieren ambas máquinas; quienes reciben losas ya recortadas pueden empezar solo con la YHMP y agregar el recorte cuando el volumen lo amerite. Las plantas que operan la celda suelen comercializarla como sistema, pues la salida del recorte determina cuánto puede terminar el pulido. La planificación de layout coloca primero el recorte y al final el pulido; así nunca se manipula de nuevo la superficie acabada. La capacidad combinada, no individual, define el alcance del programa de columnas.
El catálogo indica como referencia 7 mm/m² para la YHMP-10 y 8 mm/m² para la YHMP-12, pero el rendimiento real en planta depende de cuatro variables: la dureza de la piedra condiciona la agresividad de corte por cabezal; la secuencia abrasiva — número de cabezales para etapas gruesas o finas — balancea velocidad y nivel de brillo; la geometría de las losas determina el aprovechamiento de la longitud mecanizable por pieza; y las condiciones de puesta a punto, como caudal de agua y presión de cabezales, mantienen el rendimiento en rango óptimo. Se recomienda monitorizar la eficiencia por tipo de piedra tras la puesta en marcha y ajustar ese dato como referencia para su planificación: la cifra del catálogo expresa la clase de máquina, su dato real orienta su producción. Envíe su piedra y el acabado objetivo para revisión de configuración antes de ordenar. El consumo de agua oscila entre 6 y 7 m³/h según modelo, por lo cual es aconsejable contemplar reciclaje si hay límites de suministro. El bastidor de 5 a 6 t ancla el pórtico, garantizando que los cabezales mantengan la misma geometría de arco en cada turno.
Contactar con Dinosaw
Consulte configuración de pulido en placas arco YHMP¿Está buscando máquinas de corte o soluciones específicas para procesar materiales duros y frágiles?
¿Enfrenta desafíos en extracción de piedra, corte de encimeras, corte de hormigón y tuberías submarinas, limpieza de óxido y esmerilado de acero inoxidable, corte de láminas ultrafinas, procesamiento de ágata y gemas, corte de grafito, o incluso en demolición de edificaciones?
Envíe su consulta y recibirá respuesta en menos de 12 horas con opciones totalmente adaptadas.






¿Con qué materiales va a trabajar? *
¿Su nombre / nombre de empresa? *
¿Teléfono / Correo electrónico? *
¿Qué requisitos específicos tiene?
Guías de selección y equipos relacionados para acabado de placas circulares de columnas y producción de columnas.
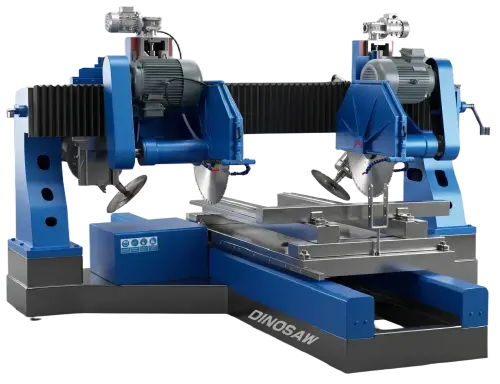
La fase de preparación previa de cantos - la YHQJ perfila los extremos antes de que esta máquina termine la superficie principal.
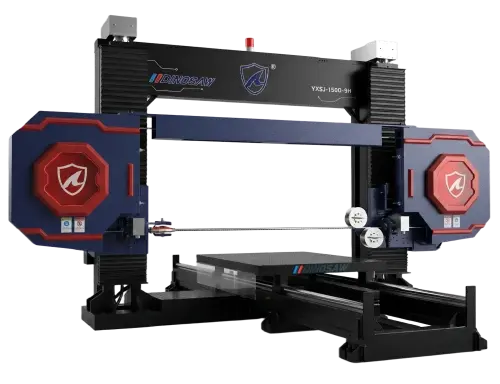
Ejes de columna y piezas rotacionales fuera del programa de losa curva se procesan con el torno LGFX para piedra.
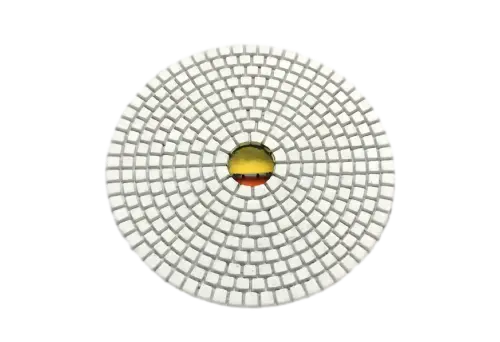
El pulido de cantos y detalles adicionales en el programa de columna se realiza mediante el sistema de pads flexibles.
 Español
Obtenga una solución sencilla
Chat en línea
Hola, le atiende Lizzy de Dinosaw (No soy un robot). ¿Qué máquina (modelo) necesita? Escríbanos ahora por WhatsApp
Hola 👋 ¿En qué podemos ayudarle?


 English
 中文
 Italian
 Türkçe
 Português
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어
