

Politur von Rundsäulen-Scheiben
Polieren der sichtbaren gebogenen Fläche von Rundsäulen-Scheiben vor der Montage – die Finish-Stufe, die das Erscheinungsbild der Säule bestimmt.


Öffnungszeiten:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
Die DINOSAW YHMP-10/12 Bogenscheiben-Poliermaschine für Stein poliert Rundsäulen-Scheiben unter PLC-Steuerung. Die Vakuumfixierung hält die gebogene Scheibe wesentlich zuverlässiger als eine Zweipunktspannung.
Zehn oder zwölf Polierköpfe bearbeiten eine bearbeitbare Länge von 350–2.000 mm und bilden die abschließende Stufe im Workflow für gekrümmte Säulen nach dem Kantenschnitt der YHQJ.
Geeignete Materialien
Marmor, Granit und runde Steinplatten für Säulenverkleidung
Zertifikate & Nachweise
CE-zertifiziert · ISO 9001:2015 · Teilnehmer bei Normenentwicklung · Anlagen in 120+ Ländern & Regionen
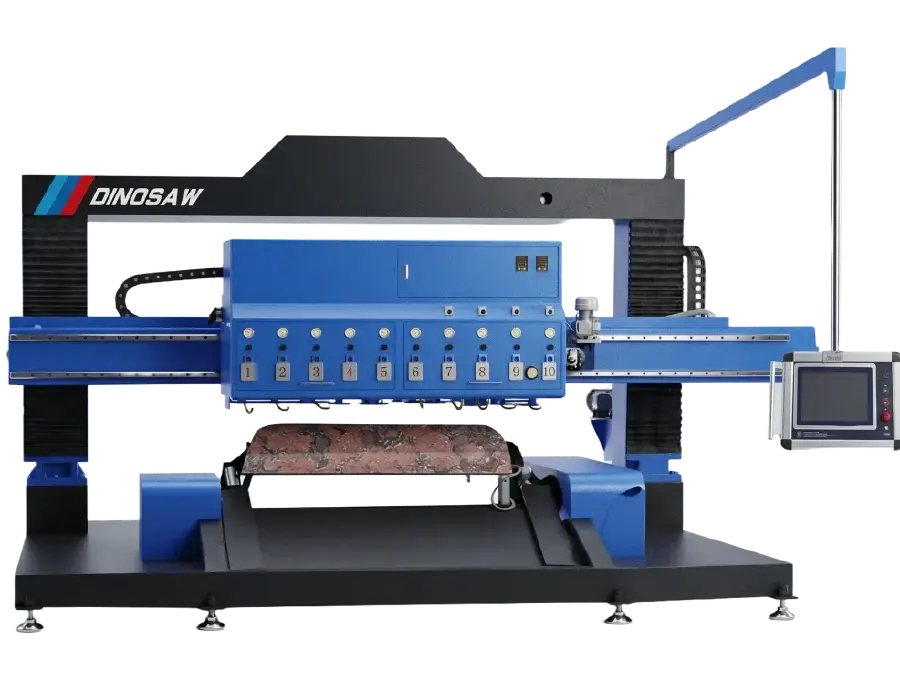
Rundsäulen-Scheiben werden nach dem Kantenschnitt und vor der Montage poliert — dies ist die Stufe, in der die sichtbare gebogene Oberfläche ihr Finish erhält.
Polieren der sichtbaren gebogenen Fläche von Rundsäulen-Scheiben vor der Montage – die Finish-Stufe, die das Erscheinungsbild der Säule bestimmt.
Fertigung gekrümmter Verkleidungssegmente für Fassaden und Innenraum-Säulen, bei denen die polierte Fläche das Design trägt.
Fertigung von Marmor-Säulenscheiben im Produktionsdurchlauf: Der Vakuumtisch schützt weiche Marmor-Kanten, während die Mehrkopf-Folge sukzessive Glanz aufbaut.
Polieren von Granit-Bogenscheiben auf der YHMP-12 (32 kW), wobei die Kopfgeschwindigkeit auch bei Hartgestein die Katalogleistung sicherstellt.
Kombination mit der YHQJ-Bogenscheiben-Kantenschneidemaschine: Kantenschnitt bereitet die Kanten zur Montage vor, die YHMP liefert das Finish – der komplette Workflow für Säulenscheiben.
Die YHMP-10/12 poliert Rundsäulen-Scheiben mit Vakuumfixierung und 10–12 PLC-gesteuerten Köpfen – sie löst das Halteproblem, durch das sich Bogenscheiben ohne Kantenbruch nur schwer fertigen lassen.
Zehn oder zwölf Köpfe führen die abrasiven Arbeitsgänge in einem Durchlauf über die gesamte Scheibe – mehr Köpfe bedeuten einen feineren Glanzverlauf auf der sichtbaren gebogenen Oberfläche.
Die Vakuumfixierung hält die Rundscheibe eben und maßhaltig, vertikale oder Neigungsfehler, wie sie bei Zweipunktspannungen auftreten, werden bei gebogenen Teilen zuverlässig vermieden.
Eine Gesamtleistung von 27,5 kW (YHMP-10) bzw. 32 kW (YHMP-12) erlaubt allen Köpfen das Polieren mit Produktionsgeschwindigkeit auch bei Granit.
Referenzlinieneffizienz von 7 mm/m² (YHMP-10) und 8 mm/m² (YHMP-12) gemäß Katalogangabe; die tatsächliche Leistung variiert je nach Stein und Konfiguration.
Anwendbare Materialien: Marmor, Granit und runde Steinplatten für Säulenverkleidung.
Typische Produkte: Polierte runde Säulenplatten, Segmentverkleidungen mit Kurven und fertige Bogenschnittflächen für architektonische Säulen.
Die tatsächliche Effizienz und Oberflächengüte hängt von der Härte des Steins, der Schleifreihenfolge, der Plattengeometrie und den Einstellungsbedingungen ab.
Zwei Konfigurationen decken das Bogenschnittspektrum ab: YHMP-10 (10 Köpfe, 27,5 kW, 5 t) für die Standardproduktion von Säulenverkleidung und YHMP-12 (12 Köpfe, 32 kW, 6 t) für höheren Glanzfortschritt und Ausstoß. Beide Maschinen bearbeiten Bögen von 350 bis 2.000 mm Länge bei einer Bearbeitungslänge von 1.300 mm.
| Modell | YHMP-10 | YHMP-12 |
| Bearbeitbare Länge (mm) | 350–2000 | 350–2000 |
| Bearbeitungslänge (mm) | 1300 | 1300 |
| Polierköpfe (Stk.) | 10 | 12 |
| Gesamtleistung (kW) | 27,5 | 32 |
| Effizienz (mm/m²) | 7 | 8 |
| Gesamtabmessungen L×B×H (mm) | 5200×1700×2900 | 5800×1700×2900 |
| Wasserverbrauch (m³/h) | 6 | 7 |
| Bruttogewicht (t) | 5 | 6 |
Vier technische Entscheidungen hinter der YHMP-Bogenplattenpolierplattform. Die nummerierten Punkte im Maschinendiagramm entsprechen den unten aufgeführten Systemen.
Ein Poliervorgang folgt vier Schritten: Die zugeschnittene runde Platte wird auf dem Vakuumtisch fixiert und die Auflage überprüft, das gespeicherte Programm für Stein und Zieloberfläche wird geladen, der automatische Mehrkopfzyklus wird ausgeführt, anschließend wird die polierte Bogenfläche freigegeben und kontrolliert, bevor die Montage erfolgt.
Die Rundscheibe wird per Vakuum statt durch seitliches Spannen fixiert: Die gebogene Fläche liegt vollflächig an, vertikale oder Neigungsfehler nach dem Kantenschnitt entfallen – dünne Scheibenkanten halten dem Spannerdruck stand und brechen nicht.
Zehn oder zwölf Köpfe führen die Schleif- und Polierfolge in einem Durchlauf aus: Grobe Köpfe öffnen die Oberfläche, nachfolgende verfeinern sie – das Werkstück verlässt die Maschine fertig poliert ohne weitere Zwischenschritte.
Die PLC-Steuerung regelt automatisch Anpressdruck, Vorschub und die Abrasivfolge: Wiederholaufträge werden aus gespeicherten Programmen gesteuert und betriebsabhängige Finish-Abweichungen werden eliminiert.
Linearschienen führen das Polierportal über die Bogenscheibe: Gleichmäßiger, reproduzierbarer Vorschub garantiert ein homogenes Polierbild auf der gebogenen Oberfläche ohne Vorschubspuren.
Die bearbeitbare Länge von 350–2.000 mm deckt die im Säulenmantel verwendeten Bogensegmente ab, und die Bearbeitungslänge von 1.300 mm nimmt das Segment im Einrichtvorgang vollständig auf.
Die YHMP bildet die Endstufe der Zelle für gebogene Säulenteile: Die YHQJ schneidet die Kanten der Bogenscheibe für die Montage, die YHMP poliert die sichtbare Fläche – zwei Maschinen als durchgehendes Programm für Säulenscheiben.
Vergleich der Fixiermethoden, der dem YHMP-Design zugrunde liegt.
Dinosaw Machine ist ein Hersteller von CNC-Steinbearbeitungsmaschinen mit Spezialisierung auf Diamantseilsägen und CNC-Steinschneidanlagen. Mit mehr als 20 Jahren Entwicklungs- und Fertigungserfahrung trägt Dinosaw Machine zur Branchenstandardisierung bei, unter anderem T/CMES 41001-2025 für CNC-Seilsägen, hält über 100 technische Patente und liefert Anlagen sowie technischen Support an Kunden in mehr als 120 Ländern und Regionen. Die Fertigungs- und Managementsysteme sind nach ISO 9001, ISO 14001 und ISO 45001 zertifiziert; die Maschinen sind CE-konform für internationale Märkte.

DINOSAW bietet Installationsanleitung, Bedienerschulung, Ferndiagnose und Ersatzteilkoordination für jede Maschine.
Portalbauweise; Zugang zum Beladen an der Vakuum-Tischposition vorsehen.
Spannung und Frequenz werden vor dem Versand gemäß lokalen Standards bestätigt.
Polierwasser; Wiederaufbereitung empfohlen.
Vakuum gegen Spannen, Modellauswahl zwischen YHMP-10 und YHMP-12 sowie der Workflow Kantenschnitt–Polieren für Säulenscheiben.
Weil runde Scheiben an ihren Kanten kaum verzugsfrei gehalten werden können. Zweipunktspannung übt Druck auf die Seiten aus, wodurch gebogene Teile aus dem Lot gedrückt werden und Neigungsfehler entstehen – die polierte Fläche ist nachher minimal verdreht, und dünne Scheibenkanten können unter Spannkraft brechen. Die YHMP fixiert die Scheibe dagegen über die gesamte Auflagefläche per Vakuum: Die volle Krümmung liegt eben auf, das Werkstück bleibt während des gesamten Zyklus im Lot, und die Kanten bleiben unversehrt. Gerade bei Säulenverkleidung, wo jedes Segment präzise mit dem Nachbarteil ausgerichtet sein muss, ist dies der Unterschied zwischen reibungsloser Montage und ständiger Nacharbeit an den Fugen. Für die Produktionsplanung bedeutet das praktisch weniger Ausschuss bei der Montage und eine Politur, die vom ersten bis zum hundertsten Segment einheitlich ist. Bei Exportprojekten ist diese Konsistenz meist entscheidend für das Bestehen der Abnahme durch den Käufer.
Beide Maschinen bearbeiten die gleiche Bogenlänge von 350–2.000 mm auf demselben Vakuumtisch – der Unterschied liegt im Polierprogramm. Die YHMP-10 arbeitet mit zehn Köpfen bei 27,5 kW und einer Katalogleistung von 7 mm/m², ausgelegt für Standardproduktionen bei Säulenverkleidungen, die einem kommerziellen Finish entsprechen. Die YHMP-12 verfügt über zwei zusätzliche Köpfe und 32 kW Gesamtleistung, erhöht die Effizienz auf 8 mm/m² und streckt die Abrasivfolge stärker in Richtung Hochglanz – die Wahl für Granit-Säulen und Exportaufträge mit strenger Sichtabnahme. Wenn Ihr Auftrag Glanzgrad-Vorgaben enthält oder Sie hartes Granit verarbeiten, empfiehlt sich das Zwölfer-Modell; für Standardfinish auf Marmor genügt das Zehner-Modell bei geringerem Investitionsaufwand. Beide Modelle bearbeiten dieselbe Bogenlänge; die Wahl richtet sich ausschließlich nach dem Finishprogramm, nicht der Werkstückgröße. Senden Sie Ihre Finishanforderung – das Unternehmen ordnet die Kopfanzahl entsprechend zu.
Als Abschlussstufe einer Zweimaschinen-Zelle. Der Workflow ist sequentiell aufgebaut: Bogenscheiben werden auf den Säulendurchmesser vorgefertigt, die YHQJ-2400/2800 schneidet die Kanten für die Montage auf 10–20-fache Effizienz gegenüber Handarbeit, anschließend poliert die YHMP-10/12 die sichtbare Oberfläche mit Vakuumfixierung und PLC-Steuerung. Der Kantenschnitt kommt vor der Politur, damit die Kanten im fixierten Zustand vorbereitet werden; das Polieren schließt ab, sodass die finale Oberfläche nicht mehr gesägt wird. Komplettanbieter erwerben beide Maschinen kombiniert; wer bereits zugeschnittene Teile erhält, kann mit der YHMP starten und die Kantenschneidestufe bei steigendem Volumen ergänzen. Betreiber planen die Zelle üblicherweise als System, weil die Ausbringung des Kantenschnitts bestimmt, was die Polierstufe zu leisten hat. Im Layout steht der Kantenschnitt zuerst, die Politur am Ende – die Sichtfläche wird nach Fertigstellung nie wieder bewegt. Die Gesamtkapazität der Zelle, nicht die Einzelmaschine, definiert das Säulen-Programm.
Im Katalog sind als Referenzwerte 7 mm/m² für die YHMP-10 und 8 mm/m² für die YHMP-12 genannt; der reale Wert in Ihrer Produktion hängt aber von vier Variablen ab: Die Steinhärte bestimmt, wie aggressiv jeder Kopf arbeitet; die Abrasivreihenfolge – also wie viele Köpfe grobe oder feine Stufen übernehmen – balanciert Geschwindigkeit und Zielglanz; die Werkstückgeometrie, insbesondere wie viel von der bearbeitbaren Länge je Segment genutzt wird, verändert die Auslastung; sowie die Einstellbedingungen wie Wasserfluss und Druck halten die Prozessfenster optimal. Erfassen Sie die Effizienz je Steinsorte nach Inbetriebnahme und betrachten Sie diese als Ihren Ausgangswert: Der Katalogwert zeigt die Maschinenklasse, Ihr Wert steuert die Produktionsplanung. Senden Sie Steinart und Zielfinish vor Bestellabschluss für eine Konfigurationsprüfung. Der Wasserverbrauch liegt modellabhängig bei 6–7 m³/h; im Versorgungsplan empfiehlt sich bei begrenztem Wasserangebot stets Recycling. Das 5–6 t schwere Portal stabilisiert die Maschine, sodass die Köpfe langfristig identisch zur Bogenform laufen.
Kontaktieren Sie Dinosaw
YHMP-Bogenplattenpolier-Konfiguration besprechenSuchen Sie die perfekte Schneidemaschine oder Prozesslösungen für harte und spröde Materialien?
Bewältigen Sie Herausforderungen beim Steinbruchbetrieb, Plattenschneiden, Beton- und Unterwasserrohrschnitt, Entfernung von Edelstahlrost und Schleifen, dünnes Luxusscheibenschneiden, Achat- und Edelsteinschnitt, Graphitschnitt oder auch Gebäudedemontage?
Hinterlassen Sie Ihre Anfrage – Sie erhalten innerhalb von 12 Stunden eine maßgeschneiderte Lösung!






Mit welchen Materialien möchten Sie arbeiten? *
Ihr Name / Firmenname? *
Telefonnummer / E-Mail-Adresse? *
Welche spezifischen Anforderungen haben Sie?
Auswahlhilfen und verwandte Anlagen zur Herstellung und Veredelung von runden Säulenplatten.
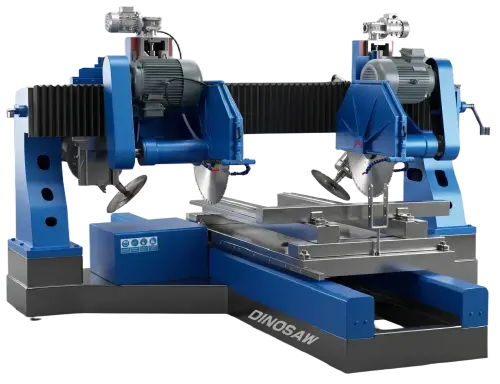
Der vorgelagerte Kantenschnitt im Säulenzellen-Workflow – die Kanten werden auf der YHQJ vorbereitet, bevor diese Maschine die Oberfläche fertigstellt.
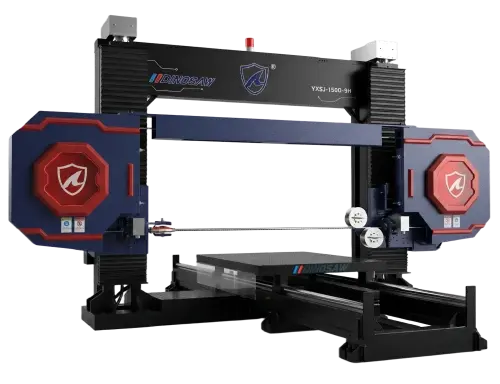
Säulenschäfte und rotierende Elemente außerhalb des Bogenscheiben-Programms werden auf der LGFX-Drehmaschine für Stein gefertigt.
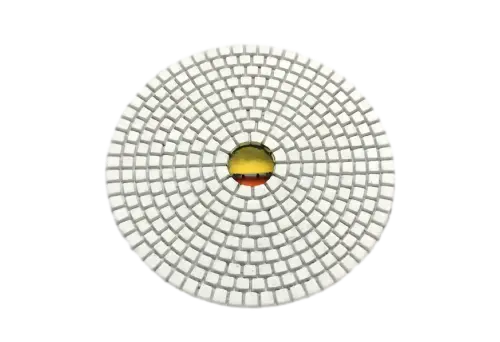
Kanten- und Detailpolierarbeiten rund um das Säulenprogramm werden auf dem flexiblen Padsystem durchgeführt.
 Deutsch
Die ideale Lösung erhalten
Online-Chat
Hallo, hier ist Lizzy von Dinosaw (kein Roboter). Für welche Maschine (Modell) interessieren Sie sich? Kontaktieren Sie uns bitte jetzt über WhatsApp.
Hallo 👋 Wie können wir Ihnen helfen?


 English
 中文
 Italian
 Türkçe
 Português
 Español
 العربية
 Tiếng Việt
 Français
 Русский
 한국어
