

Lucidatura lastre per colonne circolari
Lucidatura della faccia curva visibile delle lastre per colonne circolari prima del montaggio — lo stadio di finitura che determina l’aspetto della colonna.


Orari di apertura:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
La DINOSAW YHMP-10/12 lucida lastre ad arco per colonne circolari sotto controllo PLC, utilizzando il fissaggio tramite vuoto che garantisce una tenuta superiore rispetto all’inserimento laterale.
Dieci o dodici teste di lucidatura lavorano su una lunghezza lavorabile di 350–2.000 mm, rendendo la macchina lo stadio finale del ciclo produttivo delle colonne curve dopo che la YHQJ rifila i bordi.
Materiali applicabili
Marmo, granito e lastre circolari per il rivestimento di colonne
Certificazioni e qualifiche
Certificazione CE · ISO 9001:2015 · Partecipazione alla redazione di standard di settore · Oltre 120 paesi e regioni servite
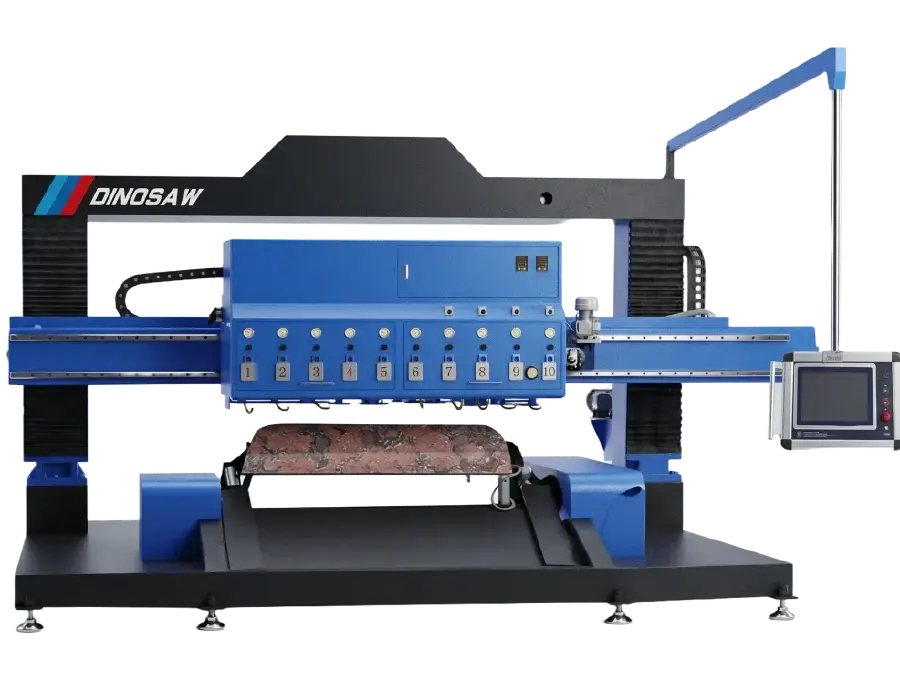
Le lastre delle colonne circolari vengono lucidate dopo la rifilatura dei bordi e prima del montaggio — lo stadio in cui la superficie curva visibile ottiene la finitura.
Lucidatura della faccia curva visibile delle lastre per colonne circolari prima del montaggio — lo stadio di finitura che determina l’aspetto della colonna.
Finitura dei segmenti di rivestimento curvi per facciate commerciali e colonne interne dove la faccia lucida integra il progetto.
Gestione della rivestitura colonne in marmo a ritmo produttivo: il tavolo a vuoto protegge i bordi delicati del marmo mentre la sequenza a più teste incrementa la lucentezza.
Lucidatura di lastre ad arco in granito con la YHMP-12 da 32 kW che mantiene la velocità delle teste su pietra dura all’efficienza di catalogo.
In abbinamento alla macchina per rifilatura ad arco YHQJ: la rifilatura prepara i bordi per il montaggio, la YHMP rifinisce la faccia — workflow completo lastre-colonna.
La YHMP-10/12 lucida lastre ad arco per colonne circolari con fissaggio tramite vuoto e 10–12 teste controllate da PLC — risolvendo il problema di tenuta che rende difficile la finitura delle lastre curve senza romperne i bordi.
Dieci o dodici teste sequenziano gli stadi abrasivi sulla lastra in un unico ciclo — più teste assicurano una progressione di lucentezza più fine sulla faccia curva visibile.
Il fissaggio tramite vuoto mantiene la lastra circolare piatta e in posizione, evitando errori di verticalità e inclinazione causati dall’inserimento laterale sui pezzi curvi.
Una potenza totale di 27,5 kW (YHMP-10) o 32 kW (YHMP-12) garantisce che tutte le teste lavorino a velocità di produzione su granito.
Efficienza di linea di riferimento pari a 7 mm/m² (YHMP-10) e 8 mm/m² (YHMP-12) secondo le specifiche del catalogo, con produzione effettiva variabile in funzione del materiale e dell’impostazione.
Materiali applicabili: Marmo, granito e lastre circolari per il rivestimento di colonne.
Prodotti tipici: Lastre circolari lucide, segmenti curvi di rivestimento e superfici arcuate finite per colonne architettoniche.
L’efficienza e la finitura effettiva dipendono dalla durezza della pietra, dalla sequenza di abrasivi, dalla geometria della lastra e dalle condizioni di impostazione.
Due configurazioni coprono il range delle lastre ad arco: YHMP-10 (10 teste, 27,5 kW, 5 t) per la produzione standard di rivestimenti per colonne; YHMP-12 (12 teste, 32 kW, 6 t) per un maggior grado di lucidatura e produttività. Entrambi i modelli lavorano archi da 350 a 2.000 mm su una lunghezza di lavorazione di 1.300 mm.
| Modello | YHMP-10 | YHMP-12 |
| Lunghezza lavorabile (mm) | 350–2000 | 350–2000 |
| Lunghezza trattata (mm) | 1300 | 1300 |
| Testa di lucidatura (pz) | 10 | 12 |
| Potenza totale (kW) | 27,5 | 32 |
| Efficienza (mm/m²) | 7 | 8 |
| Dimensioni totali L×L×H (mm) | 5200×1700×2900 | 5800×1700×2900 |
| Consumo acqua (m³/h) | 6 | 7 |
| Peso lordo (t) | 5 | 6 |
Quattro decisioni ingegneristiche alla base della piattaforma di lucidatura ad arco YHMP. I punti numerati sul diagramma macchina corrispondono ai sistemi riportati di seguito.
La sequenza di lucidatura si articola in quattro fasi: fissare la lastra circolare rifilata sul piano a vuoto e verificare l’alloggiamento; caricare il programma salvato relativo alla pietra e al grado di finitura; eseguire il ciclo automatico multi-testa; successivamente rilasciare e ispezionare la superficie arcuata lucidata prima dell’assemblaggio.
La lastra circolare viene fissata tramite vuoto anziché dai due lati: la faccia curva aderisce su tutta la superficie di supporto, eliminando errori di verticalità e inclinazione dopo rifilatura — e i bordi sottili non vengono danneggiati dalla pressione di bloccaggio.
Dieci o dodici teste gestiscono la sequenza abrasiva in un unico ciclo: le teste grossolane aprono la superficie, le successive la raffinano, e la lastra esce dalla macchina già finita senza passare ulteriormente tra stazioni.
Il controllo PLC sequenzia pressione teste, traslazione e stadi abrasivi automaticamente: gli ordini ripetuti vengono eseguiti da programmi memorizzati e la variabilità di finitura legata all’operatore viene eliminata dal processo.
Le guide lineari portano il portale di lucidatura lungo la lastra ad arco: una traslazione lineare e ripetibile garantisce una lucidatura uniforme sulla superficie curva senza segni di percorrenza.
La lunghezza lavorabile da 350 a 2.000 mm copre i segmenti ad arco realmente utilizzati nei rivestimenti di colonne e i 1.300 mm di lunghezza trattata permettono di lavorare il segmento in un unico setup.
La YHMP rappresenta lo stadio finale della cella per colonne curve: la YHQJ rifila i bordi ad arco per il montaggio, la YHMP lucida la faccia visibile — due macchine che coprono integralmente il ciclo lastre-colonna.
Confronto dei metodi di serraggio alla base del design YHMP.
Dinosaw Machine rappresenta un produttore di macchinari CNC per la lavorazione della pietra, specializzato in Segatrici a filo diamantato e attrezzature CNC per il taglio della pietra. Con oltre 20 anni di esperienza in ricerca, sviluppo e produzione, Dinosaw contribuisce agli standard di settore, inclusi T/CMES 41001-2025 per Segatrici a filo diamantato CNC, vanta più di 100 brevetti tecnici e fornisce attrezzature e supporto tecnico a clienti in oltre 120 paesi e regioni. I sistemi di gestione e produzione sono certificati ISO 9001, ISO 14001 e ISO 45001, con macchinari conformi agli standard CE per i mercati internazionali.

DINOSAW fornisce assistenza all’installazione, formazione operatori, diagnosi remota e gestione ricambi per ogni macchina.
Layout a portale; garantire accesso per il caricamento delle lastre sul tavolo a vuoto.
Tensione e frequenza controllate secondo gli standard locali prima della spedizione.
Acqua di lucidatura; si raccomanda il riciclo.
Fissaggio a vuoto vs. bloccaggio laterale, scelta tra YHMP-10 e YHMP-12 e workflow di rifilatura-lucidatura per le lastre colonna.
Perché le lastre circolari risultano difficili da tenere correttamente sui bordi. Il bloccaggio laterale preme sui lati della lastra, portando i pezzi curvi fuori verticalità e introducendo errori di inclinazione — la faccia lucida ne risulta lievemente fuori squadra e i bordi sottili possono rompersi sotto pressione. L’YHMP invece fissa la lastra tramite vuoto su tutta la superficie di supporto: la faccia curva aderisce piatta, il pezzo rimane verticale per tutta la lavorazione e i bordi resistono la movimentazione. Per il rivestimento colonne, dove ogni segmento deve allinearsi con quelli adiacenti intorno alla forma, questa precisione fa la differenza tra una colonna che si monta facilmente e una che richiede correzioni ad ogni giunzione. Dal punto di vista produttivo, il risultato pratico è un minor numero di segmenti scartati in fase di assemblaggio e una lucidatura uniforme dal primo all’ultimo pezzo. Per programmi export, la costanza di finitura spesso determina il superamento o meno dell’ispezione del committente.
Entrambe le macchine coprono la stessa lunghezza ad arco da 350 a 2.000 mm sullo stesso tavolo a vuoto — la differenza sta nel programma di lucidatura. La YHMP-10 lavora con dieci teste a 27,5 kW e un’efficienza di catalogo di 7 mm/m², ideale per la produzione standard di rivestimenti colonna dove una finitura commerciale soddisfa la specifica. La YHMP-12 aggiunge due teste e arriva a 32 kW, portando l’efficienza a 8 mm/m² e ampliando la sequenza abrasiva verso una lucentezza superiore — la scelta per colonne in granito e programmi export dove la finitura è ispezionata minuziosamente. Se le commesse richiedono un livello di gloss specifico o la pietra è granito duro, optare per la 12; se la specifica richiede una faccia lucida standard su marmo, la 10 soddisfa con investimento inferiore. Entrambe lucidano la stessa lunghezza ad arco, quindi la scelta riguarda solo il programma di finitura, non il volume lavorabile. Inviare la specifica di finitura e DINOSAW la abbinerà al numero di teste.
Come stadio finale di una cella a due macchine. Il workflow è sequenziale: le lastre ad arco vengono sagomate al raggio colonna, YHQJ-2400/2800 rifila i bordi per l’assemblaggio con efficienza 10–20 volte superiore rispetto al manuale, YHMP-10/12 lucida la faccia curva visibile con fissaggio a vuoto e controllo PLC. La rifilatura precede la lucidatura così i bordi vengono preparati quando il pezzo è ancora facile da posizionare, la lucidatura arriva per ultima quindi la faccia finita non viene più ri-maneggiata. Le fabbriche che gestiscono programmi colonne completi acquistano le due macchine insieme; le fabbriche che ricevono lastre già rifilate possono iniziare solo con YHMP e aggiungere la rifilatura quando il volume lo giustifica. Gli impianti che lavorano la cella normalmente la presentano come sistema, perché la produzione della rifilatura determina ciò che la lucidatura può completare. Nella pianificazione layout la rifilatura viene prima e la lucidatura per ultima, quindi la faccia finita non viene ri-maneggiata. La capacità combinata della cella, non la singola macchina, definisce il programma colonna.
Il catalogo indica 7 mm/m² per YHMP-10 e 8 mm/m² per YHMP-12 come riferimento, ma il valore reale in produzione dipende da quattro variabili: la durezza della pietra determina quanto aggressivamente le teste possono lavorare; la sequenza abrasiva — quanti stadi grossolani e raffinati — bilancia velocità e gloss; la geometria della lastra, cioè quanto della lunghezza lavorabile è utilizzata per pezzo, modifica il rendimento; e le condizioni di setup come portata acqua e pressione teste mantengono la sequenza nel suo range operativo. Registrare l’efficienza per classe di materiale dopo il collaudo e usarla come baseline: il valore di catalogo indica la classe macchina, il valore interno definisce il piano produttivo. Inviare pietra e finitura target per una revisione configurazione prima dell’ordine. Il consumo acqua è 6–7 m³/h per modello, quindi il piano utilities dovrebbe prevedere riciclo dove la disponibilità è limitata. Il telaio da 5–6 t ancora il portale affinché le teste seguano la stessa geometria ad arco turno dopo turno.
Contatti Dinosaw
Configurazione lucidatura lastre ad arco YHMP: discussioneSiete alla ricerca di macchinari da taglio o soluzioni di lavorazione ideali per materiali duri e fragili?
Affrontate sfide in cava, taglio top cucina, taglio cemento o tubazioni subacquee, rimozione ruggine/levigatura inox, taglio lastre sottili di lusso, taglio di agata e gemme, taglio di grafite, o persino demolizione di edifici?
Inviate la vostra richiesta. Entro 12 ore riceverete una risposta con soluzioni su misura!






Quali materiali dovranno essere lavorati? *
Nome / Nome azienda? *
Numero di telefono / Indirizzo e-mail? *
Quali requisiti specifici avete?
Guide di selezione e attrezzature correlate per la finitura di lastre circolari per colonne e la produzione di colonne.
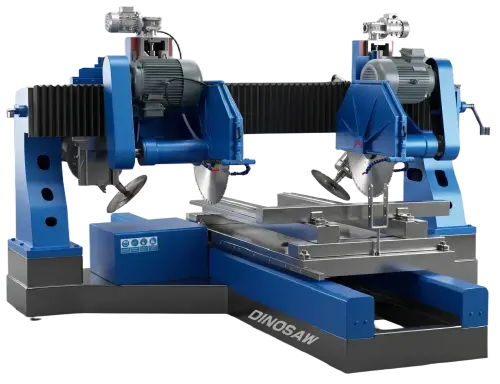
Lo stadio a monte della rifilatura delle cellule colonna: i bordi vengono preparati sulla YHQJ prima che questa macchina finisca la faccia.
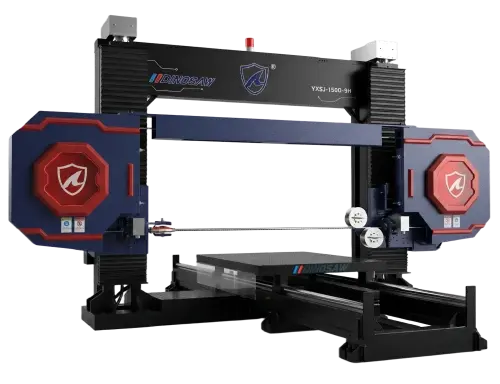
Alberi di colonne e elementi rotazionali al di fuori del programma lastre ad arco vengono lavorati sul tornio per pietra LGFX.
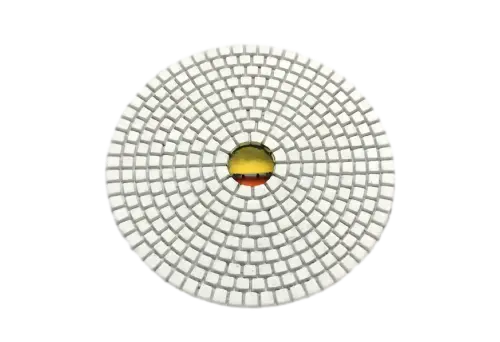
Le lavorazioni di lucidatura di bordi e dettagli nel ciclo colonna vengono eseguite sul sistema a tamponi flessibili.
 Italian
Soluzione rapida personalizzata
Chat online
Salve, sono Lizzy di Dinosaw (Non sono un robot). Di quale macchina (modello) avete bisogno? Contattateci su WhatsApp ora
Salve 👋 In che modo possiamo assistervi?


 English
 中文
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어
