

Preparación de losas para línea de pulido
Nivele el espesor de la losa antes de la línea de pulido para asegurar que cada cabezal trabaje sobre una base uniforme — condición indispensable para un brillo homogéneo.


Horario de atención:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
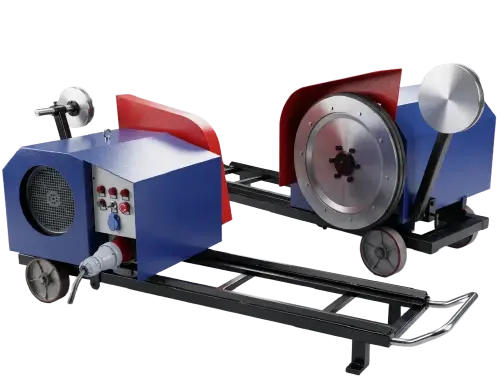
La máquina calibradora continua ZDDH-800/1000/1200 de Dinosaw Machine nivela el espesor de losas de piedra en paso continuo, preparando losas para las líneas de pulido donde una base uniforme determina la calidad final.
Se dispone de tres diámetros de cabezales abrasivos que abarcan desde talleres hasta líneas de producción, además de longitudes de mesa opcionales para adaptar los tamaños de las losas procesadas.
Materiales compatibles
Granito, mármol, piedra artificial y placas de cuarzo
Certificaciones y acreditaciones
Certificación CE · ISO 9001:2015 · Participante en redacción de normas sectoriales · Más de 120 países y regiones atendidos
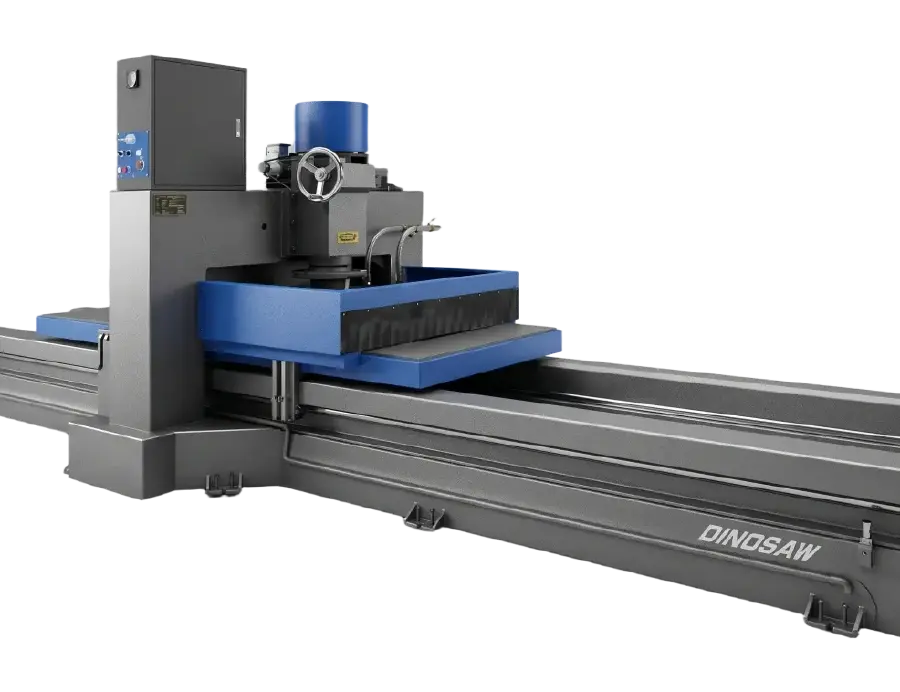
La calibración es el paso de nivelado de espesor entre el corte y el pulido: las losas que ingresan a la línea de pulido con espesor uniforme salen con brillo homogéneo.
Nivele el espesor de la losa antes de la línea de pulido para asegurar que cada cabezal trabaje sobre una base uniforme — condición indispensable para un brillo homogéneo.
Calibre preformas para baldosa a una variación de espesor mínima antes del corte y acabado, reduciendo rechazos en la etapa de dimensionado.
El ZDDH-1200, con cabezal de Φ1350 y motor de 22 kW, nivela granito duro en producción donde otras máquinas menores no logran avanzar.
Lleve losas de piedra sintética a un espesor uniforme antes de mecanizado de cantos e instalación, resguardando las tolerancias estrictas que demanda este material.
Estandarice el espesor en el stock de losas para que los programas de corte posteriores se realicen siempre a profundidad constante y con vida útil de herramienta maximizada.
La calibradora continua ZDDH nivela el espesor de la losa en una sola pasada antes del pulido — tres diámetros de cabezales abrasivos, mesas opcionales y la rigidez estructural necesaria para mantener la profundidad constante en toda la losa.
Tres diámetros de cabezal modulan la capacidad de arranque de material: ZDDH-800 para talleres compactos, ZDDH-1200 para líneas de producción sobre granito duro.
Un recorrido vertical de 100 mm cubre las variaciones normales de espesor con un ajuste de profundidad controlado y repetible.
La potencia principal escala de 15 / 18,5 / 22 kW en la serie, manteniendo la velocidad de corte en granito duro a la tasa de arranque especificada.
La masa de la estructura, de 2,7 a 4,1 toneladas, absorbe la reacción del desbaste, asegurando profundidad uniforme desde la primera hasta la última placa del turno.
Materiales aplicables: Granito, mármol, piedra artificial y placas de cuarzo.
Productos típicos: Placas calibradas para líneas de pulido, preformas estandarizadas en espesor y placas dimensionadas para programas a medida.
La tasa real de eliminación y la vida útil del cabezal varían según la dureza de la piedra, la variación deseada de espesor y el estado del abrasivo.
Seleccione el modelo ZDDH por diámetro del cabezal desbastador y longitud de mesa: ZDDH-800 (cabezal Φ880, 15 kW) para talleres compactos, ZDDH-1000 (Φ1080, 18,5 kW) para líneas de volumen medio, y ZDDH-1200 (Φ1350, 22 kW) para producción continua en piedra dura. Todos cuentan con carrera de elevación de 100 mm y mesas opcionales de 2.500 / 3.000 mm.
| Modelo | ZDDH-800 | ZDDH-1000 | ZDDH-1200 |
| Diámetro del cabezal abrasivo (mm) | 880 | 1080 | 1350 |
| Recorrido vertical del cabezal (mm) | 100 | 100 | 100 |
| Tamaño de la mesa (opcional, mm) | 2500/3000×970 | 2500/3000×1100 | 2500/3000×1250 |
| Consumo de agua (m³/h) | 7,2 | 7,2 | 7,2 |
| Potencia motor principal (kW) | 15 | 18,5 | 22 |
| Potencia total (kW) | 16,8 | 20,3 | 23,8 |
| Dimensiones L×A×H (mm) | 5800×1700×1800 / 6400×1700×1800 | 6000×2200×2050 / 6700×2200×2050 | 6800×2350×2150 / 7400×2350×2150 |
| Peso (t) | 2,7 | 3,4 | 4,1 |
Cuatro decisiones de ingeniería detrás de la plataforma de calibrado ZDDH. Los puntos numerados en el diagrama de la máquina corresponden a los sistemas detallados a continuación.
Un ciclo de calibrado sigue cuatro pasos: definir el espesor objetivo y la profundidad del cabezal, cargar la placa en la mesa correspondiente, desplazar la placa por la estación de desbaste a velocidad de línea, y verificar el espesor en varios puntos antes de enviar la placa al pulido.
El diámetro del cabezal determina la capacidad de arranque: cabezales mayores cargan más abrasivo y cortan una vía más ancha, de modo que los tres diámetros se adaptan al tamaño de taller y la dureza de la piedra, evitando forzar una sola geometría en toda la línea.
La calibración sólo se logra si la profundidad permanece constante: el bastidor de 2,7–4,1 t y la guía de traslación del cabezal aseguran que la profundidad establecida se mantenga igual en todo el ancho de la losa, lo que define el 'calibrado' en la hoja técnica.
Las losas avanzan por la estación en una sola pasada: la línea sigue en movimiento, la variación de espesor desaparece progresivamente y la línea de pulido aguas abajo recibe material apto para acabado de brillo uniforme.
Opciones de mesa de 2.500 y 3.000 mm que se adaptan al tamaño real de las losas procesadas, evitando reprocesar losas extragrandes a mitad de pasada — mover la losa en proceso genera escalonamientos en el espesor.
El sistema de agua de 7,2 m³/h refrigera el cabezal y elimina la lechada en la zona de calibrado en los tres modelos: tanto el calor como la saturación de residuos son modos de fallo que acortan la vida abrasiva en calibrado.
La calibración es la primera estación de la línea de pulido, no una operación aislada: suministrando losas calibradas al pulidor principal se elimina la variabilidad en espesor que el pulido no puede corregir.
Por qué la calibración determina el resultado final de la línea de pulido.
Dinosaw Machine es fabricante de maquinaria CNC para procesamiento de piedra, especializada en máquinas de sierra de hilo diamantado y equipos CNC para corte de piedra. Con más de 20 años de experiencia en I+D y fabricación, Dinosaw colabora en la redacción de normas sectoriales como la T/CMES 41001-2025 sobre máquinas CNC de sierra de hilo, posee más de 100 patentes técnicas y suministra equipos y soporte técnico a clientes en más de 120 países y regiones. Sus sistemas de fabricación y gestión cuentan con certificaciones ISO 9001, ISO 14001 e ISO 45001, junto con maquinaria conforme a CE para mercados internacionales.

DINOSAW proporciona asistencia en la instalación, formación de operarios, diagnóstico remoto y gestión de repuestos para cada máquina.
La longitud varía según opción de mesa; deje espacio suficiente para la carga y descarga de losas.
Voltaje y frecuencia confirmados respecto a normas locales antes de envío.
Refrigeración de abrasivos y evacuación de lechada; se recomienda circuito de reciclaje.
Cómo elegir el modelo ZDDH, el rol de la calibración en la línea de pulido y qué preparar antes de adquirir el equipo.
Porque el pulido apenas modifica el espesor: el cabezal pulidor afina la superficie, no nivela la losa. Si el espesor varía 2–3 mm sobre la losa, los cabezales de pulido trabajan con cargas variables, resultando en brillo desigual y zonas bajas que nunca alcanzan al resto. La calibración elimina esa variación en una pasada de desbaste controlada, permitiendo que la línea de pulido logre un brillo uniforme sobre base constante. Las fábricas que omiten la calibración y combaten la desigualdad de brillo en el pulido suelen descubrir que la causa estaba antes: la consistencia del espesor se genera en la fase de calibrado, y la serie ZDDH cumple esa función. Las estaciones ZDDH van antes del pulidor principal, asegurando que todos los cabezales siguientes trabajen sobre la misma base turno tras turno. Rechazos detectados en calibración sólo cuestan tiempo de desbaste; si se descubren en pulido, se pierde la secuencia final entera. Por esa asimetría, la calibración justifica su espacio en la planta.
Elija el diámetro de cabezal según la capacidad de arranque. El ZDDH-800 (Φ880, 15 kW) es ideal para talleres compactos y materiales blandos en volúmenes moderados. El ZDDH-1000 (Φ1080, 18,5 kW) cubre líneas medianas que procesan granito y mármol mixto. El ZDDH-1200 (Φ1350, 22 kW, 4,1 t) está diseñado para líneas de producción de granito duro donde se requiere capacidad máxima y carga elevada sobre el cabezal. Luego confirme la longitud de mesa: versiones de 2.500 o 3.000 mm cubren la losa más grande sin necesidad de reprocesar a mitad de pasada. Si su línea opera varios turnos sobre piedras duras, seleccione el modelo superior — la calibración no es la estación para exigir la máquina al límite. La elección de longitud de mesa es casi tan importante como el diámetro de cabezal: mover la losa en proceso genera escalonamientos, así que la opción de 3.000 mm debería abarcar la losa mayor sin necesidad de reposicionar. Confirme la dimensión máxima por escrito para resolver el tema de mesa antes de iniciar producción. Una vez elegida, la configuración se mantiene por años.
Sí — la serie ZDDH calibra granito, mármol, piedra sintética y cuarzo en una misma plataforma, con parámetros adaptados a cada material. El granito exige el extremo superior de potencia y herramientas diamantadas para material duro y abrasivo; para mármol, la máquina opera más rápido con herramientas que protejan la superficie blanda de rayaduras. Configuración práctica para líneas mixtas: almacene un juego de parámetros por material, verifique el espesor en la primera losa tras cada cambio y registre el consumo de abrasivo por cada clase — el desgaste varía tanto como en el proceso de pulido. Fábricas monomaterial optimizan más; fábricas mixtas deben estandarizar sobre el modelo resistente para su piedra más dura. La ZDDH calibra piedra sintética igual que natural, lo cual beneficia talleres con programas mixtos en una misma línea. Los parámetros se guardan por material, por lo que cambiar a mitad de turno es sólo invocar una receta, no reconfigurar todo. La flexibilidad para ejecutar programas mixtos es una ventaja, no una concesión.
Cuatro datos configuran el pedido. Su sobre de losa —largo, ancho y variación de espesor a corregir— determina el modelo y la longitud de mesa: envíe las dimensiones máximas y la tolerancia de espesor deseada. El tipo de piedra define la configuración de potencia y la selección de herramienta. La disposición de su línea decide la ubicación de la calibradora respecto a corte y pulido, incluyendo sentido de avance y espacio disponible — la ZDDH ocupa de 5,8 a 7,4 metros según modelo y opción de mesa. Y el suministro: 7,2 m³/h de agua de proceso y capacidad eléctrica de 16,8 a 23,8 kW totales. Con estos datos, Dinosaw Machine devuelve una especificación adaptada, no sólo un catálogo. El equipo se suministra en versiones desde 5,8 a 7,4 metros, por lo que el plano de la línea debe formar parte de la consulta. Los servicios requeridos son razonables: 7,2 m³/h de agua y menos de 24 kW en toda la serie. Rara vez esas dotaciones son el factor limitante; la elección de mesa suele serlo.
Contactar con Dinosaw
Analizar la configuración de la calibradora ZDDH¿Está buscando máquinas de corte o soluciones específicas para procesar materiales duros y frágiles?
¿Enfrenta desafíos en extracción de piedra, corte de encimeras, corte de hormigón y tuberías submarinas, limpieza de óxido y esmerilado de acero inoxidable, corte de láminas ultrafinas, procesamiento de ágata y gemas, corte de grafito, o incluso en demolición de edificaciones?
Envíe su consulta y recibirá respuesta en menos de 12 horas con opciones totalmente adaptadas.






¿Con qué materiales va a trabajar? *
¿Su nombre / nombre de empresa? *
¿Teléfono / Correo electrónico? *
¿Qué requisitos específicos tiene?
Guías de selección y equipos relacionados para calibrado de placas, nivelación y preparación de líneas de pulido.
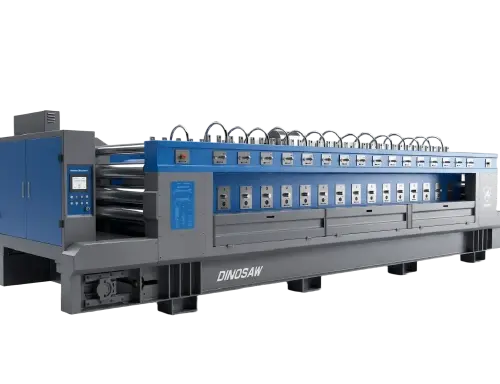
La línea multihusillo continua que procesa las losas calibradas: la siguiente estación aguas abajo.
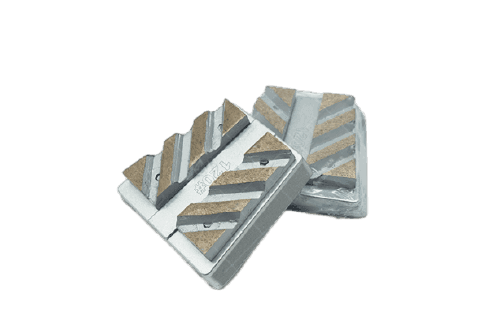
El programa abrasivo de etapa de desbaste para los cabezales de línea que implementan la filosofía de calibrado.
La escalera abrasiva de acabado que entrega el brillo que sólo una base calibrada puede asegurar.
 Español
Obtenga una solución sencilla
Chat en línea
Hola, le atiende Lizzy de Dinosaw (No soy un robot). ¿Qué máquina (modelo) necesita? Escríbanos ahora por WhatsApp
Hola 👋 ¿En qué podemos ayudarle?


 English
 中文
 Italian
 Türkçe
 Português
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어
